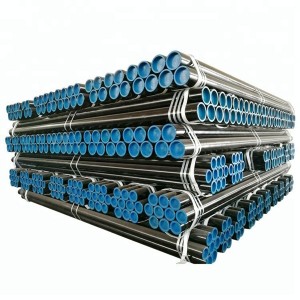
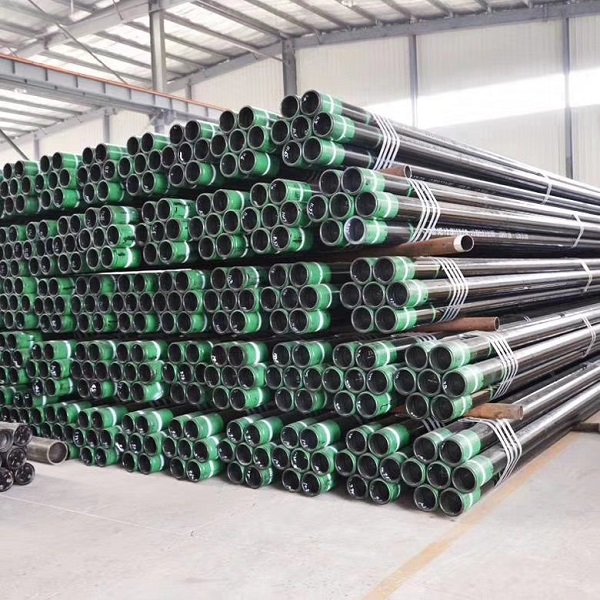
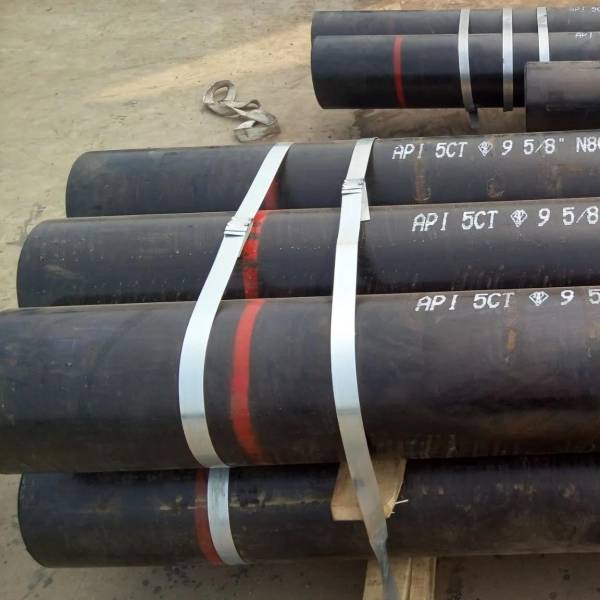
ລາຍລະອຽດ API 5CT ສະບັບທີເກົ້າ - 2012 ລາຍລະອຽດສຳລັບທໍ່ ແລະ ທໍ່
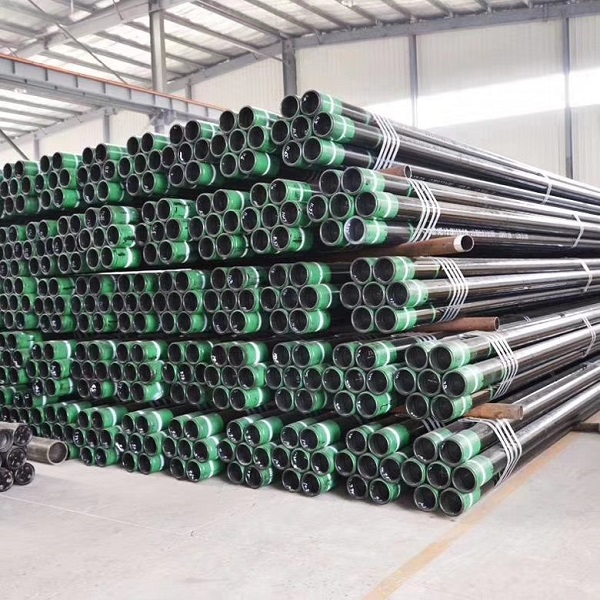


| ມາດຕະຖານ: API 5CT | ໂລຫະປະສົມຫຼືບໍ່: ບໍ່ |
| ກຸ່ມຊັ້ນຮຽນ: J55, K55, N80, L80, P110, ແລະອື່ນໆ | ຄໍາຮ້ອງສະຫມັກ: ທໍ່ນໍ້າມັນແລະທໍ່ຫຸ້ມ |
| ຄວາມໜາ: 1 - 100 ມມ | ການປິ່ນປົວພື້ນຜິວ: ຕາມຄວາມຕ້ອງການຂອງລູກຄ້າ |
| ເສັ້ນຜ່າສູນກາງພາຍນອກ (ຮູບກົມ): 10 - 1000 ມມ | ເຕັກນິກ: ລີດຮ້ອນ |
| ຄວາມຍາວ: R1, R2, R3 | ການຮັກສາຄວາມຮ້ອນ: ການດັບໄຟ ແລະ ການເຮັດໃຫ້ເປັນປົກກະຕິ |
| ຮູບຮ່າງຂອງພາກສ່ວນ: ຮູບວົງມົນ | ທໍ່ພິເສດ: ຂໍ້ຕໍ່ສັ້ນ |
| ສະຖານທີ່ຕົ້ນກຳເນີດ: ຈີນ | ການນໍາໃຊ້: ນໍ້າມັນແລະອາຍແກັສ |
| ການຮັບຮອງ: ISO9001: 2008 | ການທົດສອບ: NDT |
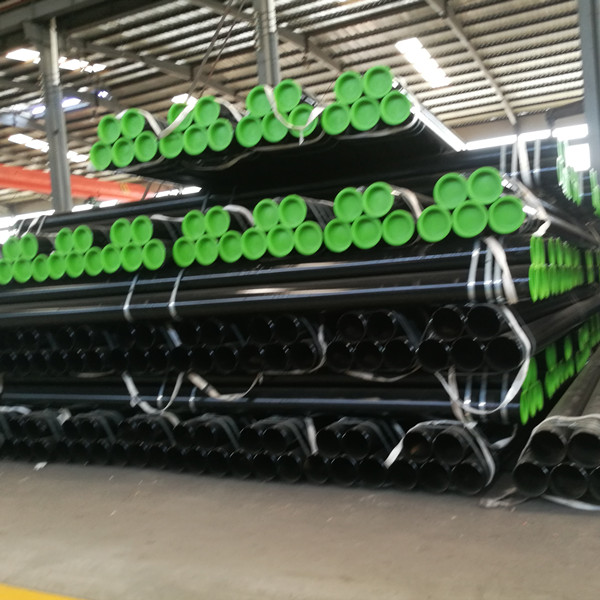
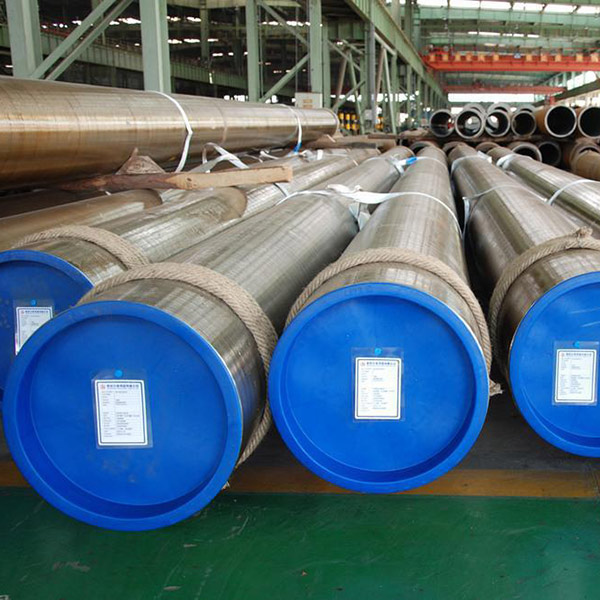
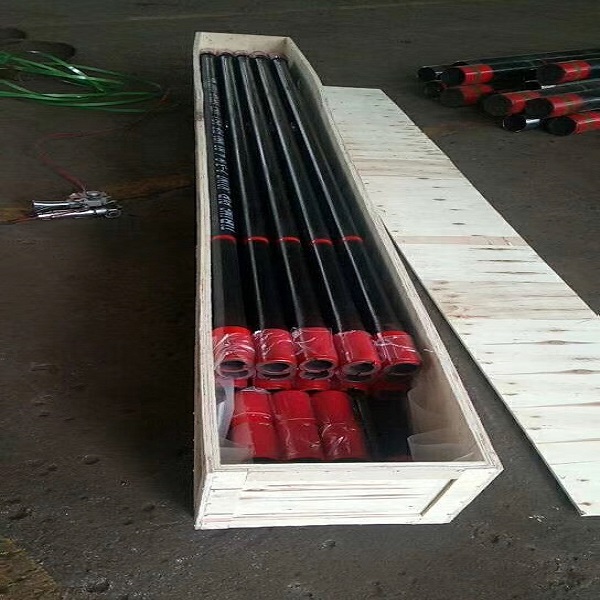
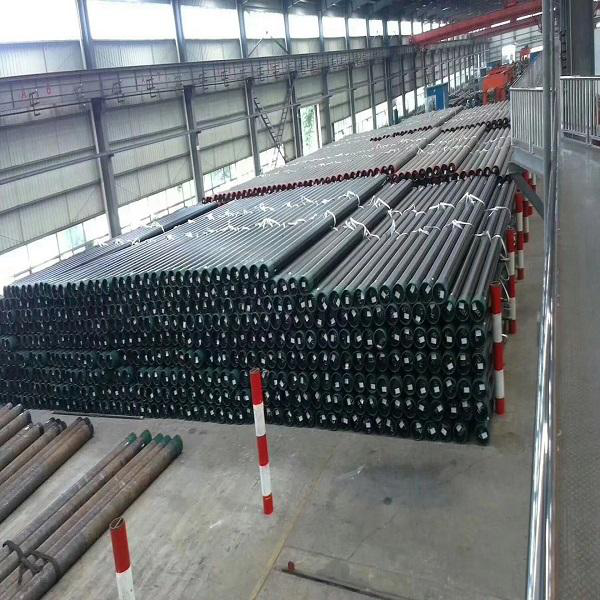
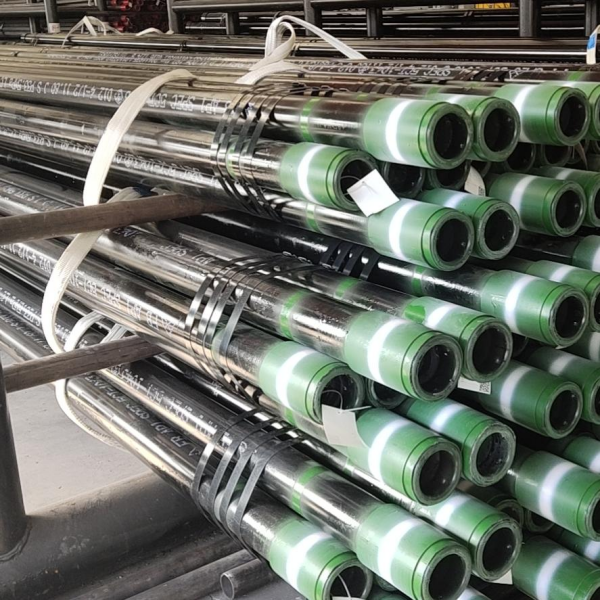
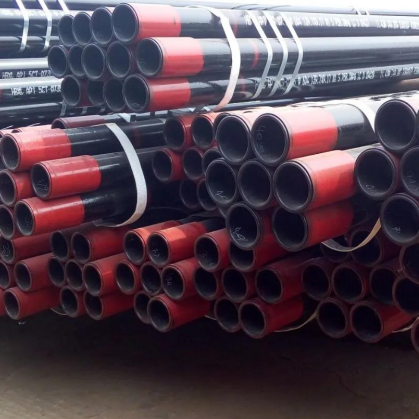
ທໍ່ເຂົ້າApi5ctສ່ວນໃຫຍ່ແມ່ນໃຊ້ສຳລັບການເຈາະບໍ່ນ້ຳມັນ ແລະ ອາຍແກັສ ແລະ ການຂົນສົ່ງນ້ຳມັນ ແລະ ອາຍແກັສ. ທໍ່ຫຸ້ມນ້ຳມັນສ່ວນໃຫຍ່ແມ່ນໃຊ້ເພື່ອຮອງຮັບຝາເຈາະໃນລະຫວ່າງ ແລະ ຫຼັງຈາກການກໍ່ສ້າງບໍ່ນ້ຳມັນສຳເລັດ ເພື່ອຮັບປະກັນການເຮັດວຽກປົກກະຕິຂອງບໍ່ນ້ຳມັນ ແລະ ການສຳເລັດການກໍ່ສ້າງບໍ່ນ້ຳມັນ.
ຊັ້ນ: J55, K55, N80, L80, P110, ແລະອື່ນໆ
| ຊັ້ນຮຽນ | ປະເພດ | C | Mn | Mo | Cr | Ni | Cu | P | s | Si | ||||
| ນາທີ | ສູງສຸດ | ນາທີ | ສູງສຸດ | ນາທີ | ສູງສຸດ | ນາທີ | ສູງສຸດ | ສູງສຸດ | ສູງສຸດ | ສູງສຸດ | ສູງສຸດ | ສູງສຸດ | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 |
| H40 | — | — | — | — | — | — | — | — | — | — | — | — | 0.03 | — |
| J55 | — | — | — | — | — | — | — | — | — | — | — | — | 0.03 | — |
| K55 | — | — | — | — | — | — | — | — | — | — | — | — | 0.03 | — |
| N80 | 1 | — | — | — | — | — | — | — | — | — | — | 0.03 | 0.03 | — |
| N80 | Q | — | — | — | — | — | — | — | — | — | — | 0.03 | 0.03 | — |
| R95 | — | — | 0.45 ຊັງຕີແມັດ | — | 1.9 | — | — | — | — | — | — | 0.03 | 0.03 | 0.45 |
| L80 | 1 | — | 0.43 ກຣາມ | — | 1.9 | — | — | — | — | 0.25 | 0.35 | 0.03 | 0.03 | 0.45 |
| L80 | 9Cr | — | 0.15 | 0.3 | 0.6 | 0 90 | 1.1 | 8 | 10 | 0.5 | 0.25 | 0.02 | 0.03 | 1 |
| L80 | 13Cr | 0.15 | 0.22 | 0.25 | 1 | — | — | 12 | 14 | 0.5 | 0.25 | 0.02 | 0.03 | 1 |
| C90 | 1 | — | 0.35 | — | 1.2 | 0.25 ບ | 0.85 | — | 1.5 | 0.99 | — | 0.02 | 0.03 | — |
| T95 | 1 | — | 0.35 | — | 1.2 | 0.25 ບ | 0.85 | 0 40 | 1.5 | 0.99 | — | 0 020 | 0.01 | — |
| C110 | — | — | 0.35 | — | 1.2 | 0.25 | 1 | 0.4 | 1.5 | 0.99 | — | 0.02 | 0.005 | — |
| P1I0 | e | — | 一 | — | — | — | — | — | — | — | — | 0.030 ອີ | 0.030 ອີ | — |
| QI25 | 1 | — | 0.35 | 1.35 | — | 0.85 | — | 1.5 | 0.99 | — | 0.02 | 0.01 | — | |
| ໝາຍເຫດ ອົງປະກອບທີ່ສະແດງໃຫ້ເຫັນຕ້ອງໄດ້ລາຍງານໃນການວິເຄາະຜະລິດຕະພັນ | ||||||||||||||
| ກ. ປະລິມານຄາບອນສຳລັບ L80 ອາດຈະເພີ່ມຂຶ້ນສູງສຸດ 0.50% ຖ້າຜະລິດຕະພັນຖືກດັບດ້ວຍນ້ຳມັນ ຫຼື ດັບດ້ວຍໂພລີເມີ. | ||||||||||||||
| b ປະລິມານໂມລິບດີນຳສຳລັບຊັ້ນ C90 ປະເພດ 1 ບໍ່ມີຄວາມທົນທານຂັ້ນຕ່ຳຖ້າຄວາມໜາຂອງຝາໜ້ອຍກວ່າ 17.78 ມມ. | ||||||||||||||
| c ປະລິມານກາກບອນສຳລັບ R95 ອາດຈະເພີ່ມຂຶ້ນໄດ້ສູງສຸດ 0.55% ຖ້າຜະລິດຕະພັນຖືກດັບດ້ວຍນ້ຳມັນ. | ||||||||||||||
| ປະລິມານໂມລິບດີນຳສຳລັບ T95 ປະເພດ 1 ອາດຈະຫຼຸດລົງເປັນຕໍ່າສຸດ 0.15% ຖ້າຄວາມໜາຂອງຝາໜ້ອຍກວ່າ 17.78 ມມ. | ||||||||||||||
| ສຳລັບ EW ເກຣດ P110, ປະລິມານຟອສຟໍຣັດຕ້ອງສູງສຸດ 0.020% ແລະ ປະລິມານຊູນຟູຣິກຕ້ອງສູງສຸດ 0.010%. | ||||||||||||||
| ຊັ້ນຮຽນ | ປະເພດ | ການຍືດຕົວທັງໝົດພາຍໃຕ້ການໂຫຼດ | ຄວາມແຮງຂອງຜົນຜະລິດ | ຄວາມຕ້ານທານແຮງດຶງ | ຄວາມແຂງກ,ຄ | ຄວາມໜາຂອງຝາທີ່ລະບຸ | ການປ່ຽນແປງຄວາມແຂງທີ່ຍອມຮັບໄດ້b | ||
|
|
|
|
|
|
|
|
| ||
|
|
|
| ນາທີ | ສູງສຸດ |
| ສະພາສິດທິມະນຸດແຫ່ງຊາດ (HRC) | HBW | mm | ສະພາສິດທິມະນຸດແຫ່ງຊາດ (HRC) |
| H40 | — | 0.5 | 276 | 552 | 414 | — | — | — | — |
| J55 | — | 0.5 | 379 | 552 | 517 | — | — | — | — |
| K55 | — | 0.5 | 379 | 552 | 655 | — | — | — | — |
| N80 | 1 | 0.5 | 552 | 758 | 689 | — | — | — | — |
| N80 | Q | 0.5 | 552 | 758 | 689 | — | — | — | — |
| R95 | — | 0.5 | 655 | 758 | 724 | — | — | — | — |
| L80 | 1 | 0.5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| L80 | 9Cr | 0.5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| L80 | l3Cr | 0.5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| C90 | 1 | 0.5 | 621 | 724 | 689 | 25.4 | 255.0 | ≤12.70 | 3.0 |
| 12.71 ຫາ 19.04 | 4.0 | ||||||||
| 19.05 ຫາ 25.39 | 5.0 | ||||||||
| ≥25.4 | 6.0 | ||||||||
| T95 | 1 | 0.5 | 655 | 758 | 724 | 25.4 | 255 | ≤12.70 | 3.0 |
| 12.71 ຫາ 19.04 | 4.0 | ||||||||
| 19.05 ຫາ 25.39 | 5.0 | ||||||||
| ≥25.4 | 6.0 | ||||||||
| C110 | — | 0.7 | 758 | 828 | 793 | 30.0 | 286.0 | ≤12.70 | 3.0 |
| 12.71 ຫາ 19.04 | 4.0 | ||||||||
| 19.05 ຫາ 25.39 | 5.0 | ||||||||
| ≥25.4 | 6.0 | ||||||||
| P110 | — | 0.6 | 758 | 965 | 862 | — | — | — | — |
| Q125 | 1 | 0.65 | 862 | 1034 | 931 | b | — | ≤12.70 | 3.0 |
| 12.71 ຫາ 19.04 | 4.0 | ||||||||
| 19.05 | 5.0 | ||||||||
| aໃນກໍລະນີມີຂໍ້ຂັດແຍ້ງ, ການທົດສອບຄວາມແຂງ Rockwell C ໃນຫ້ອງທົດລອງຄວນຖືກນໍາໃຊ້ເປັນວິທີການຕັດສິນ. | |||||||||
| bບໍ່ມີຂໍ້ຈຳກັດຄວາມແຂງໃດໆທີ່ລະບຸໄວ້, ແຕ່ການປ່ຽນແປງສູງສຸດແມ່ນຖືກຈຳກັດເປັນການຄວບຄຸມການຜະລິດຕາມ 7.8 ແລະ 7.9. | |||||||||
| cສຳລັບການທົດສອບຄວາມແຂງຜ່ານຝາຂອງເກຣດ L80 (ທຸກປະເພດ), C90, T95 ແລະ C110, ຂໍ້ກຳນົດທີ່ລະບຸໄວ້ໃນລະດັບ HRC ແມ່ນສຳລັບຈຳນວນຄວາມແຂງສະເລ່ຍສູງສຸດ. | |||||||||
ນອກເໜືອໄປຈາກການຮັບປະກັນອົງປະກອບທາງເຄມີ ແລະ ຄຸນສົມບັດທາງກົນຈັກ, ການທົດສອບໄຮໂດຣສະຖິດແມ່ນໄດ້ດຳເນີນໄປເປັນຄັ້ງລະອັນ, ແລະ ການທົດສອບການແປ ແລະ ການແປແມ່ນໄດ້ດຳເນີນໄປເປັນຄັ້ງລະອັນ. ນອກຈາກນັ້ນ, ຍັງມີຂໍ້ກຳນົດບາງຢ່າງສຳລັບໂຄງສ້າງຈຸນລະພາກ, ຂະໜາດເມັດ, ແລະ ຊັ້ນການແຍກຄາບອນໄດອອກໄຊຂອງທໍ່ເຫຼັກສຳເລັດຮູບ.
ການທົດສອບຄວາມດຶງ:
1. ສຳລັບວັດສະດຸເຫຼັກຂອງຜະລິດຕະພັນ, ຜູ້ຜະລິດຄວນທົດສອບແຮງດຶງ. ສຳລັບທໍ່ທີ່ເຊື່ອມດ້ວຍໄຟຟ້າ, ຂຶ້ນກັບການເລືອກຂອງຜູ້ຜະລິດ, ການທົດສອບແຮງດຶງສາມາດປະຕິບັດໄດ້ເທິງແຜ່ນເຫຼັກທີ່ໃຊ້ເຮັດທໍ່ ຫຼື ເຈາະໃສ່ທໍ່ເຫຼັກໂດຍກົງ. ການທົດສອບທີ່ເຮັດກັບຜະລິດຕະພັນຍັງສາມາດໃຊ້ເປັນການທົດສອບຜະລິດຕະພັນໄດ້.
2. ຫຼອດທົດລອງຕ້ອງຖືກເລືອກແບບສຸ່ມ. ເມື່ອຕ້ອງການການທົດສອບຫຼາຍຄັ້ງ, ວິທີການເກັບຕົວຢ່າງຕ້ອງຮັບປະກັນວ່າຕົວຢ່າງທີ່ເກັບມາສາມາດເປັນຕົວແທນຂອງຈຸດເລີ່ມຕົ້ນ ແລະ ຈຸດສິ້ນສຸດຂອງວົງຈອນການປຸງແຕ່ງຄວາມຮ້ອນ (ຖ້າມີ) ແລະທັງສອງສົ້ນຂອງຫຼອດ. ເມື່ອຕ້ອງການການທົດສອບຫຼາຍຄັ້ງ, ຮູບແບບຕ້ອງຖືກເກັບມາຈາກຫຼອດທີ່ແຕກຕ່າງກັນ ຍົກເວັ້ນວ່າຕົວຢ່າງຫຼອດທີ່ໜາກວ່າສາມາດເກັບມາຈາກທັງສອງສົ້ນຂອງຫຼອດໄດ້.
3. ຕົວຢ່າງທໍ່ທີ່ບໍ່ມີຮອຍຕໍ່ສາມາດເກັບໄດ້ໃນຕຳແໜ່ງໃດກໍໄດ້ຕາມເສັ້ນຮອບຂອງທໍ່; ຕົວຢ່າງທໍ່ທີ່ເຊື່ອມຄວນເກັບປະມານ 90° ກັບຮອຍຕໍ່, ຫຼື ຕາມທາງເລືອກຂອງຜູ້ຜະລິດ. ຕົວຢ່າງຖືກເກັບປະມານໜຶ່ງສ່ວນສີ່ຂອງຄວາມກວ້າງຂອງແຖບ.
4. ບໍ່ວ່າຈະກ່ອນ ແລະ ຫຼັງການທົດລອງ, ຖ້າພົບວ່າການກະກຽມຕົວຢ່າງມີຂໍ້ບົກຜ່ອງ ຫຼື ຂາດວັດສະດຸທີ່ບໍ່ກ່ຽວຂ້ອງກັບຈຸດປະສົງຂອງການທົດລອງ, ຕົວຢ່າງອາດຈະຖືກທຳລາຍ ແລະ ປ່ຽນແທນດ້ວຍຕົວຢ່າງອື່ນທີ່ເຮັດຈາກທໍ່ດຽວກັນ.
5. ຖ້າການທົດສອບຄວາມດຶງທີ່ເປັນຕົວແທນຂອງຊຸດຜະລິດຕະພັນບໍ່ຕອບສະໜອງຄວາມຕ້ອງການ, ຜູ້ຜະລິດອາດຈະເອົາອີກ 3 ທໍ່ຈາກຊຸດດຽວກັນໄປກວດກາຄືນ.
ຖ້າການທົດສອບຕົວຢ່າງຄືນໃໝ່ທັງໝົດຕອບສະໜອງຄວາມຕ້ອງການ, ກຸ່ມຂອງທໍ່ຈະມີຄຸນນະພາບຍົກເວັ້ນທໍ່ທີ່ບໍ່ມີຄຸນນະພາບທີ່ຖືກເກັບຕົວຢ່າງໃນເບື້ອງຕົ້ນ.
ຖ້າມີຕົວຢ່າງຫຼາຍກວ່າໜຶ່ງຕົວຢ່າງທີ່ຖືກເກັບຕົວຢ່າງໃນເບື້ອງຕົ້ນ ຫຼື ຕົວຢ່າງໜຶ່ງ ຫຼື ຫຼາຍຕົວຢ່າງສຳລັບການທົດສອບຄືນໃໝ່ບໍ່ຕອບສະໜອງຄວາມຕ້ອງການທີ່ລະບຸໄວ້, ຜູ້ຜະລິດອາດຈະກວດກາທໍ່ແຕ່ລະຊຸດ.
ກຸ່ມຜະລິດຕະພັນທີ່ຖືກປະຕິເສດສາມາດນຳໄປອຸ່ນຄືນ ແລະ ປຸງແຕ່ງຄືນໃໝ່ເປັນກຸ່ມໃໝ່ໄດ້.
ການທົດສອບການແບນ:
1. ຕົວຢ່າງທົດສອບຕ້ອງເປັນວົງແຫວນທົດສອບ ຫຼື ປາຍຕັດບໍ່ໜ້ອຍກວ່າ 63.5 ມມ (2-1 / 2 ນິ້ວ).
2. ຕົວຢ່າງອາດຈະຖືກຕັດກ່ອນການປະຕິບັດຄວາມຮ້ອນ, ແຕ່ຕ້ອງໄດ້ຮັບການປະຕິບັດຄວາມຮ້ອນດຽວກັນກັບທໍ່ທີ່ເປັນຕົວແທນ. ຖ້າໃຊ້ການທົດສອບແບບ batch, ຕ້ອງມີມາດຕະການເພື່ອລະບຸຄວາມສຳພັນລະຫວ່າງຕົວຢ່າງແລະທໍ່ເກັບຕົວຢ່າງ. ເຕົາອົບແຕ່ລະເຕົາໃນແຕ່ລະ batch ຄວນຖືກບົດໃຫ້ລະອຽດ.
3. ຕົວຢ່າງຕ້ອງຖືກເຮັດໃຫ້ຮາບພຽງລະຫວ່າງສອງແຜ່ນຂະໜານ. ໃນແຕ່ລະຊຸດຂອງຕົວຢ່າງທົດສອບການເຮັດໃຫ້ຮາບພຽງ, ຮອຍຕໍ່ໜຶ່ງຖືກເຮັດໃຫ້ຮາບພຽງຢູ່ທີ່ 90° ແລະອີກອັນໜຶ່ງຖືກເຮັດໃຫ້ຮາບພຽງຢູ່ທີ່ 0°. ຕົວຢ່າງຕ້ອງຖືກເຮັດໃຫ້ຮາບພຽງຈົນກວ່າຝາທໍ່ຈະສຳຜັດກັນ. ກ່ອນທີ່ໄລຍະຫ່າງລະຫວ່າງແຜ່ນຂະໜານຈະໜ້ອຍກວ່າຄ່າທີ່ກຳນົດໄວ້, ບໍ່ຄວນມີຮອຍແຕກ ຫຼື ຮອຍແຕກຢູ່ໃນສ່ວນໃດສ່ວນໜຶ່ງຂອງຮູບແບບ. ໃນລະຫວ່າງຂະບວນການເຮັດໃຫ້ຮາບພຽງທັງໝົດ, ບໍ່ຄວນມີໂຄງສ້າງທີ່ບໍ່ດີ, ຮອຍຕໍ່ບໍ່ລວມເຂົ້າກັນ, ການແຍກສ່ວນ, ໂລຫະໄໝ້ເກີນໄປ, ຫຼື ໂລຫະຖືກອັດອອກ.
4. ບໍ່ວ່າຈະກ່ອນ ແລະ ຫຼັງການທົດລອງ, ຖ້າພົບວ່າການກະກຽມຕົວຢ່າງມີຂໍ້ບົກຜ່ອງ ຫຼື ຂາດວັດສະດຸທີ່ບໍ່ກ່ຽວຂ້ອງກັບຈຸດປະສົງຂອງການທົດລອງ, ຕົວຢ່າງອາດຈະຖືກທຳລາຍ ແລະ ປ່ຽນແທນດ້ວຍຕົວຢ່າງອື່ນທີ່ເຮັດຈາກທໍ່ດຽວກັນ.
5. ຖ້າຕົວຢ່າງໃດໆທີ່ເປັນຕົວແທນຂອງທໍ່ບໍ່ຕອບສະໜອງຄວາມຕ້ອງການທີ່ລະບຸໄວ້, ຜູ້ຜະລິດອາດຈະເອົາຕົວຢ່າງຈາກປາຍດຽວກັນຂອງທໍ່ເພື່ອການທົດສອບເພີ່ມເຕີມຈົນກວ່າຈະຕອບສະໜອງຄວາມຕ້ອງການ. ເຖິງຢ່າງໃດກໍ່ຕາມ, ຄວາມຍາວຂອງທໍ່ສຳເລັດຮູບຫຼັງຈາກການເກັບຕົວຢ່າງຕ້ອງບໍ່ໜ້ອຍກວ່າ 80% ຂອງຄວາມຍາວເດີມ. ຖ້າຕົວຢ່າງໃດໆຂອງທໍ່ທີ່ເປັນຕົວແທນຂອງຊຸດຜະລິດຕະພັນບໍ່ຕອບສະໜອງຄວາມຕ້ອງການທີ່ລະບຸໄວ້, ຜູ້ຜະລິດອາດຈະເອົາທໍ່ເພີ່ມເຕີມສອງທໍ່ຈາກຊຸດຜະລິດຕະພັນ ແລະ ຕັດຕົວຢ່າງເພື່ອການທົດສອບຄືນໃໝ່. ຖ້າຜົນຂອງການທົດສອບຄືນໃໝ່ເຫຼົ່ານີ້ຕອບສະໜອງຄວາມຕ້ອງການທັງໝົດ, ຊຸດທໍ່ຈະມີຄຸນນະພາບຍົກເວັ້ນທໍ່ທີ່ເລືອກໃນເບື້ອງຕົ້ນເປັນຕົວຢ່າງ. ຖ້າຕົວຢ່າງການທົດສອບຄືນໃໝ່ໃດໆບໍ່ຕອບສະໜອງຄວາມຕ້ອງການທີ່ລະບຸໄວ້, ຜູ້ຜະລິດອາດຈະເກັບຕົວຢ່າງທໍ່ທີ່ເຫຼືອຂອງຊຸດເທື່ອລະອັນ. ຕາມທາງເລືອກຂອງຜູ້ຜະລິດ, ຊຸດທໍ່ໃດໆກໍ່ສາມາດໄດ້ຮັບຄວາມຮ້ອນຄືນໃໝ່ ແລະ ທົດສອບຄືນໃໝ່ເປັນຊຸດທໍ່ໃໝ່.
ການທົດສອບຜົນກະທົບ:
1. ສຳລັບຫຼອດ, ຊຸດຕົວຢ່າງຕ້ອງໄດ້ເກັບມາຈາກແຕ່ລະຊຸດ (ເວັ້ນເສຍແຕ່ວ່າຂັ້ນຕອນທີ່ໄດ້ບັນທຶກໄວ້ໄດ້ສະແດງໃຫ້ເຫັນວ່າຕອບສະໜອງຄວາມຕ້ອງການດ້ານກົດລະບຽບ). ຖ້າລຳດັບຖືກກຳນົດໄວ້ທີ່ A10 (SR16), ການທົດລອງແມ່ນເປັນການບັງຄັບ.
2. ສຳລັບທໍ່ເຫຼັກ, ຄວນເອົາທໍ່ເຫຼັກ 3 ທໍ່ຈາກແຕ່ລະຊຸດເພື່ອທົດລອງ. ທໍ່ທົດສອບຕ້ອງຖືກເລືອກແບບສຸ່ມ, ແລະ ວິທີການເກັບຕົວຢ່າງຕ້ອງຮັບປະກັນວ່າຕົວຢ່າງທີ່ສະໜອງໃຫ້ສາມາດເປັນຕົວແທນຂອງຈຸດເລີ່ມຕົ້ນ ແລະ ຈຸດສິ້ນສຸດຂອງວົງຈອນການປະຕິບັດຄວາມຮ້ອນ ແລະ ສົ້ນດ້ານໜ້າ ແລະ ດ້ານຫຼັງຂອງປອກໃນລະຫວ່າງການປະຕິບັດຄວາມຮ້ອນ.
3. ການທົດສອບຜົນກະທົບແບບ Charpy V-notch
4. ບໍ່ວ່າຈະກ່ອນ ແລະ ຫຼັງການທົດລອງ, ຖ້າພົບວ່າການກະກຽມຕົວຢ່າງມີຂໍ້ບົກຜ່ອງ ຫຼື ຂາດວັດສະດຸທີ່ບໍ່ກ່ຽວຂ້ອງກັບຈຸດປະສົງຂອງການທົດລອງ, ຕົວຢ່າງອາດຈະຖືກທຳລາຍ ແລະ ປ່ຽນແທນດ້ວຍຕົວຢ່າງອື່ນທີ່ເຮັດຈາກທໍ່ດຽວກັນ. ຕົວຢ່າງບໍ່ຄວນຖືກຕັດສິນວ່າມີຂໍ້ບົກຜ່ອງພຽງແຕ່ຍ້ອນວ່າມັນບໍ່ຕອບສະໜອງຄວາມຕ້ອງການພະລັງງານທີ່ດູດຊຶມຕໍ່າສຸດ.
5. ຖ້າຜົນຂອງຕົວຢ່າງຫຼາຍກວ່າໜຶ່ງຕົວຢ່າງຕ່ຳກວ່າຄວາມຕ້ອງການພະລັງງານດູດຊຶມຕໍ່າສຸດ, ຫຼື ຜົນຂອງຕົວຢ່າງໜຶ່ງຕົວຢ່າງຕ່ຳກວ່າ 2/3 ຂອງຄວາມຕ້ອງການພະລັງງານດູດຊຶມຕໍ່າສຸດທີ່ລະບຸໄວ້, ຕົວຢ່າງເພີ່ມເຕີມອີກສາມຕົວຢ່າງຕ້ອງຖືກເກັບມາຈາກຊິ້ນດຽວກັນ ແລະ ທົດສອບຄືນໃໝ່. ພະລັງງານກະທົບຂອງແຕ່ລະຕົວຢ່າງທີ່ທົດສອບຄືນໃໝ່ຕ້ອງຫຼາຍກວ່າ ຫຼື ເທົ່າກັບຄວາມຕ້ອງການພະລັງງານດູດຊຶມຕໍ່າສຸດທີ່ລະບຸໄວ້.
6. ຖ້າຜົນຂອງການທົດລອງໃດໜຶ່ງບໍ່ຕອບສະໜອງຄວາມຕ້ອງການ ແລະ ເງື່ອນໄຂສຳລັບການທົດລອງໃໝ່ບໍ່ຕອບສະໜອງ, ຕົວຢ່າງເພີ່ມເຕີມອີກສາມຕົວຢ່າງຈະຖືກເກັບມາຈາກແຕ່ລະຊິ້ນສ່ວນທີ່ເຫຼືອສາມຊິ້ນຂອງຊຸດ. ຖ້າເງື່ອນໄຂເພີ່ມເຕີມທັງໝົດຕອບສະໜອງຄວາມຕ້ອງການ, ຊຸດນັ້ນຈະມີຄຸນນະພາບຍົກເວັ້ນຊິ້ນທີ່ລົ້ມເຫຼວໃນເບື້ອງຕົ້ນ. ຖ້າມີຊິ້ນສ່ວນກວດກາເພີ່ມເຕີມຫຼາຍກວ່າໜຶ່ງຊິ້ນບໍ່ຕອບສະໜອງຄວາມຕ້ອງການ, ຜູ້ຜະລິດອາດຈະເລືອກທີ່ຈະກວດກາຊິ້ນສ່ວນທີ່ເຫຼືອຂອງຊຸດເທື່ອລະອັນ, ຫຼື ອຸ່ນຊຸດຄືນ ແລະ ກວດສອບມັນໃນຊຸດໃໝ່.
7. ຖ້າຫາກຫຼາຍກວ່າໜຶ່ງໃນສາມຂໍ້ທຳອິດທີ່ຕ້ອງການເພື່ອພິສູດວ່າຊຸດຂອງຄຸນສົມບັດຖືກປະຕິເສດ, ການກວດກາຄືນແມ່ນບໍ່ອະນຸຍາດໃຫ້ພິສູດວ່າຊຸດຂອງທໍ່ມີຄຸນສົມບັດ. ຜູ້ຜະລິດອາດຈະເລືອກທີ່ຈະກວດກາຊຸດທີ່ເຫຼືອແຕ່ລະຊຸດ, ຫຼືອຸ່ນຊຸດຄືນໃໝ່ແລະກວດກາມັນໃນຊຸດໃໝ່.
ການທົດສອບໄຮໂດຣສະຖິດ:
1. ທໍ່ແຕ່ລະທໍ່ຕ້ອງໄດ້ຮັບການທົດສອບຄວາມດັນໄຮໂດຣສະຖິດຂອງທໍ່ທັງໝົດຫຼັງຈາກການເຮັດໃຫ້ໜາ (ຖ້າເໝາະສົມ) ແລະ ການປຸງແຕ່ງຄວາມຮ້ອນສຸດທ້າຍ (ຖ້າເໝາະສົມ), ແລະ ຕ້ອງບັນລຸຄວາມດັນໄຮໂດຣສະຖິດທີ່ກຳນົດໄວ້ໂດຍບໍ່ມີການຮົ່ວໄຫຼ. ເວລາຮັກສາຄວາມດັນທົດລອງແມ່ນໜ້ອຍກວ່າ 5 ວິນາທີ. ສຳລັບທໍ່ທີ່ເຊື່ອມ, ຮອຍເຊື່ອມຂອງທໍ່ຕ້ອງໄດ້ຮັບການກວດສອບການຮົ່ວໄຫຼພາຍໃຕ້ຄວາມດັນທົດສອບ. ເວັ້ນເສຍແຕ່ວ່າການທົດສອບທໍ່ທັງໝົດໄດ້ຖືກປະຕິບັດຢ່າງໜ້ອຍລ່ວງໜ້າໃນຄວາມດັນທີ່ຕ້ອງການສຳລັບສະພາບປາຍທໍ່ສຸດທ້າຍ, ໂຮງງານປຸງແຕ່ງເສັ້ນດ້າຍຄວນປະຕິບັດການທົດສອບໄຮໂດຣສະຖິດ (ຫຼື ຈັດການທົດສອບດັ່ງກ່າວ) ໃສ່ທໍ່ທັງໝົດ.
2. ທໍ່ທີ່ຈະໄດ້ຮັບການປຸງແຕ່ງດ້ວຍຄວາມຮ້ອນຕ້ອງໄດ້ຮັບການທົດສອບໄຮໂດຣສະຖິດຫຼັງຈາກການປຸງແຕ່ງດ້ວຍຄວາມຮ້ອນຄັ້ງສຸດທ້າຍ. ຄວາມດັນທົດສອບຂອງທໍ່ທັງໝົດທີ່ມີປາຍເກລียวຕ້ອງມີຢ່າງໜ້ອຍຄວາມດັນທົດສອບຂອງເກລียว ແລະ ຂໍ້ຕໍ່.
3. ຫຼັງຈາກການປະມວນຜົນຕາມຂະໜາດຂອງທໍ່ປາຍຮາບທີ່ສຳເລັດຮູບ ແລະ ຂໍ້ຕໍ່ສັ້ນທີ່ໄດ້ຮັບການປິ່ນປົວດ້ວຍຄວາມຮ້ອນ, ການທົດສອບໄຮໂດຣສະຖິດຕ້ອງໄດ້ຮັບການປະຕິບັດຫຼັງຈາກປາຍຮາບ ຫຼື ເສັ້ນດ້າຍ.
ເສັ້ນຜ່າສູນກາງພາຍນອກ:
| ຂອບເຂດ | ໂທເລຣານ |
| <4-1/2 | ±0.79 ມມ (±0.031 ນິ້ວ) |
| ≥4-1/2 | +1%OD~-0.5%OD |
ສຳລັບທໍ່ຕໍ່ຂໍ້ຕໍ່ໜາທີ່ມີຂະໜາດນ້ອຍກວ່າ ຫຼື ເທົ່າກັບ 5-1 / 2, ຄວາມທົນທານຕໍ່ໄປນີ້ໃຊ້ກັບເສັ້ນຜ່າສູນກາງພາຍນອກຂອງຕົວທໍ່ພາຍໃນໄລຍະຫ່າງປະມານ 127 ມມ (5.0 ນິ້ວ) ຖັດຈາກສ່ວນທີ່ໜາ; ຄວາມທົນທານຕໍ່ໄປນີ້ໃຊ້ກັບເສັ້ນຜ່າສູນກາງພາຍນອກຂອງທໍ່ພາຍໃນໄລຍະຫ່າງປະມານເທົ່າກັບເສັ້ນຜ່າສູນກາງຂອງທໍ່ທີ່ຢູ່ຕິດກັບສ່ວນທີ່ໜາ.
| ຂອບເຂດ | ຄວາມທົນທານ |
| ≤3-1/2 | +2.38 ມມ ~ -0.79 ມມ (+3/32 ນິ້ວ ~ -1/32 ນິ້ວ) |
| >3-1/2~≤5 | +2.78mm~-0.75%OD(+7/64in~-0.75%OD) |
| >5~≤8 5/8 | +3.18mm~-0.75%OD(+1/8in~-0.75%OD) |
| >8 5/8 | +3.97mm~-0.75%OD (+5/32in~-0.75%OD) |
ສຳລັບທໍ່ໜາພາຍນອກທີ່ມີຂະໜາດ 2-3/8 ແລະໃຫຍ່ກວ່າ, ຄວາມທົນທານຕໍ່ໄປນີ້ຈະໃຊ້ກັບເສັ້ນຜ່າສູນກາງພາຍນອກຂອງທໍ່ທີ່ໜາຂຶ້ນ ແລະ ຄວາມໜາຈະຄ່ອຍໆປ່ຽນແປງຈາກປາຍທໍ່.
| ຮັງ | ຄວາມທົນທານ |
| ≥2-3/8~≤3-1/2 | +2.38 ມມ ~ -0.79 ມມ (+3/32 ນິ້ວ ~ -1/32 ນິ້ວ) |
| >3-1/2~≤4 | +2.78mm~-0.79mm (+7/64in~-1/32in) |
| >4 | +2.78mm~-0.75%OD(+7/64in~-0.75%OD) |
ຄວາມໜາຂອງຝາ:
ຄວາມທົນທານຂອງຄວາມໜາຂອງຝາທີ່ລະບຸໄວ້ຂອງທໍ່ແມ່ນ -12.5%
ນ້ຳໜັກ:
ຕາຕະລາງຕໍ່ໄປນີ້ແມ່ນຂໍ້ກຳນົດມາດຕະຖານສຳລັບຄວາມທົນທານຂອງນ້ຳໜັກ. ເມື່ອຄວາມໜາຂອງຝາຂັ້ນຕ່ຳທີ່ລະບຸໄວ້ຫຼາຍກວ່າ ຫຼື ເທົ່າກັບ 90% ຂອງຄວາມໜາຂອງຝາທີ່ລະບຸໄວ້, ຂີດຈຳກັດສູງສຸດຂອງຄວາມທົນທານຂອງມວນສານຂອງຮາກດຽວຄວນຈະເພີ່ມຂຶ້ນເປັນ + 10%
| ປະລິມານ | ຄວາມທົນທານ |
| ຊິ້ນດຽວ | +6.5~-3.5 |
| ນ້ຳໜັກບັນທຸກຍານພາຫະນະ ≥18144kg (40000lb) | -1.75% |
| ນ້ຳໜັກບັນທຸກຍານພາຫະນະ <18144kg (40000lb) | -3.5% |
| ຈຳນວນສັ່ງຊື້≥18144kg (40000lb) | -1.75% |
| ຈຳນວນສັ່ງຊື້ <18144kg (40000lb) | -3.5% |