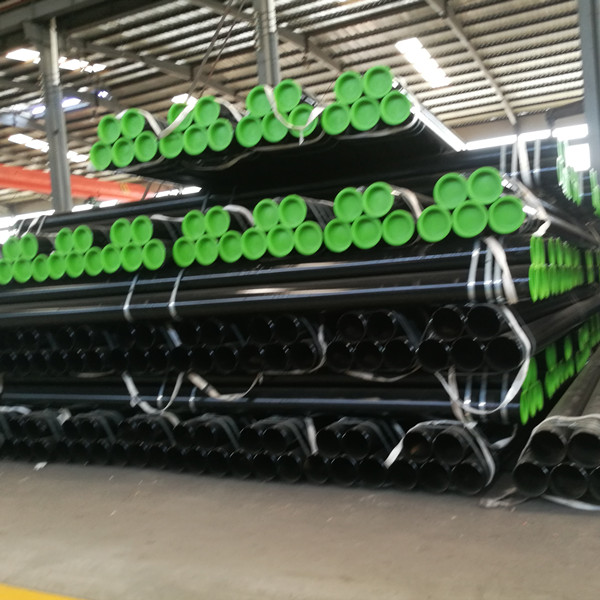
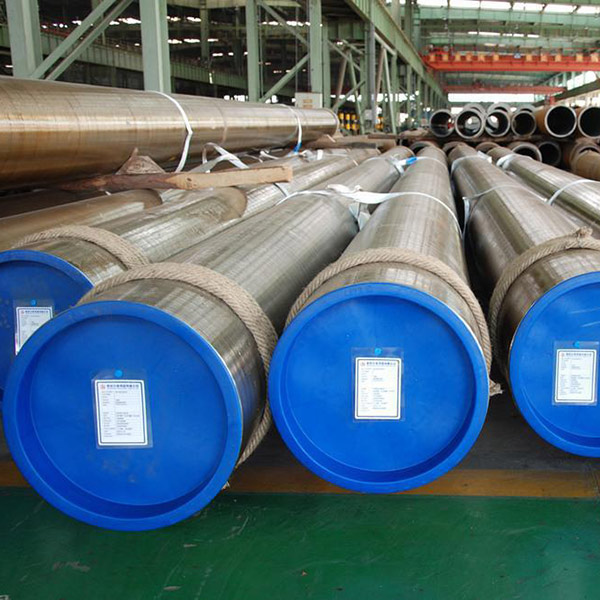
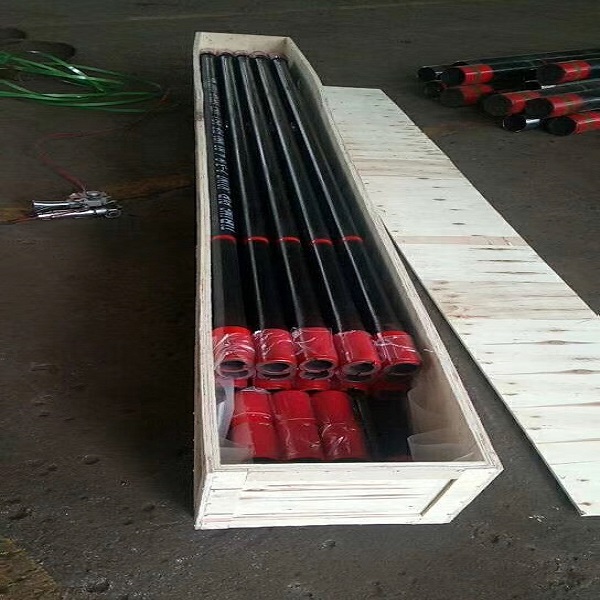
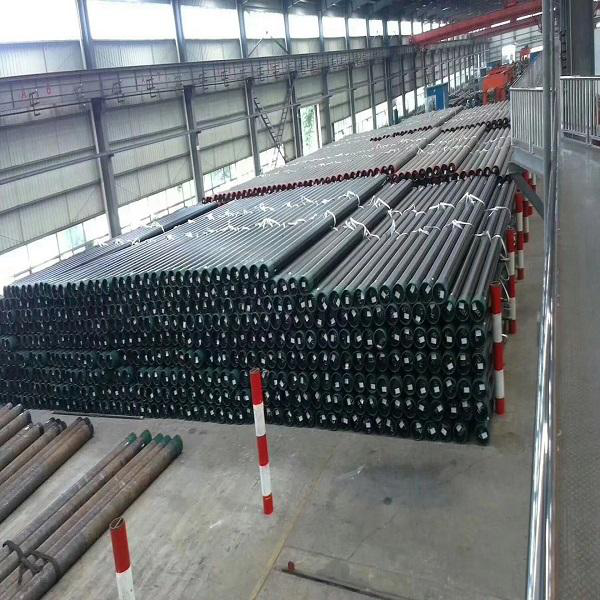
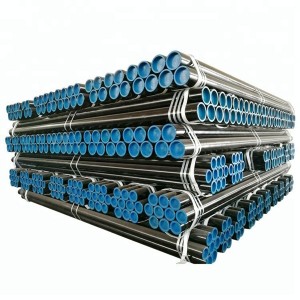
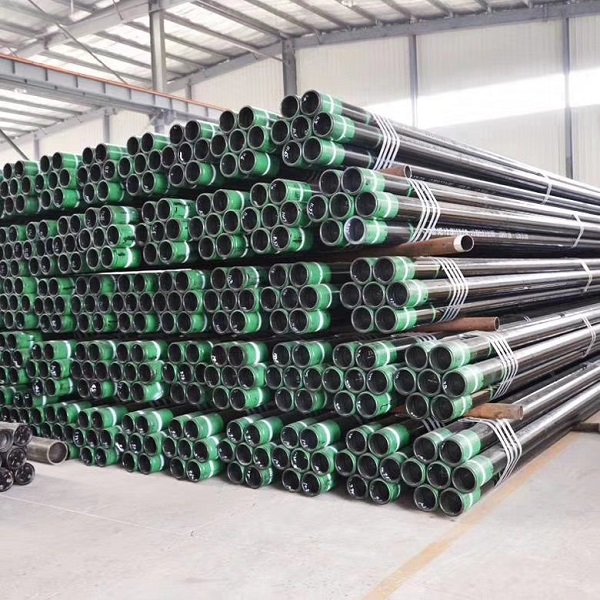
ข้อกำหนด API 5CT ฉบับที่ 9 ปี 2012 ข้อกำหนดสำหรับท่อปลอกและท่อส่ง
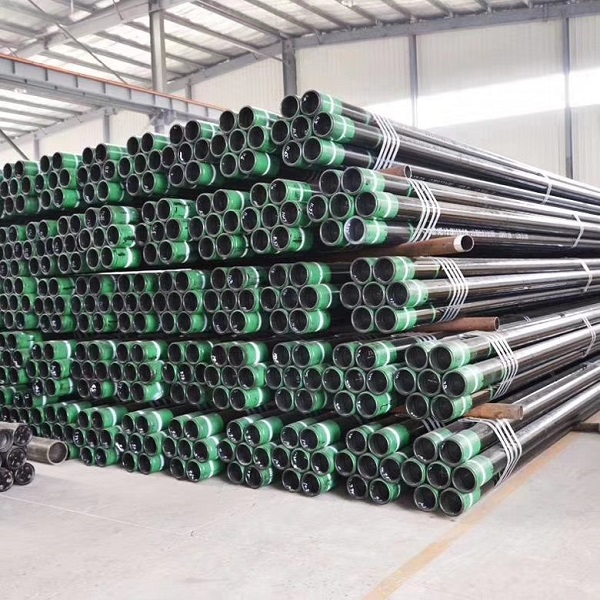


| มาตรฐาน: API 5CT | โลหะผสมหรือไม่: ไม่ใช่ |
| กลุ่มเกรด: J55, K55, N80, L80, P110 เป็นต้น | การใช้งาน: ท่อปลอกและท่อเคลือบน้ำมัน |
| ความหนา: 1 - 100 มม. | การตกแต่งพื้นผิว: ตามความต้องการของลูกค้า |
| เส้นผ่านศูนย์กลางภายนอก (ทรงกลม): 10 - 1000 มม. | เทคนิค: การรีดร้อน |
| ความยาว: R1, R2, R3 | การอบชุบความร้อน: การชุบแข็งและการทำให้เป็นปกติ |
| รูปทรงหน้าตัด: กลม | ท่อชนิดพิเศษ: ข้อต่อสั้น |
| แหล่งกำเนิด: ประเทศจีน | การใช้งาน: สำหรับอุตสาหกรรมน้ำมันและก๊าซ |
| การรับรอง: ISO9001:2008 | การทดสอบ: การตรวจสอบแบบไม่ทำลาย (NDT) |
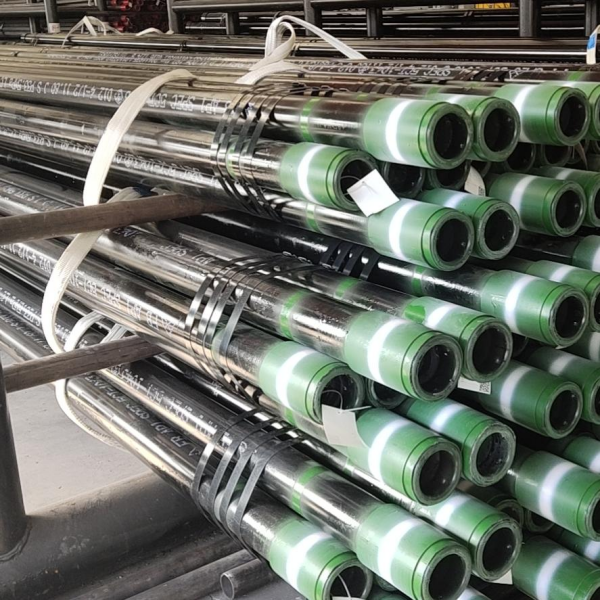
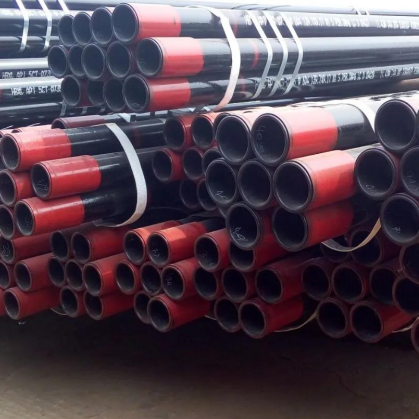
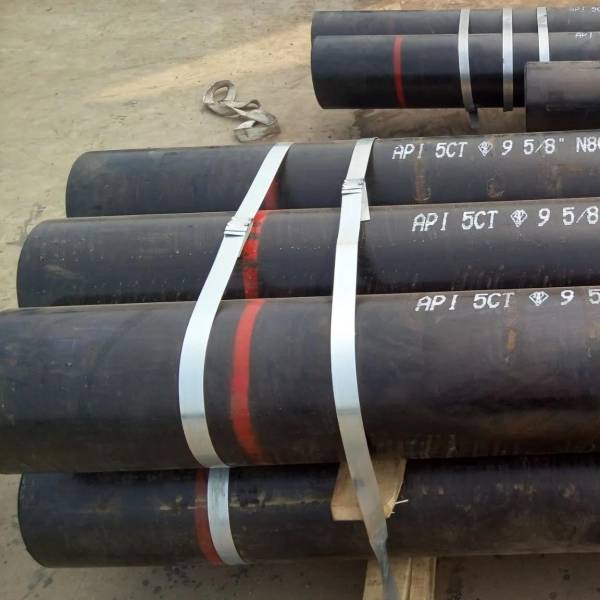
ท่อเข้าเอพี5ซีทีท่อกรุบ่อน้ำมันส่วนใหญ่ใช้สำหรับการขุดเจาะบ่อน้ำมันและก๊าซ และการขนส่งน้ำมันและก๊าซ ท่อกรุบ่อน้ำมันใช้เพื่อรองรับผนังบ่อในระหว่างและหลังการขุดเจาะบ่อ เพื่อให้มั่นใจว่าบ่อน้ำมันทำงานได้อย่างปกติและการขุดเจาะบ่อเสร็จสมบูรณ์
เกรด: J55, K55, N80, L80, P110 เป็นต้น
| ระดับ | พิมพ์ | C | Mn | Mo | Cr | Ni | Cu | P | s | Si | ||||
| นาที | สูงสุด | นาที | สูงสุด | นาที | สูงสุด | นาที | สูงสุด | สูงสุด | สูงสุด | สูงสุด | สูงสุด | สูงสุด | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 |
| เอช40 | — | — | — | — | — | — | — | — | — | — | — | — | 0.03 | — |
| เจ55 | — | — | — | — | — | — | — | — | — | — | — | — | 0.03 | — |
| เค55 | — | — | — | — | — | — | — | — | — | — | — | — | 0.03 | — |
| เอ็น80 | 1 | — | — | — | — | — | — | — | — | — | — | 0.03 | 0.03 | — |
| เอ็น80 | Q | — | — | — | — | — | — | — | — | — | — | 0.03 | 0.03 | — |
| อาร์95 | — | — | 0.45 ซม. | — | 1.9 | — | — | — | — | — | — | 0.03 | 0.03 | 0.45 |
| แอล80 | 1 | — | 0.43 ก. | — | 1.9 | — | — | — | — | 0.25 | 0.35 | 0.03 | 0.03 | 0.45 |
| แอล80 | 9 ล้านรูปี | — | 0.15 | 0.3 | 0.6 | 0 90 | 1.1 | 8 | 10 | 0.5 | 0.25 | 0.02 | 0.03 | 1 |
| แอล80 | 13 ล้านรูปี | 0.15 | 0.22 | 0.25 | 1 | — | — | 12 | 14 | 0.5 | 0.25 | 0.02 | 0.03 | 1 |
| ซี90 | 1 | — | 0.35 | — | 1.2 | 0.25 ปอนด์ | 0.85 | — | 1.5 | 0.99 | — | 0.02 | 0.03 | — |
| ที95 | 1 | — | 0.35 | — | 1.2 | 0.25 ปอนด์ | 0.85 | 0 40 | 1.5 | 0.99 | — | 0 020 | 0.01 | — |
| ซี110 | — | — | 0.35 | — | 1.2 | 0.25 | 1 | 0.4 | 1.5 | 0.99 | — | 0.02 | 0.005 | — |
| พี1ไอโอ | e | — | หนึ่ง | — | — | — | — | — | — | — | — | 0.030 e | 0.030 e | — |
| QI25 | 1 | — | 0.35 | 1.35 | — | 0.85 | — | 1.5 | 0.99 | — | 0.02 | 0.01 | — | |
| หมายเหตุ: ส่วนประกอบที่แสดงจะต้องได้รับการรายงานในการวิเคราะห์ผลิตภัณฑ์ | ||||||||||||||
| ปริมาณคาร์บอนสำหรับ L80 อาจเพิ่มขึ้นได้สูงสุดไม่เกิน 0.50% หากผลิตภัณฑ์ผ่านกระบวนการชุบแข็งด้วยน้ำมันหรือโพลิเมอร์ | ||||||||||||||
| b. ปริมาณโมลิบเดนัมสำหรับเกรด C90 ประเภท 1 ไม่มีค่าความคลาดเคลื่อนขั้นต่ำ หากความหนาของผนังน้อยกว่า 17.78 มม. | ||||||||||||||
| ค. ปริมาณคาร์บอนใน R95 อาจเพิ่มขึ้นได้สูงสุดถึง 0.55% หากผลิตภัณฑ์ผ่านกระบวนการชุบแข็งด้วยน้ำมัน | ||||||||||||||
| d. ปริมาณโมลิบเดนัมสำหรับ T95 ประเภท 1 อาจลดลงเหลืออย่างน้อย 0.15% หากความหนาของผนังน้อยกว่า 17.78 มม. | ||||||||||||||
| สำหรับเหล็กเกรด EW P110 ปริมาณฟอสฟอรัสต้องไม่เกิน 0.020% และปริมาณกำมะถันต้องไม่เกิน 0.010% | ||||||||||||||
| ระดับ | พิมพ์ | การยืดตัวทั้งหมดภายใต้แรงกด | ความแข็งแรงของผลผลิต | ความแข็งแรงดึง | ความแข็งเอ,ซี | ความหนาของผนังที่ระบุ | ค่าความคลาดเคลื่อนของความแข็งที่ยอมรับได้b | ||
|
|
|
|
|
|
|
|
| ||
|
|
|
| นาที | สูงสุด |
| เอชอาร์ซี | เอชบีดับบลิว | mm | เอชอาร์ซี |
| เอช40 | — | 0.5 | 276 | 552 | 414 | — | — | — | — |
| เจ55 | — | 0.5 | 379 | 552 | 517 | — | — | — | — |
| เค55 | — | 0.5 | 379 | 552 | 655 | — | — | — | — |
| เอ็น80 | 1 | 0.5 | 552 | 758 | 689 | — | — | — | — |
| เอ็น80 | Q | 0.5 | 552 | 758 | 689 | — | — | — | — |
| อาร์95 | — | 0.5 | 655 | 758 | 724 | — | — | — | — |
| แอล80 | 1 | 0.5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| แอล80 | 9 ล้านรูปี | 0.5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| แอล80 | l3Cr | 0.5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| ซี90 | 1 | 0.5 | 621 | 724 | 689 | 25.4 | 255.0 | ≤12.70 | 3.0 |
| 12.71 ถึง 19.04 น. | 4.0 | ||||||||
| 19.05 ถึง 25.39 น. | 5.0 | ||||||||
| ≥25.4 | 6.0 | ||||||||
| ที95 | 1 | 0.5 | 655 | 758 | 724 | 25.4 | 255 | ≤12.70 | 3.0 |
| 12.71 ถึง 19.04 น. | 4.0 | ||||||||
| 19.05 ถึง 25.39 น. | 5.0 | ||||||||
| ≥25.4 | 6.0 | ||||||||
| ซี110 | — | 0.7 | 758 | 828 | 793 | 30.0 | 286.0 | ≤12.70 | 3.0 |
| 12.71 ถึง 19.04 น. | 4.0 | ||||||||
| 19.05 ถึง 25.39 น. | 5.0 | ||||||||
| ≥25.4 | 6.0 | ||||||||
| พี110 | — | 0.6 | 758 | 965 | 862 | — | — | — | — |
| คิว125 | 1 | 0.65 | 862 | 1034 | 931 | b | — | ≤12.70 | 3.0 |
| 12.71 ถึง 19.04 น. | 4.0 | ||||||||
| 19.05 | 5.0 | ||||||||
| aในกรณีที่มีข้อพิพาท การทดสอบความแข็งแบบ Rockwell C ในห้องปฏิบัติการจะถือเป็นวิธีการตัดสินชี้ขาด | |||||||||
| bไม่มีการระบุขีดจำกัดความแข็ง แต่มีการจำกัดความแปรผันสูงสุดไว้เป็นการควบคุมการผลิตตามข้อ 7.8 และ 7.9 | |||||||||
| cสำหรับการทดสอบความแข็งทะลุผนังของเหล็กเกรด L80 (ทุกประเภท), C90, T95 และ C110 ข้อกำหนดที่ระบุในมาตราส่วน HRC คือค่าความแข็งเฉลี่ยสูงสุด | |||||||||
นอกเหนือจากการตรวจสอบองค์ประกอบทางเคมีและคุณสมบัติทางกลแล้ว ยังมีการทดสอบแรงดันน้ำทีละชิ้น รวมถึงการทดสอบการขยายตัวและการแบนราบ นอกจากนี้ ยังมีข้อกำหนดบางประการเกี่ยวกับโครงสร้างจุลภาค ขนาดเกรน และชั้นลดคาร์บอนของท่อเหล็กสำเร็จรูปด้วย
การทดสอบแรงดึง:
1. สำหรับวัสดุเหล็กของผลิตภัณฑ์ ผู้ผลิตควรทำการทดสอบแรงดึง สำหรับท่อเชื่อมไฟฟ้า ขึ้นอยู่กับดุลยพินิจของผู้ผลิต การทดสอบแรงดึงอาจทำกับแผ่นเหล็กที่ใช้ทำท่อ หรือทำการทดสอบกับท่อเหล็กโดยตรง การทดสอบที่ทำกับผลิตภัณฑ์ก็สามารถใช้เป็นการทดสอบผลิตภัณฑ์ได้เช่นกัน
2. หลอดทดลองจะต้องถูกเลือกแบบสุ่ม เมื่อจำเป็นต้องทำการทดสอบหลายครั้ง วิธีการสุ่มตัวอย่างจะต้องทำให้แน่ใจว่าตัวอย่างที่นำมานั้นสามารถเป็นตัวแทนของจุดเริ่มต้นและจุดสิ้นสุดของรอบการอบชุบความร้อน (ถ้ามี) และปลายทั้งสองด้านของหลอด เมื่อจำเป็นต้องทำการทดสอบหลายครั้ง ตัวอย่างจะต้องนำมาจากหลอดที่แตกต่างกัน ยกเว้นตัวอย่างหลอดที่หนาขึ้น ซึ่งอาจนำมาจากปลายทั้งสองด้านของหลอดได้
3. ตัวอย่างท่อไร้รอยต่อสามารถเก็บได้จากตำแหน่งใดก็ได้บนเส้นรอบวงของท่อ ส่วนตัวอย่างท่อเชื่อมควรเก็บที่มุมประมาณ 90 องศาเทียบกับรอยเชื่อม หรือตามดุลยพินิจของผู้ผลิต โดยจะเก็บตัวอย่างที่ระยะประมาณหนึ่งในสี่ของความกว้างของแผ่นโลหะ
4. ไม่ว่าก่อนหรือหลังการทดลอง หากพบว่าการเตรียมตัวอย่างมีข้อบกพร่องหรือขาดวัสดุที่ไม่เกี่ยวข้องกับวัตถุประสงค์ของการทดลอง ตัวอย่างนั้นอาจถูกทิ้งและเปลี่ยนด้วยตัวอย่างใหม่ที่ทำจากหลอดเดียวกัน
5. หากผลการทดสอบแรงดึงของผลิตภัณฑ์ล็อตหนึ่งไม่เป็นไปตามข้อกำหนด ผู้ผลิตอาจนำหลอดอีก 3 หลอดจากล็อตเดียวกันมาตรวจสอบซ้ำได้
หากผลการทดสอบซ้ำของตัวอย่างทั้งหมดเป็นไปตามข้อกำหนด ชุดหลอดทดลองทั้งหมดจะถือว่าผ่านการรับรอง ยกเว้นหลอดทดลองที่ไม่ผ่านการรับรองซึ่งถูกสุ่มตัวอย่างมาในตอนแรก
หากมีการเก็บตัวอย่างมากกว่าหนึ่งตัวอย่างในครั้งแรก หรือตัวอย่างที่นำมาทดสอบซ้ำอย่างน้อยหนึ่งตัวอย่างไม่เป็นไปตามข้อกำหนดที่ระบุไว้ ผู้ผลิตอาจตรวจสอบหลอดทดลองทั้งชุดทีละหลอด
ผลิตภัณฑ์ที่ถูกคัดทิ้งสามารถนำมาให้ความร้อนและแปรรูปใหม่เป็นผลิตภัณฑ์ล็อตใหม่ได้
การทดสอบการแผ่ราบ:
1. ชิ้นงานทดสอบจะต้องเป็นวงแหวนทดสอบหรือชิ้นส่วนตัดปลายที่มีขนาดไม่น้อยกว่า 63.5 มม. (2-1/2 นิ้ว)
2. ตัวอย่างอาจถูกตัดก่อนการอบชุบความร้อน แต่ต้องได้รับการอบชุบความร้อนแบบเดียวกันกับท่อที่ใช้เป็นตัวอย่าง หากใช้การทดสอบแบบกลุ่ม จะต้องมีมาตรการเพื่อระบุความสัมพันธ์ระหว่างตัวอย่างและท่อเก็บตัวอย่าง เตาหลอมแต่ละเตาในแต่ละกลุ่มควรถูกบดให้ละเอียด
3. ชิ้นงานทดสอบจะต้องถูกกดให้แบนระหว่างแผ่นขนานสองแผ่น ในแต่ละชุดของชิ้นงานทดสอบการกดให้แบน รอยเชื่อมหนึ่งจะถูกกดให้แบนที่มุม 90° และอีกรอยเชื่อมหนึ่งจะถูกกดให้แบนที่มุม 0° ชิ้นงานจะต้องถูกกดให้แบนจนกระทั่งผนังท่อสัมผัสกัน ก่อนที่ระยะห่างระหว่างแผ่นขนานจะน้อยกว่าค่าที่กำหนด จะต้องไม่มีรอยแตกหรือรอยหักปรากฏในส่วนใดส่วนหนึ่งของชิ้นงาน ในระหว่างกระบวนการกดให้แบนทั้งหมด จะต้องไม่มีโครงสร้างที่ไม่สมบูรณ์ รอยเชื่อมไม่หลอมรวม การแยกชั้น โลหะไหม้เกินไป หรือการอัดขึ้นรูปของโลหะ
4. ไม่ว่าก่อนหรือหลังการทดลอง หากพบว่าการเตรียมตัวอย่างมีข้อบกพร่องหรือขาดวัสดุที่ไม่เกี่ยวข้องกับวัตถุประสงค์ของการทดลอง ตัวอย่างนั้นอาจถูกทิ้งและเปลี่ยนด้วยตัวอย่างใหม่ที่ทำจากหลอดเดียวกัน
5. หากตัวอย่างท่อใดๆ ไม่เป็นไปตามข้อกำหนดที่ระบุไว้ ผู้ผลิตอาจนำตัวอย่างจากปลายด้านเดียวกันของท่อมาทดสอบเพิ่มเติมจนกว่าจะเป็นไปตามข้อกำหนด อย่างไรก็ตาม ความยาวของท่อสำเร็จรูปหลังจากสุ่มตัวอย่างแล้วต้องไม่น้อยกว่า 80% ของความยาวเดิม หากตัวอย่างท่อใดๆ จากล็อตผลิตภัณฑ์ไม่เป็นไปตามข้อกำหนดที่ระบุไว้ ผู้ผลิตอาจนำท่อเพิ่มเติมอีกสองท่อจากล็อตผลิตภัณฑ์นั้นมาตัดเป็นตัวอย่างเพื่อทดสอบซ้ำ หากผลการทดสอบซ้ำทั้งหมดเป็นไปตามข้อกำหนด ล็อตของท่อนั้นจะถือว่าผ่านการรับรอง ยกเว้นท่อที่เลือกไว้เป็นตัวอย่างในตอนแรก หากตัวอย่างการทดสอบซ้ำใดๆ ไม่เป็นไปตามข้อกำหนดที่ระบุไว้ ผู้ผลิตอาจสุ่มตัวอย่างท่อที่เหลือในล็อตนั้นทีละท่อ ตามดุลยพินิจของผู้ผลิต ล็อตใดๆ ของท่อสามารถนำไปอบชุบความร้อนใหม่และทดสอบซ้ำได้เหมือนกับล็อตท่อใหม่
การทดสอบแรงกระแทก:
1. สำหรับหลอดทดลอง จะต้องเก็บตัวอย่างจากแต่ละล็อต (เว้นแต่จะมีขั้นตอนที่บันทึกไว้ซึ่งแสดงให้เห็นว่าตรงตามข้อกำหนดทางกฎหมายแล้ว) หากลำดับการสั่งซื้อถูกกำหนดไว้ที่ A10 (SR16) การทดลองนี้ถือเป็นข้อบังคับ
2. สำหรับการทำปลอกหุ้ม ควรนำท่อเหล็ก 3 ท่อจากแต่ละชุดมาทำการทดลอง โดยเลือกท่อทดสอบแบบสุ่ม และวิธีการสุ่มตัวอย่างต้องแน่ใจว่าตัวอย่างที่ได้มานั้นสามารถเป็นตัวแทนของช่วงเริ่มต้นและสิ้นสุดของวงจรการอบชุบความร้อน และเป็นตัวแทนของด้านหน้าและด้านหลังของปลอกหุ้มในระหว่างการอบชุบความร้อนได้
3. การทดสอบแรงกระแทกแบบ Charpy V-notch
4. ไม่ว่าก่อนหรือหลังการทดลอง หากพบว่าการเตรียมตัวอย่างมีข้อบกพร่องหรือขาดวัสดุที่ไม่เกี่ยวข้องกับวัตถุประสงค์ของการทดลอง ตัวอย่างนั้นอาจถูกทิ้งและเปลี่ยนด้วยตัวอย่างใหม่ที่ทำจากหลอดเดียวกัน ไม่ควรตัดสินว่าตัวอย่างมีข้อบกพร่องเพียงเพราะไม่ตรงตามข้อกำหนดพลังงานที่ดูดซับขั้นต่ำ
5. หากผลการทดสอบของตัวอย่างมากกว่าหนึ่งตัวอย่างต่ำกว่าค่าพลังงานดูดซับขั้นต่ำที่กำหนด หรือผลการทดสอบของตัวอย่างหนึ่งตัวอย่างต่ำกว่า 2/3 ของค่าพลังงานดูดซับขั้นต่ำที่กำหนด จะต้องนำตัวอย่างเพิ่มเติมอีกสามตัวอย่างจากชิ้นส่วนเดียวกันมาทดสอบซ้ำ โดยพลังงานกระแทกของตัวอย่างที่ทดสอบซ้ำแต่ละชิ้นจะต้องมากกว่าหรือเท่ากับค่าพลังงานดูดซับขั้นต่ำที่กำหนด
6. หากผลการทดลองบางอย่างไม่เป็นไปตามข้อกำหนด และเงื่อนไขสำหรับการทดลองใหม่ไม่เป็นไปตามที่กำหนด จะมีการสุ่มตัวอย่างเพิ่มเติมอีกสามชิ้นจากชิ้นส่วนที่เหลืออีกสามชิ้นในล็อตเดียวกัน หากเงื่อนไขเพิ่มเติมทั้งหมดเป็นไปตามข้อกำหนด ล็อตนั้นจะถือว่าผ่านเกณฑ์ ยกเว้นชิ้นที่ล้มเหลวในครั้งแรก หากมีชิ้นส่วนตรวจสอบเพิ่มเติมมากกว่าหนึ่งชิ้นที่ไม่เป็นไปตามข้อกำหนด ผู้ผลิตอาจเลือกที่จะตรวจสอบชิ้นส่วนที่เหลือของล็อตนั้นทีละชิ้น หรือให้ความร้อนแก่ล็อตนั้นอีกครั้งและตรวจสอบในล็อตใหม่
7. หากพบว่ามีมากกว่าหนึ่งรายการจากสามรายการแรกที่จำเป็นสำหรับการพิสูจน์คุณสมบัติของล็อตสินค้าถูกปฏิเสธ จะไม่อนุญาตให้ทำการตรวจสอบซ้ำเพื่อพิสูจน์ว่าล็อตหลอดนั้นมีคุณสมบัติเหมาะสม ผู้ผลิตอาจเลือกที่จะตรวจสอบล็อตที่เหลือทีละชิ้น หรือให้ความร้อนแก่ล็อตนั้นอีกครั้งและตรวจสอบในล็อตใหม่
การทดสอบแรงดันน้ำ:
1. ท่อแต่ละท่อจะต้องผ่านการทดสอบแรงดันไฮโดรสแตติกทั้งท่อหลังจากทำการทำให้หนาขึ้น (ถ้าเหมาะสม) และการอบชุบความร้อนขั้นสุดท้าย (ถ้าเหมาะสม) และจะต้องสามารถรับแรงดันไฮโดรสแตติกตามที่กำหนดได้โดยไม่มีการรั่วซึม ระยะเวลาในการคงแรงดันในการทดสอบต้องน้อยกว่า 5 วินาที สำหรับท่อเชื่อม จะต้องตรวจสอบรอยเชื่อมของท่อเพื่อหาการรั่วซึมภายใต้แรงดันทดสอบ เว้นแต่ว่าได้ทำการทดสอบท่อทั้งท่อล่วงหน้าอย่างน้อยที่สุดที่แรงดันที่ต้องการสำหรับสภาพปลายท่อขั้นสุดท้ายแล้ว โรงงานผลิตเกลียวควรทำการทดสอบแรงดันไฮโดรสแตติก (หรือจัดให้มีการทดสอบดังกล่าว) กับท่อทั้งท่อ
2. ท่อที่จะทำการอบชุบความร้อนจะต้องผ่านการทดสอบแรงดันน้ำหลังจากเสร็จสิ้นการอบชุบความร้อนขั้นสุดท้าย แรงดันทดสอบของท่อทุกท่อที่มีปลายเกลียวจะต้องมีค่าอย่างน้อยเท่ากับแรงดันทดสอบของเกลียวและข้อต่อ
3. หลังจากแปรรูปให้ได้ขนาดของท่อปลายแบนสำเร็จรูปและข้อต่อสั้นที่ผ่านการอบชุบความร้อนแล้ว จะต้องทำการทดสอบแรงดันน้ำหลังจากปลายแบนหรือเกลียวเสร็จสิ้น
เส้นผ่านศูนย์กลางภายนอก:
| พิสัย | โทเลอเรน |
| น้อยกว่า 4-1/2 | ±0.79 มม. (±0.031 นิ้ว) |
| ≥4-1/2 | +1%OD ถึง -0.5%OD |
สำหรับท่อข้อต่อหนาที่มีขนาดเล็กกว่าหรือเท่ากับ 5-1/2 นิ้ว ค่าความคลาดเคลื่อนต่อไปนี้ใช้กับเส้นผ่านศูนย์กลางภายนอกของตัวท่อภายในระยะประมาณ 127 มม. (5.0 นิ้ว) ถัดจากส่วนที่หนาขึ้น และค่าความคลาดเคลื่อนต่อไปนี้ใช้กับเส้นผ่านศูนย์กลางภายนอกของท่อภายในระยะประมาณเท่ากับเส้นผ่านศูนย์กลางของท่อที่อยู่ติดกับส่วนที่หนาขึ้นโดยตรง
| พิสัย | ความอดทน |
| ≤3-1/2 | +2.38 มม. ถึง -0.79 มม. (+3/32 นิ้ว ถึง -1/32 นิ้ว) |
| >3-1/2~≤5 | +2.78มม.~-0.75%OD(+7/64in~-0.75%OD) |
| >5~≤8 5/8 | +3.18 มม.~-0.75%OD(+1/8in~-0.75%OD) |
| >8 5/8 | +3.97 มม.~-0.75%OD(+5/32in~-0.75%OD) |
สำหรับท่อที่มีความหนาภายนอกขนาด 2-3/8 นิ้วขึ้นไป ค่าความคลาดเคลื่อนต่อไปนี้ใช้กับเส้นผ่านศูนย์กลางภายนอกของท่อที่มีความหนา และความหนาจะค่อยๆ เปลี่ยนไปจากปลายท่อ
| แรง | ความอดทน |
| ≥2-3/8~≤3-1/2 | +2.38 มม. ถึง -0.79 มม. (+3/32 นิ้ว ถึง -1/32 นิ้ว) |
| >3-1/2~≤4 | +2.78มม.~-0.79มม.(+7/64in~-1/32in) |
| >4 | +2.78มม.~-0.75%OD(+7/64in~-0.75%OD) |
ความหนาของผนัง:
ค่าความคลาดเคลื่อนของความหนาผนังท่อที่ระบุไว้คือ -12.5%
น้ำหนัก:
ตารางต่อไปนี้แสดงข้อกำหนดมาตรฐานสำหรับค่าความคลาดเคลื่อนของน้ำหนัก เมื่อความหนาของผนังขั้นต่ำที่ระบุไว้มากกว่าหรือเท่ากับ 90% ของความหนาของผนังที่ระบุไว้ ขีดจำกัดบนของค่าความคลาดเคลื่อนของมวลของรากเดี่ยวควรเพิ่มขึ้นเป็น + 10%
| ปริมาณ | ความอดทน |
| ชิ้นเดียว | +6.5~-3.5 |
| น้ำหนักบรรทุกของรถ ≥ 18144 กก. (40000 ปอนด์) | -1.75% |
| น้ำหนักบรรทุกของรถ < 18144 กก. (40000 ปอนด์) | -3.5% |
| ปริมาณการสั่งซื้อ ≥ 18144 กก. (40000 ปอนด์) | -1.75% |
| ปริมาณการสั่งซื้อ < 18144 กก. (40000 ปอนด์) | -3.5% |