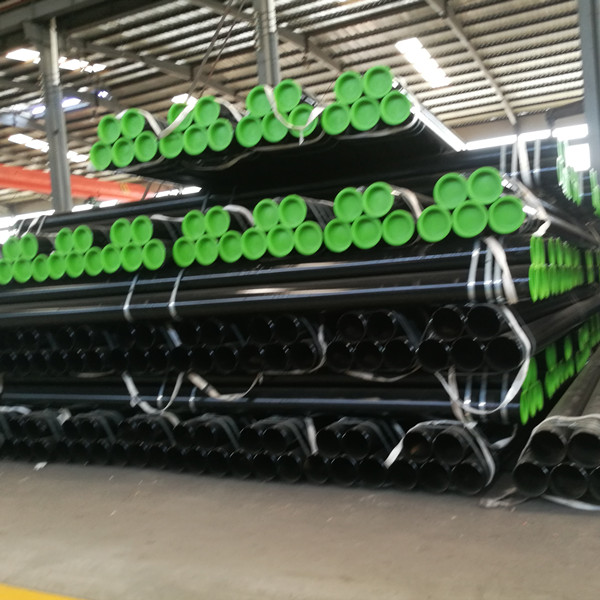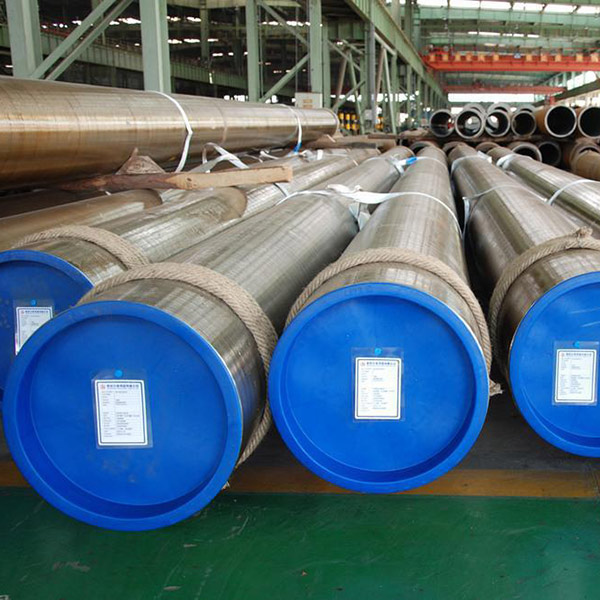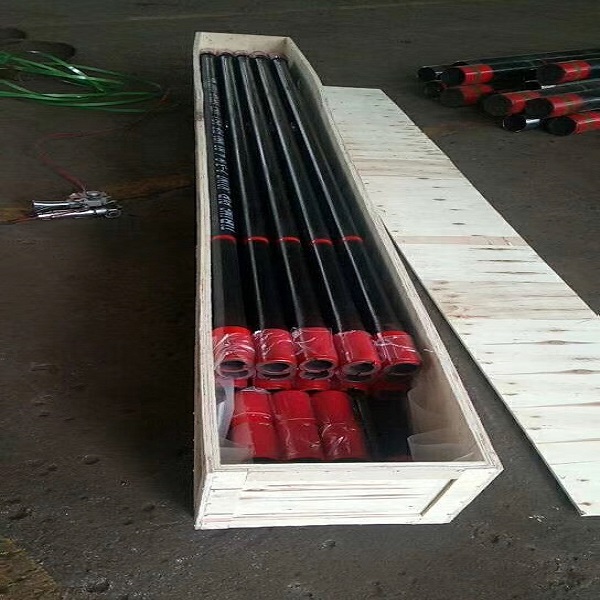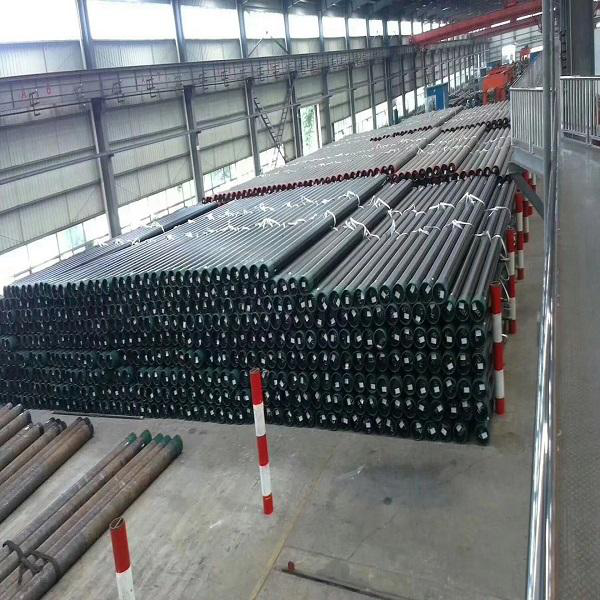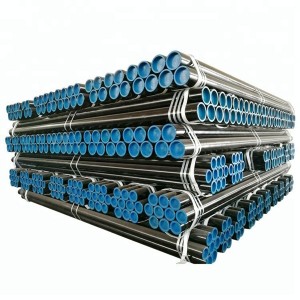
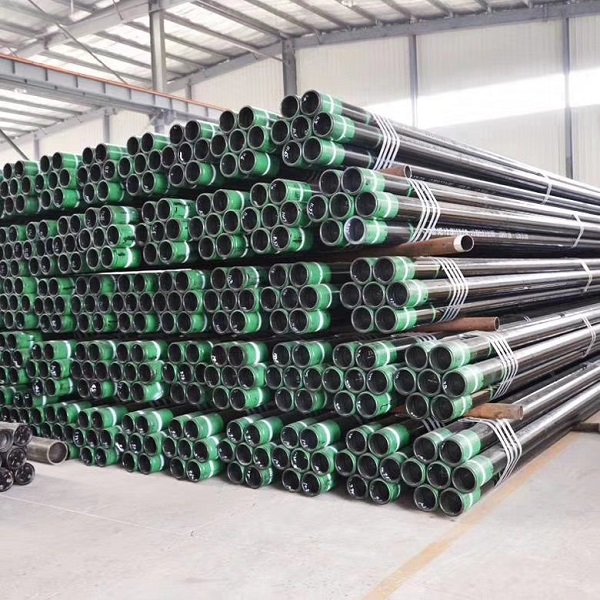
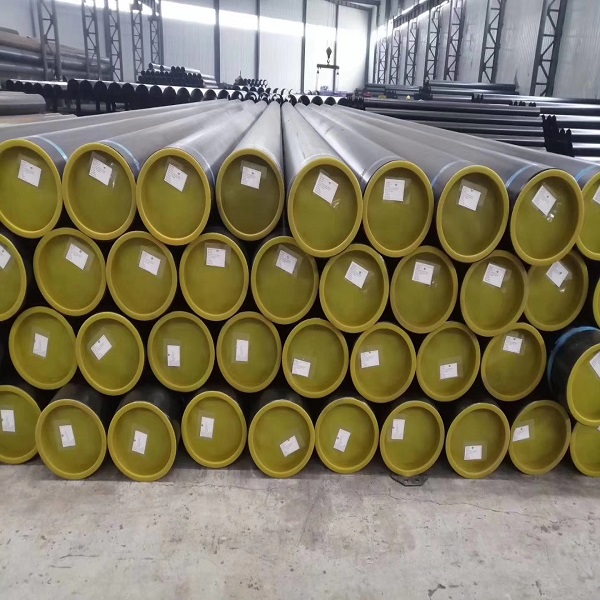
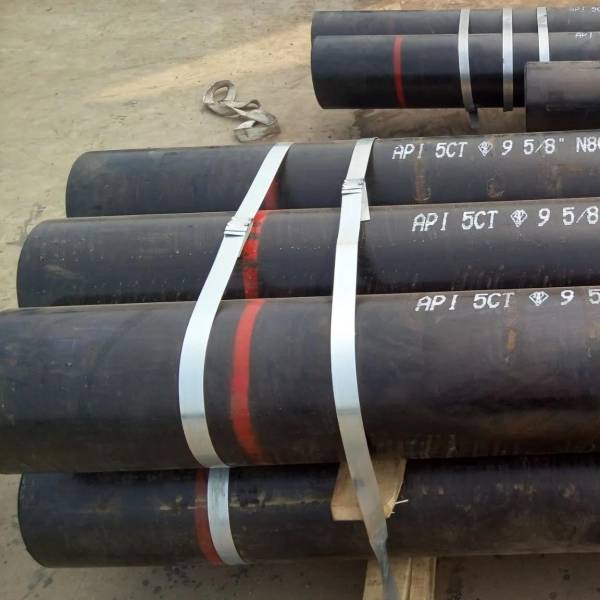
ທໍ່ນ້ໍາມັນ API 5CT
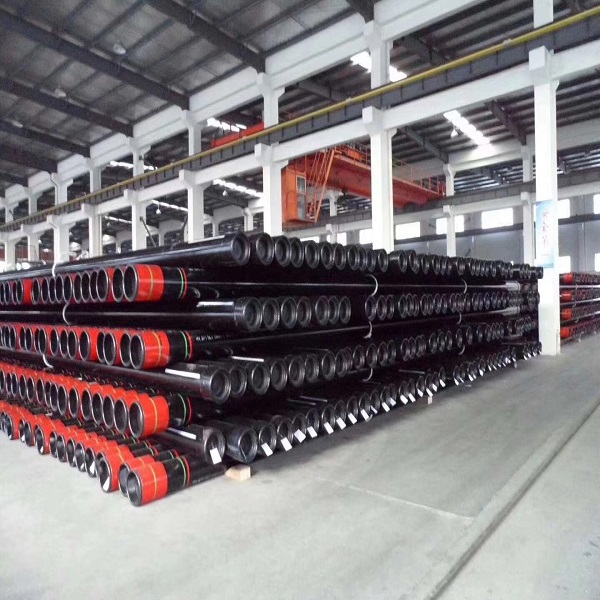
| ມາດຕະຖານ: API 5CT | ໂລຫະປະສົມຫຼືບໍ່: ບໍ່ແມ່ນ |
| ກຸ່ມເກຣດ: J55,K55,N80,L80,P110, ແລະອື່ນໆ | ຄໍາຮ້ອງສະຫມັກ: Oiled & Casing Pipe |
| ຄວາມຫນາ: 1 - 100 ມມ | ການປິ່ນປົວພື້ນຜິວ: ຕາມຄວາມຕ້ອງການຂອງລູກຄ້າ |
| ເສັ້ນຜ່າສູນກາງນອກ (ຮອບ): 10 - 1000 mm | ເຕັກນິກ: ມ້ວນຮ້ອນ |
| ຄວາມຍາວ: R1,R2,R3 | ການປິ່ນປົວຄວາມຮ້ອນ: Quenching & Normalizing |
| ຮູບຮ່າງຂອງພາກສ່ວນ: ມົນ | ທໍ່ພິເສດ: ຮ່ວມສັ້ນ |
| ສະຖານທີ່ຕົ້ນກໍາເນີດ: ປະເທດຈີນ | ການນໍາໃຊ້: oiled ແລະອາຍແກັສ |
| ການຢັ້ງຢືນ: ISO9001: 2008 | ການທົດສອບ: NDT |
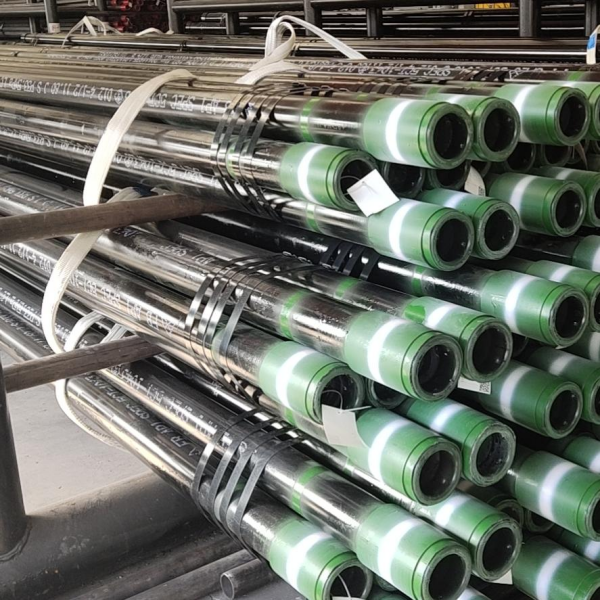
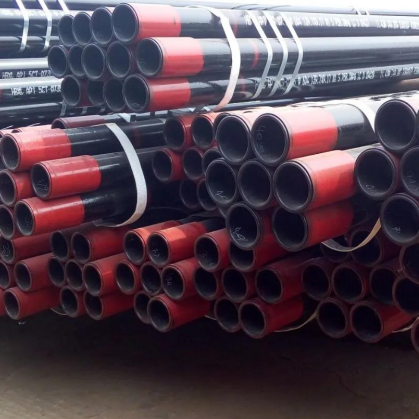
ທໍ່ໃນApi5ctຕົ້ນຕໍແມ່ນໃຊ້ສໍາລັບການຂຸດເຈາະນ້ໍາແລະອາຍແກັສແລະການຂົນສົ່ງນ້ໍາມັນແລະອາຍແກັສ. ທໍ່ນ້ໍາມັນສ່ວນໃຫຍ່ແມ່ນໃຊ້ເພື່ອສະຫນັບສະຫນູນຝາຂຸມເຈາະໃນລະຫວ່າງແລະຫຼັງຈາກການສໍາເລັດຂອງດີເພື່ອຮັບປະກັນການເຮັດວຽກປົກກະຕິຂອງດີແລະການສໍາເລັດຂອງດີ.
ເກຣດ:J55,K55,N80,L80,P110, ແລະອື່ນໆ
| ເກຣດ | ປະເພດ | C | Mn | Mo | Cr | Ni | Cu | P | s | Si | ||||
| ນາທີ | ສູງສຸດ | ນາທີ | ສູງສຸດ | ນາທີ | ສູງສຸດ | ນາທີ | ສູງສຸດ | ສູງສຸດ | ສູງສຸດ | ສູງສຸດ | ສູງສຸດ | ສູງສຸດ | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 |
| H40 | — | — | — | — | — | — | — | — | — | — | — | — | 0.03 | — |
| J55 | — | — | — | — | — | — | — | — | — | — | — | — | 0.03 | — |
| K55 | — | — | — | — | — | — | — | — | — | — | — | — | 0.03 | — |
| N80 | 1 | — | — | — | — | — | — | — | — | — | — | 0.03 | 0.03 | — |
| N80 | Q | — | — | — | — | — | — | — | — | — | — | 0.03 | 0.03 | — |
| R95 | — | — | 0.45 ຄ | — | 1.9 | — | — | — | — | — | — | 0.03 | 0.03 | 0.45 |
| L80 | 1 | — | 0.43 ກ | — | 1.9 | — | — | — | — | 0.25 | 0.35 | 0.03 | 0.03 | 0.45 |
| L80 | 9Cr | — | 0.15 | 0.3 | 0.6 | 0 90 | 1.1 | 8 | 10 | 0.5 | 0.25 | 0.02 | 0.03 | 1 |
| L80 | 13Cr | 0.15 | 0.22 | 0.25 | 1 | — | — | 12 | 14 | 0.5 | 0.25 | 0.02 | 0.03 | 1 |
| C90 | 1 | — | 0.35 | — | 1.2 | 0.25 ບ | 0.85 | — | 1.5 | 0.99 | — | 0.02 | 0.03 | — |
| T95 | 1 | — | 0.35 | — | 1.2 | 0.25 ບ | 0.85 | 0 40 | 1.5 | 0.99 | — | 0 020 | 0.01 | — |
| C110 | — | — | 0.35 | — | 1.2 | 0.25 | 1 | 0.4 | 1.5 | 0.99 | — | 0.02 | 0.005 | — |
| P1I0 | e | — | 一 | — | — | — | — | — | — | — | — | 0.030 e | 0.030 e | — |
| QI25 | 1 | — | 0.35 | 1.35 | — | 0.85 | — | 1.5 | 0.99 | — | 0.02 | 0.01 | — | |
| ຫມາຍເຫດອົງປະກອບທີ່ສະແດງໃຫ້ເຫັນຈະຖືກລາຍງານໃນການວິເຄາະຜະລິດຕະພັນ | ||||||||||||||
| a ປະລິມານຄາບອນສໍາລັບ L80 ອາດຈະເພີ່ມຂຶ້ນສູງສຸດ 0.50% ຖ້າຜະລິດຕະພັນຖືກດັບດ້ວຍນ້ໍາມັນຫຼືໂພລີເມີ. | ||||||||||||||
| b ເນື້ອໃນ molybdenum ສໍາລັບຊັ້ນຮຽນທີ C90 ປະເພດ 1 ບໍ່ມີຄວາມທົນທານຕ່ໍາສຸດຖ້າຫາກວ່າຄວາມຫນາຂອງຝາແມ່ນຫນ້ອຍກ່ວາ 17.78 ມມ. | ||||||||||||||
| c ຄາບອນ contect ສໍາລັບ R95 ອາດຈະເພີ່ມຂຶ້ນເຖິງ 0.55% ສູງສຸດຖ້າຫາກວ່າຜະລິດຕະພັນແມ່ນນ້ໍາ quenched. | ||||||||||||||
| d ເນື້ອໃນຂອງ molybdenum ສໍາລັບ T95 ປະເພດ 1 ອາດຈະຫຼຸດລົງຕໍ່າສຸດ 0.15% ຖ້າຄວາມຫນາຂອງກໍາແພງແມ່ນຫນ້ອຍກວ່າ 17.78 ມມ. | ||||||||||||||
| e ສໍາລັບ EW Grade P110, ປະລິມານ phosphorus ຈະຕ້ອງສູງສຸດ 0.020% ແລະປະລິມານ sulfur ສູງສຸດ 0.010%. | ||||||||||||||
| ເກຣດ | ປະເພດ | ການຍືດຕົວທັງໝົດພາຍໃຕ້ການໂຫຼດ | ຄວາມເຂັ້ມແຂງຜົນຜະລິດ | ຄວາມເຂັ້ມແຂງ tensile | ຄວາມແຂງa,c | ຄວາມໜາຂອງຝາທີ່ລະບຸໄວ້ | ການປ່ຽນແປງຄວາມແຂງທີ່ອະນຸຍາດb | ||
|
|
|
|
|
|
|
|
| ||
|
|
|
| ນາທີ | ສູງສຸດ |
| HRC | HBW | mm | HRC |
| H40 | — | 0.5 | 276 | 552 | 414 | — | — | — | — |
| J55 | — | 0.5 | 379 | 552 | 517 | — | — | — | — |
| K55 | — | 0.5 | 379 | 552 | 655 | — | — | — | — |
| N80 | 1 | 0.5 | 552 | 758 | 689 | — | — | — | — |
| N80 | Q | 0.5 | 552 | 758 | 689 | — | — | — | — |
| R95 | — | 0.5 | 655 | 758 | 724 | — | — | — | — |
| L80 | 1 | 0.5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| L80 | 9Cr | 0.5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| L80 | l3Cr | 0.5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| C90 | 1 | 0.5 | 621 | 724 | 689 | 25.4 | 255.0 | ≤12.70 | 3.0 |
| ເວລາ 12.71 ຫາ 19.04 | 4.0 | ||||||||
| ເວລາ 19.05 ຫາ 25.39 | 5.0 | ||||||||
| ≥25.4 | 6.0 | ||||||||
| T95 | 1 | 0.5 | 655 | 758 | 724 | 25.4 | 255 | ≤12.70 | 3.0 |
| ເວລາ 12.71 ຫາ 19.04 | 4.0 | ||||||||
| ເວລາ 19.05 ຫາ 25.39 | 5.0 | ||||||||
| ≥25.4 | 6.0 | ||||||||
| C110 | — | 0.7 | 758 | 828 | 793 | 30.0 | 286.0 | ≤12.70 | 3.0 |
| ເວລາ 12.71 ຫາ 19.04 | 4.0 | ||||||||
| ເວລາ 19.05 ຫາ 25.39 | 5.0 | ||||||||
| ≥25.4 | 6.0 | ||||||||
| P110 | — | 0.6 | 758 | 965 | 862 | — | — | — | — |
| Q125 | 1 | 0.65 | 862 | 1034 | 931 | b | — | ≤12.70 | 3.0 |
| ເວລາ 12.71 ຫາ 19.04 | 4.0 | ||||||||
| 19.05 | 5.0 | ||||||||
| aໃນກໍລະນີຂອງຂໍ້ຂັດແຍ່ງ, ຫ້ອງທົດລອງ Rockwell C ການທົດສອບຄວາມແຂງຈະຖືກນໍາໃຊ້ເປັນວິທີການຜູ້ຊີ້ນໍາ. | |||||||||
| bບໍ່ມີການກໍານົດຂອບເຂດຄວາມແຂງ, ແຕ່ການປ່ຽນແປງສູງສຸດແມ່ນຖືກຈໍາກັດເປັນການຄວບຄຸມການຜະລິດຕາມ 7.8 ແລະ 7.9. | |||||||||
| cສໍາລັບການທົດສອບຄວາມແຂງຜ່ານກໍາແພງຂອງຊັ້ນຮຽນທີ L80 (ທຸກປະເພດ), C90, T95 ແລະ C110, ຂໍ້ກໍານົດທີ່ລະບຸໄວ້ໃນຂະຫນາດ HRC ແມ່ນສໍາລັບຕົວເລກຄວາມແຂງສະເລ່ຍສູງສຸດ. | |||||||||
ນອກເຫນືອຈາກການຮັບປະກັນອົງປະກອບທາງເຄມີແລະຄຸນສົມບັດກົນຈັກ, ການທົດສອບ hydrostatic ແມ່ນປະຕິບັດຫນຶ່ງຄັ້ງ, ແລະການທົດສອບ flaring ແລະ flattening. . ນອກຈາກນັ້ນ, ມີຂໍ້ກໍານົດທີ່ແນ່ນອນສໍາລັບໂຄງສ້າງຈຸນລະພາກ, ຂະຫນາດເມັດພືດ, ແລະຊັ້ນ decarburization ຂອງທໍ່ເຫລໍກສໍາເລັດຮູບ.
ການທົດສອບແຮງດັນ:
1. ສໍາລັບວັດສະດຸເຫຼັກກ້າຂອງຜະລິດຕະພັນ, ຜູ້ຜະລິດຄວນປະຕິບັດການທົດສອບ tensile. ສໍາລັບທໍ່ welded electrice, depondeds ກ່ຽວກັບທາງເລືອກຂອງຜູ້ຜະລິດ, ການທົດສອບ tensile ສາມາດໄດ້ຮັບການປະຕິບັດໃນແຜ່ນເຫຼັກທີ່ໃຊ້ເພື່ອເຮັດໃຫ້ທໍ່ຫຼື perfomred ສຸດທໍ່ເຫຼັກກ້າໂດຍກົງ. ການທົດສອບທີ່ດໍາເນີນຢູ່ໃນຜະລິດຕະພັນຍັງສາມາດຖືກນໍາໃຊ້ເປັນການທົດສອບຜະລິດຕະພັນ.
2. ທໍ່ທົດລອງຈະຖືກເລືອກແບບສຸ່ມ. ເມື່ອຕ້ອງການການທົດສອບຫຼາຍຄັ້ງ, ວິທີການເກັບຕົວຢ່າງຕ້ອງຮັບປະກັນວ່າຕົວຢ່າງທີ່ເອົາມາສາມາດເປັນຕົວແທນຂອງການເລີ່ມຕົ້ນແລະສິ້ນສຸດຂອງວົງຈອນການປິ່ນປົວຄວາມຮ້ອນ (ຖ້າມີ) ແລະທັງສອງປາຍຂອງທໍ່. ເມື່ອຕ້ອງການການທົດສອບຫຼາຍຄັ້ງ, ຮູບແບບດັ່ງກ່າວຈະຖືກເອົາມາຈາກທໍ່ທີ່ແຕກຕ່າງກັນ, ຍົກເວັ້ນວ່າຕົວຢ່າງທໍ່ຫນາອາດຈະຖືກເອົາມາຈາກທັງສອງປາຍຂອງທໍ່.
3. ຕົວຢ່າງທໍ່ seamless ສາມາດໄດ້ຮັບການປະຕິບັດຢູ່ທຸກຕໍາແຫນ່ງກ່ຽວກັບ circumference ຂອງທໍ່; ຕົວຢ່າງທໍ່ການເຊື່ອມໂລຫະຄວນໄດ້ຮັບການປະຕິບັດຢູ່ທີ່ປະມານ 90 °ກັບ seam ການເຊື່ອມ, ຫຼືຢູ່ໃນທາງເລືອກຂອງຜູ້ຜະລິດ. ຕົວຢ່າງແມ່ນປະຕິບັດຢູ່ທີ່ປະມານຫນຶ່ງສ່ວນສີ່ຂອງຄວາມກວ້າງຂອງແຖບ.
4. ບໍ່ວ່າກ່ອນ ແລະ ຫຼັງການທົດລອງ, ຖ້າການກຽມຕົວຢ່າງພົບວ່າມີຂໍ້ບົກພ່ອງ ຫຼື ຂາດວັດສະດຸທີ່ບໍ່ສອດຄ່ອງກັບຈຸດປະສົງຂອງການທົດລອງ, ຕົວຢ່າງອາດຈະຖືກຂູດ ແລະ ທົດແທນດ້ວຍຕົວຢ່າງອື່ນທີ່ເຮັດຈາກທໍ່ດຽວກັນ.
5. ຖ້າການທົດສອບ tensile ເປັນຕົວແທນຂອງ batch ຂອງຜະລິດຕະພັນບໍ່ຕອບສະຫນອງຄວາມຕ້ອງການ, ຜູ້ຜະລິດອາດຈະໃຊ້ເວລາອີກ 3 ທໍ່ຈາກ batch ຂອງທໍ່ດຽວກັນສໍາລັບການກວດກາຄືນ.
ຖ້າການທົດສອບຄືນໃຫມ່ທັງຫມົດຂອງຕົວຢ່າງແມ່ນຕອບສະຫນອງຄວາມຕ້ອງການ, batch ຂອງທໍ່ມີຄຸນສົມບັດຍົກເວັ້ນທໍ່ທີ່ບໍ່ມີຄຸນສົມບັດທີ່ໄດ້ຕົວຢ່າງເບື້ອງຕົ້ນ.
ຖ້າຕົວຢ່າງຫຼາຍກວ່າຫນຶ່ງຕົວຢ່າງຖືກນໍາໄປໃຊ້ໃນເບື້ອງຕົ້ນຫຼືຫນຶ່ງຫຼືຫຼາຍຕົວຢ່າງສໍາລັບການທົດສອບຄືນໃຫມ່ບໍ່ກົງກັບຄວາມຕ້ອງການທີ່ລະບຸໄວ້, ຜູ້ຜະລິດອາດຈະກວດສອບ batch ຂອງທໍ່ຫນຶ່ງຄັ້ງ.
batch ປະຕິເສດຂອງຜະລິດຕະພັນສາມາດ reheated ແລະ reprocessed ເປັນ batch ໃຫມ່.
ການທົດສອບ Flatning:
1. ຕົວຢ່າງການທົດສອບຕ້ອງເປັນວົງແຫວນທົດສອບຫຼືຕັດປາຍບໍ່ຫນ້ອຍກວ່າ 63.5mm (2-1 / 2in).
2. ຕົວຢ່າງອາດຈະຖືກຕັດກ່ອນການປິ່ນປົວຄວາມຮ້ອນ, ແຕ່ຂຶ້ນກັບການປິ່ນປົວຄວາມຮ້ອນດຽວກັນກັບທໍ່ທີ່ເປັນຕົວແທນ. ຖ້າການທົດສອບ batch ຖືກນໍາໃຊ້, ມາດຕະການຈະຖືກປະຕິບັດເພື່ອກໍານົດຄວາມສໍາພັນລະຫວ່າງຕົວຢ່າງແລະທໍ່ເກັບຕົວຢ່າງ. ແຕ່ລະ furnace ໃນແຕ່ລະ batch ຄວນໄດ້ຮັບການເມ່ືອຍ່ອງ.
3. ແຜ່ນຕົວຢ່າງຈະຖືກແບນລະຫວ່າງສອງແຜ່ນຂະຫນານ. ໃນແຕ່ລະຊຸດຂອງຕົວຢ່າງການທົດສອບການແປນ, ການເຊື່ອມໂລຫະຫນຶ່ງຖືກແປຢູ່ທີ່ 90 °ແລະອີກອັນຫນຶ່ງຖືກແປຢູ່ທີ່ 0 °. ຕົວຢ່າງຈະຖືກແປຈົນກ່ວາຝາທໍ່ຕິດຕໍ່ກັນ. ກ່ອນທີ່ໄລຍະຫ່າງລະຫວ່າງແຜ່ນຂະຫນານຈະຫນ້ອຍກວ່າຄ່າທີ່ກໍານົດໄວ້, ບໍ່ມີຮອຍແຕກຫຼືການແຕກຫັກຄວນຈະປາກົດຢູ່ໃນສ່ວນໃດໆຂອງຮູບແບບ. ໃນລະຫວ່າງຂະບວນການແປນທັງຫມົດ, ບໍ່ຄວນມີໂຄງສ້າງທີ່ບໍ່ດີ, ການເຊື່ອມໂລຫະທີ່ບໍ່ໄດ້ເຊື່ອມ, ການແຍກ, ການເຜົາໃຫມ້ຂອງໂລຫະ, ຫຼືການ extrusion ໂລຫະ.
4. ບໍ່ວ່າກ່ອນ ແລະ ຫຼັງການທົດລອງ, ຖ້າການກຽມຕົວຢ່າງພົບວ່າມີຂໍ້ບົກພ່ອງ ຫຼື ຂາດວັດສະດຸທີ່ບໍ່ສອດຄ່ອງກັບຈຸດປະສົງຂອງການທົດລອງ, ຕົວຢ່າງອາດຈະຖືກຂູດ ແລະ ທົດແທນດ້ວຍຕົວຢ່າງອື່ນທີ່ເຮັດຈາກທໍ່ດຽວກັນ.
5. ຖ້າຕົວຢ່າງໃດໆທີ່ເປັນຕົວແທນຂອງທໍ່ບໍ່ກົງກັບຄວາມຕ້ອງການທີ່ລະບຸໄວ້, ຜູ້ຜະລິດອາດຈະເອົາຕົວຢ່າງຈາກປາຍທໍ່ດຽວກັນສໍາລັບການທົດສອບເພີ່ມເຕີມຈົນກ່ວາຄວາມຕ້ອງການແມ່ນບັນລຸໄດ້. ຢ່າງໃດກໍ່ຕາມ, ຄວາມຍາວຂອງທໍ່ສໍາເລັດຮູບຫຼັງຈາກການເກັບຕົວຢ່າງຕ້ອງບໍ່ຫນ້ອຍກວ່າ 80% ຂອງຄວາມຍາວຕົ້ນສະບັບ. ຖ້າຕົວຢ່າງຂອງທໍ່ໃດໆທີ່ເປັນຕົວແທນຂອງ batch ຂອງຜະລິດຕະພັນບໍ່ຕອບສະຫນອງຄວາມຕ້ອງການທີ່ກໍານົດໄວ້, ຜູ້ຜະລິດອາດຈະເອົາສອງທໍ່ເພີ່ມເຕີມຈາກ batch ຂອງຜະລິດຕະພັນແລະຕັດຕົວຢ່າງສໍາລັບການທົດສອບໃຫມ່. ຖ້າຜົນໄດ້ຮັບຂອງການທົດສອບເຫຼົ່ານີ້ທັງຫມົດຕອບສະຫນອງຄວາມຕ້ອງການ, batch ຂອງທໍ່ມີຄຸນສົມບັດຍົກເວັ້ນສໍາລັບທໍ່ທີ່ເລືອກໄວ້ໃນຕອນຕົ້ນເປັນຕົວຢ່າງ. ຖ້າຕົວຢ່າງການທົດສອບໃດໆບໍ່ກົງກັບຄວາມຕ້ອງການທີ່ລະບຸໄວ້, ຜູ້ຜະລິດອາດຈະເອົາຕົວຢ່າງທໍ່ທີ່ຍັງເຫຼືອຂອງຊຸດຫນຶ່ງເທື່ອລະອັນ. ໃນທາງເລືອກຂອງຜູ້ຜະລິດ, ທໍ່ໃດກໍ່ສາມາດໄດ້ຮັບການປິ່ນປົວດ້ວຍຄວາມຮ້ອນແລະທົດສອບໃຫມ່ເປັນທໍ່ໃຫມ່.
ການທົດສອບຜົນກະທົບ:
1. ສໍາລັບທໍ່, ຊຸດຂອງຕົວຢ່າງຈະຖືກເອົາມາຈາກແຕ່ລະ lot (ເວັ້ນເສຍແຕ່ວ່າຂັ້ນຕອນເອກະສານໄດ້ຖືກສະແດງໃຫ້ເຫັນເພື່ອຕອບສະຫນອງຂໍ້ກໍານົດກົດລະບຽບ). ຖ້າຄໍາສັ່ງຖືກແກ້ໄຂຢູ່ທີ່ A10 (SR16), ການທົດລອງແມ່ນບັງຄັບ.
2. ສໍາລັບ casing, 3 ທໍ່ເຫລໍກຄວນໄດ້ຮັບການປະຕິບັດຈາກແຕ່ລະ batch ສໍາລັບການທົດລອງ. ທໍ່ທົດສອບຈະຖືກເລືອກແບບສຸ່ມ, ແລະວິທີການເກັບຕົວຢ່າງຈະຮັບປະກັນວ່າຕົວຢ່າງທີ່ສະຫນອງໃຫ້ສາມາດເປັນຕົວແທນຂອງຕົ້ນແລະສິ້ນສຸດຂອງວົງຈອນການປິ່ນປົວຄວາມຮ້ອນແລະດ້ານຫນ້າແລະດ້ານຫລັງຂອງແຂນໃນໄລຍະການປິ່ນປົວຄວາມຮ້ອນ.
3. ການທົດສອບຜົນກະທົບ Charpy V-notch
4. ບໍ່ວ່າກ່ອນ ແລະ ຫຼັງການທົດລອງ, ຖ້າການກຽມຕົວຢ່າງພົບວ່າມີຂໍ້ບົກພ່ອງ ຫຼື ຂາດວັດສະດຸທີ່ບໍ່ສອດຄ່ອງກັບຈຸດປະສົງຂອງການທົດລອງ, ຕົວຢ່າງອາດຈະຖືກຂູດ ແລະ ທົດແທນດ້ວຍຕົວຢ່າງອື່ນທີ່ເຮັດຈາກທໍ່ດຽວກັນ. ຕົວຢ່າງບໍ່ຄວນຖືກຕັດສິນວ່າມີຂໍ້ບົກພ່ອງພຽງແຕ່ຍ້ອນວ່າພວກມັນບໍ່ຕອບສະຫນອງຄວາມຕ້ອງການພະລັງງານທີ່ຖືກດູດຊຶມຂັ້ນຕ່ໍາ.
5. ຖ້າຜົນໄດ້ຮັບຂອງຕົວຢ່າງຫຼາຍກວ່າຫນຶ່ງແມ່ນຕ່ໍາກວ່າຄວາມຕ້ອງການພະລັງງານດູດຊຶມຕໍາ່ສຸດທີ່, ຫຼືຜົນໄດ້ຮັບຂອງຕົວຢ່າງຫນຶ່ງແມ່ນຕ່ໍາກວ່າ 2/3 ຂອງຄວາມຕ້ອງການພະລັງງານດູດຊຶມຕ່ໍາສຸດທີ່ກໍານົດ, ສາມຕົວຢ່າງເພີ່ມເຕີມຈະຖືກນໍາມາຈາກຊິ້ນດຽວກັນແລະ. ກວດຄືນ. ພະລັງງານຜົນກະທົບຂອງແຕ່ລະຕົວຢ່າງທີ່ທົດສອບຄືນໃໝ່ຈະຕ້ອງຫຼາຍກວ່າ ຫຼືເທົ່າກັບຄວາມຕ້ອງການພະລັງງານທີ່ຖືກດູດຊຶມຂັ້ນຕໍ່າສຸດທີ່ລະບຸໄວ້.
6. ຖ້າຜົນໄດ້ຮັບຂອງການທົດລອງສະເພາະໃດຫນຶ່ງບໍ່ຕອບສະຫນອງຄວາມຕ້ອງການແລະເງື່ອນໄຂສໍາລັບການທົດລອງໃຫມ່ບໍ່ໄດ້ບັນລຸໄດ້, ຫຼັງຈາກນັ້ນສາມຕົວຢ່າງເພີ່ມເຕີມແມ່ນເອົາມາຈາກແຕ່ລະສາມຂອງ batch ອື່ນໆ. ຖ້າເງື່ອນໄຂເພີ່ມເຕີມທັງຫມົດຕອບສະຫນອງຄວາມຕ້ອງການ, batch ແມ່ນມີຄຸນສົມບັດຍົກເວັ້ນຫນຶ່ງທີ່ລົ້ມເຫລວໃນເບື້ອງຕົ້ນ. ຖ້າຫຼາຍກວ່າຫນຶ່ງຊິ້ນການກວດສອບເພີ່ມເຕີມບໍ່ຕອບສະຫນອງຄວາມຕ້ອງການ, ຜູ້ຜະລິດອາດຈະເລືອກທີ່ຈະກວດກາຊິ້ນສ່ວນທີ່ຍັງເຫຼືອຂອງ batch ຫນຶ່ງເທື່ອຫນຶ່ງ, ຫຼື reheat batch ແລະກວດກາມັນໃນ batch ໃຫມ່.
7. ຖ້າຫາກວ່າຫຼາຍກ່ວາຫນຶ່ງໃນສາມລາຍການເບື້ອງຕົ້ນທີ່ຕ້ອງການເພື່ອພິສູດ batch ຂອງຄຸນວຸດທິໄດ້ຖືກປະຕິເສດ, re-inspection ແມ່ນບໍ່ອະນຸຍາດໃຫ້ພິສູດ batch ຂອງທໍ່ມີຄຸນສົມບັດ. ຜູ້ຜະລິດອາດຈະເລືອກທີ່ຈະກວດກາ batch ທີ່ຍັງເຫຼືອເປັນຊິ້ນສ່ວນ, ຫຼື reheat batch ແລະກວດກາມັນໃນ batch ໃຫມ່.
ການທົດສອບ Hydrostatic:
1. ແຕ່ລະທໍ່ຈະຕ້ອງໄດ້ຮັບການທົດສອບຄວາມກົດດັນ hydrostatic ຂອງທໍ່ທັງຫມົດຫຼັງຈາກຫນາ (ຖ້າເຫມາະສົມ) ແລະການປິ່ນປົວຄວາມຮ້ອນສຸດທ້າຍ (ຖ້າເຫມາະສົມ), ແລະສາມາດບັນລຸຄວາມກົດດັນ hydrostatic ທີ່ກໍານົດໄວ້ໂດຍບໍ່ມີການຮົ່ວໄຫຼ. ໄລຍະເວລາການຖືແຮງດັນຂອງການທົດລອງແມ່ນເຮັດໃຫ້ຫນ້ອຍກວ່າ 5 ວິ. ສໍາລັບການເຊື່ອມໂລຫະທໍ່, ການເຊື່ອມໂລຫະຂອງທໍ່ຕ້ອງໄດ້ຮັບການກວດສອບການຮົ່ວໄຫຼພາຍໃຕ້ຄວາມກົດດັນຂອງການທົດສອບ. ເວັ້ນເສຍແຕ່ວ່າການທົດສອບທໍ່ທັງຫມົດໄດ້ຖືກປະຕິບັດຢ່າງຫນ້ອຍລ່ວງຫນ້າໃນຄວາມກົດດັນທີ່ຕ້ອງການສໍາລັບສະພາບທໍ່ສຸດທ້າຍ, ໂຮງງານປຸງແຕ່ງກະທູ້ຄວນປະຕິບັດການທົດສອບ hydrostatic (ຫຼືຈັດການທົດສອບດັ່ງກ່າວ) ໃນທໍ່ທັງຫມົດ.
2. ທໍ່ທີ່ຈະໄດ້ຮັບການປິ່ນປົວຄວາມຮ້ອນຈະຕ້ອງໄດ້ຮັບການທົດສອບ hydrostatic ຫຼັງຈາກການປິ່ນປົວຄວາມຮ້ອນສຸດທ້າຍ. ຄວາມກົດດັນການທົດສອບຂອງທໍ່ທັງຫມົດທີ່ມີປາຍ threaded ຕ້ອງມີຢ່າງຫນ້ອຍຄວາມກົດດັນການທົດສອບຂອງ threads ແລະ couplings.
3 .After processing to the size of the finish flat-end pipes and any heat-treated short joints , ການທົດສອບ hydrostatic ຈະຖືກປະຕິບັດຫຼັງຈາກສິ້ນຮາບພຽງຢູ່ຫຼື thread.
ເສັ້ນຜ່າສູນກາງນອກ:
| ຊ່ວງ | ຄວາມທົນທານ |
| <4-1/2 | ± 0.79mm (± 0.031in) |
| ≥4-1/2 | +1%OD~-0.5%OD |
ສໍາລັບທໍ່ຮ່ວມກັນທີ່ຫນາແຫນ້ນທີ່ມີຂະຫນາດຂະຫນາດນ້ອຍກວ່າຫຼືເທົ່າກັບ 5-1 / 2, ຄວາມທົນທານຕໍ່ໄປນີ້ນໍາໃຊ້ກັບເສັ້ນຜ່າກາງນອກຂອງຮ່າງກາຍຂອງທໍ່ພາຍໃນໄລຍະຫ່າງປະມານ 127 ມມ (5.0in) ຕໍ່ກັບສ່ວນທີ່ຫນາແຫນ້ນ; ຄວາມທົນທານຕໍ່ໄປນີ້ໃຊ້ກັບເສັ້ນຜ່າສູນກາງນອກຂອງທໍ່ພາຍໃນໄລຍະຫ່າງປະມານເທົ່າກັບເສັ້ນຜ່າກາງຂອງທໍ່ທັນທີທີ່ຕິດກັບສ່ວນທີ່ຫນາ.
| ຊ່ວງ | ຄວາມທົນທານ |
| ≤3-1/2 | +2.38mm~-0.79mm (+3/32in~-1/32in) |
| >3-1/2~≤5 | +2.78mm~-0.75%OD(+7/64in~-0.75%OD) |
| >5~≤8 5/8 | +3.18mm~-0.75%OD(+1/8in~-0.75%OD) |
| >8 5/8 | +3.97mm~-0.75%OD (+5/32in~-0.75%OD) |
ສໍາລັບທໍ່ຫນາພາຍນອກທີ່ມີຂະຫນາດ 2-3 / 8 ແລະຂະຫນາດໃຫຍ່, ຄວາມທົນທານຕໍ່ໄປນີ້ນໍາໃຊ້ກັບເສັ້ນຜ່າກາງນອກຂອງທໍ່ທີ່ມີຄວາມຫນາແລະຄວາມຫນາຄ່ອຍໆປ່ຽນຈາກປາຍທໍ່.
| ດັງ | ຄວາມທົນທານ |
| ≥2-3/8~≤3-1/2 | +2.38mm~-0.79mm (+3/32in~-1/32in) |
| >3-1/2~≤4 | +2.78mm~-0.79mm (+7/64in~-1/32in) |
| 4 | +2.78mm~-0.75%OD(+7/64in~-0.75%OD) |
ຄວາມຫນາຂອງຝາ:
ຄວາມທົນທານຄວາມຫນາຂອງກໍາແພງທີ່ລະບຸໄວ້ຂອງທໍ່ແມ່ນ -12.5%
ນ້ຳໜັກ:
ຕາຕະລາງຕໍ່ໄປນີ້ແມ່ນຄວາມຕ້ອງການຄວາມທົນທານຕໍ່ນ້ໍາຫນັກມາດຕະຖານ. ເມື່ອຄວາມຫນາຂອງກໍາແພງຕໍາ່ສຸດທີ່ລະບຸໄວ້ແມ່ນຫຼາຍກ່ວາຫຼືເທົ່າກັບ 90% ຂອງຄວາມຫນາຂອງກໍາແພງທີ່ກໍານົດໄວ້, ຂອບເຂດຈໍາກັດດ້ານເທິງຂອງຄວາມທົນທານຂອງມະຫາຊົນຂອງຮາກດຽວຄວນຈະເພີ່ມຂຶ້ນເຖິງ + 10%
| ປະລິມານ | ຄວາມທົນທານ |
| ສິ້ນດຽວ | +6.5~-3.5 |
| ນ້ໍາຫນັກລົດ≥18144kg (40000lb) | -1.75% |
| ນ້ຳໜັກລົດ 18144kg (40000lb) | -3.5% |
| ຈໍານວນຄໍາສັ່ງ≥18144kg (40000lb) | -1.75% |
| ຈໍານວນຄໍາສັ່ງ 18144kg (40000lb) | -3.5% |