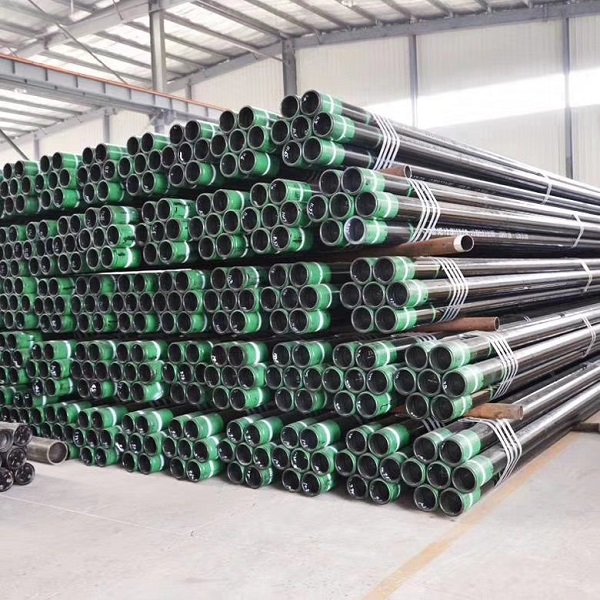
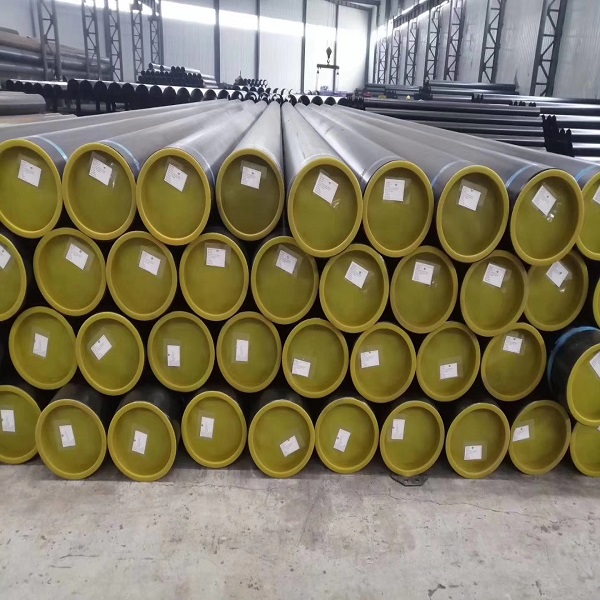
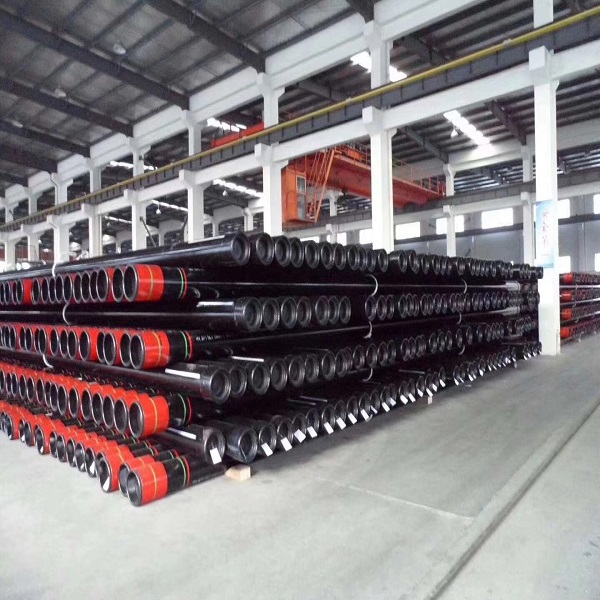
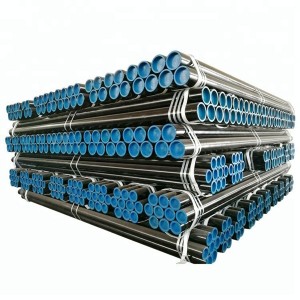
ബിഗ് ഡിസ്കൗണ്ട് ചൈന ഹോട്ട് എപിഐ ഓയിൽ ഡ്രില്ലിംഗ് കേസിംഗും ട്യൂബിംഗ് പൈപ്പുകളും
അവലോകനം
ഞങ്ങളുടെ ബിസിനസ്സ് ബ്രാൻഡ് തന്ത്രത്തിൽ ശ്രദ്ധ കേന്ദ്രീകരിക്കുന്നു. ഉപഭോക്താക്കളുടെ സന്തോഷമാണ് ഞങ്ങളുടെ ഏറ്റവും മികച്ച പരസ്യം. ഓയിൽ ഡ്രില്ലിംഗ് കേസിംഗ് പൈപ്പുകൾക്കും പൈപ്പ് ലൈനിനും ഞങ്ങൾ OEM കമ്പനി വാഗ്ദാനം ചെയ്യുന്നു, നിങ്ങളുമായുള്ള കൈമാറ്റവും സഹകരണവും ഞങ്ങൾ ആത്മാർത്ഥമായി കണക്കാക്കുന്നു. കൈകോർത്ത് മുന്നേറാനും വിജയ-വിജയ സാഹചര്യം കൈവരിക്കാനും ഞങ്ങളെ അനുവദിക്കുക. 11 വർഷത്തിനിടയിൽ, ഇപ്പോൾ ഞങ്ങൾ 20-ലധികം എക്സിബിഷനുകളിൽ പങ്കെടുത്തു, ഓരോ ഉപഭോക്താവിൽ നിന്നും ഏറ്റവും ഉയർന്ന പ്രശംസ നേടുന്നു. ഉപഭോക്താവിന് ഏറ്റവും മികച്ച ഉൽപ്പന്നങ്ങളും പരിഹാരങ്ങളും ഏറ്റവും കുറഞ്ഞ വിലയിൽ എത്തിക്കാനാണ് ഞങ്ങളുടെ കമ്പനി എപ്പോഴും ലക്ഷ്യമിടുന്നത്. ഈ വിജയ-വിജയ സാഹചര്യം കൈവരിക്കുന്നതിന് ഞങ്ങൾ വലിയ ശ്രമങ്ങൾ നടത്തുകയും ഞങ്ങളോടൊപ്പം ചേരാൻ നിങ്ങളെ ആത്മാർത്ഥമായി സ്വാഗതം ചെയ്യുകയും ചെയ്യുന്നു. ഞങ്ങളോടൊപ്പം ചേരൂ, നിങ്ങളുടെ സൗന്ദര്യം കാണിക്കൂ. ഞങ്ങൾ എപ്പോഴും നിങ്ങളുടെ ആദ്യ ചോയ്സ് ആയിരിക്കും. ഞങ്ങളെ വിശ്വസിക്കൂ, നിങ്ങൾക്ക് ഒരിക്കലും ഹൃദയം നഷ്ടപ്പെടില്ല.
അപേക്ഷ
Api5ct ലെ പൈപ്പ് പ്രധാനമായും എണ്ണ, വാതക കിണറുകൾ കുഴിക്കുന്നതിനും എണ്ണയും വാതകവും കൊണ്ടുപോകുന്നതിനും ഉപയോഗിക്കുന്നു. കിണറിൻ്റെ സാധാരണ പ്രവർത്തനവും കിണറിൻ്റെ പൂർത്തീകരണവും ഉറപ്പാക്കാൻ കിണർ പൂർത്തിയാകുമ്പോഴും അതിനു ശേഷവും ബോർഹോൾ ഭിത്തിയെ പിന്തുണയ്ക്കുന്നതിനാണ് ഓയിൽ കേസിംഗ് പ്രധാനമായും ഉപയോഗിക്കുന്നത്.
പ്രധാന ഗ്രേഡ്
ഗ്രേഡ് :J55,K55,N80,L80,P110, തുടങ്ങിയവ
കെമിക്കൽ ഘടകം
|
| ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
മെക്കാനിക്കൽ പ്രോപ്പർട്ടി
| ഗ്രേഡ് | ടൈപ്പ് ചെയ്യുക | ലോഡിന് കീഴിലുള്ള മൊത്തം നീളം | വിളവ് ശക്തി | വലിച്ചുനീട്ടാനാവുന്ന ശേഷി | കാഠിന്യംa,c | നിർദ്ദിഷ്ട മതിൽ കനം | അനുവദനീയമായ കാഠിന്യം വ്യതിയാനംb | ||
|
|
|
|
|
|
|
|
| ||
|
|
|
| മിനിറ്റ് | പരമാവധി |
| HRC | HBW | mm | HRC |
| H40 | — | 0.5 | 276 | 552 | 414 | — | — | — | — |
| J55 | — | 0.5 | 379 | 552 | 517 | — | — | — | — |
| K55 | — | 0.5 | 379 | 552 | 655 | — | — | — | — |
| N80 | 1 | 0.5 | 552 | 758 | 689 | — | — | — | — |
| N80 | Q | 0.5 | 552 | 758 | 689 | — | — | — | — |
| R95 | — | 0.5 | 655 | 758 | 724 | — | — | — | — |
| L80 | 1 | 0.5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| L80 | 9 കോടി | 0.5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| L80 | l3Cr | 0.5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| C90 | 1 | 0.5 | 621 | 724 | 689 | 25.4 | 255.0 | ≤12.70 | 3.0 |
| 12.71 മുതൽ 19.04 വരെ | 4.0 | ||||||||
| 19.05 മുതൽ 25.39 വരെ | 5.0 | ||||||||
| ≥25.4 | 6.0 | ||||||||
| T95 | 1 | 0.5 | 655 | 758 | 724 | 25.4 | 255 | ≤12.70 | 3.0 |
| 12.71 മുതൽ 19.04 വരെ | 4.0 | ||||||||
| 19.05 മുതൽ 25.39 വരെ | 5.0 | ||||||||
| ≥25.4 | 6.0 | ||||||||
| C110 | — | 0.7 | 758 | 828 | 793 | 30.0 | 286.0 | ≤12.70 | 3.0 |
| 12.71 മുതൽ 19.04 വരെ | 4.0 | ||||||||
| 19.05 മുതൽ 25.39 വരെ | 5.0 | ||||||||
| ≥25.4 | 6.0 | ||||||||
| P110 | — | 0.6 | 758 | 965 | 862 | — | — | — | — |
| Q125 | 1 | 0.65 | 862 | 1034 | 931 | b | — | ≤12.70 | 3.0 |
| 12.71 മുതൽ 19.04 വരെ | 4.0 | ||||||||
| 19.05 | 5.0 | ||||||||
| aതർക്കമുണ്ടായാൽ, ലബോറട്ടറി റോക്ക്വെൽ സി കാഠിന്യം പരിശോധന റഫറി രീതിയായി ഉപയോഗിക്കും. | |||||||||
| bകാഠിന്യം പരിധികളൊന്നും വ്യക്തമാക്കിയിട്ടില്ല, എന്നാൽ പരമാവധി വ്യതിയാനം 7.8, 7.9 എന്നിവയ്ക്ക് അനുസൃതമായി ഒരു നിർമ്മാണ നിയന്ത്രണമായി പരിമിതപ്പെടുത്തിയിരിക്കുന്നു. | |||||||||
| cഗ്രേഡ് L80 (എല്ലാ തരത്തിലുമുള്ള), C90, T95, C110 എന്നിവയുടെ ത്രൂ-വാൾ കാഠിന്യം ടെസ്റ്റുകൾക്ക്, HRC സ്കെയിലിൽ പറഞ്ഞിരിക്കുന്ന ആവശ്യകതകൾ പരമാവധി ശരാശരി കാഠിന്യം സംഖ്യയാണ്. | |||||||||
ടെസ്റ്റ് ആവശ്യകത
രാസഘടനയും മെക്കാനിക്കൽ ഗുണങ്ങളും ഉറപ്പാക്കുന്നതിനു പുറമേ, ഹൈഡ്രോസ്റ്റാറ്റിക് പരിശോധനകൾ ഓരോന്നായി നടത്തുന്നു, കൂടാതെ ഫ്ലാറിംഗ്, ഫ്ലാറ്റനിംഗ് ടെസ്റ്റുകൾ നടത്തുന്നു. . കൂടാതെ, ഫിനിഷ്ഡ് സ്റ്റീൽ പൈപ്പിൻ്റെ മൈക്രോസ്ട്രക്ചർ, ധാന്യത്തിൻ്റെ വലിപ്പം, ഡീകാർബറൈസേഷൻ പാളി എന്നിവയ്ക്ക് ചില ആവശ്യകതകൾ ഉണ്ട്.
ടെൻസൈൽ ടെസ്റ്റ്:
1. ഉൽപ്പന്നങ്ങളുടെ ഉരുക്ക് മെറ്റീരിയലിന്, നിർമ്മാതാവ് ടെൻസൈൽ ടെസ്റ്റ് നടത്തണം. നിർമ്മാതാവിൻ്റെ തിരഞ്ഞെടുപ്പിനെ അടിസ്ഥാനമാക്കിയുള്ള ഇലക്ട്രിസ് വെൽഡഡ് പൈപ്പിനായി, പൈപ്പ് നിർമ്മിക്കുന്നതോ സ്റ്റീൽ പൈപ്പിൽ നേരിട്ട് പെർഫോം ചെയ്യുന്നതോ ആയ സ്റ്റീൽ പ്ലേറ്റിൽ ടെൻസൈൽ ടെസ്റ്റ് നടത്താം. ഒരു ഉൽപ്പന്നത്തിൽ നടത്തുന്ന ഒരു പരിശോധന ഒരു ഉൽപ്പന്ന പരിശോധനയായും ഉപയോഗിക്കാം.
2. ടെസ്റ്റ് ട്യൂബുകൾ ക്രമരഹിതമായി തിരഞ്ഞെടുക്കപ്പെടും. ഒന്നിലധികം പരിശോധനകൾ ആവശ്യമായി വരുമ്പോൾ, എടുത്ത സാമ്പിളുകൾക്ക് ഹീറ്റ് ട്രീറ്റ്മെൻ്റ് സൈക്കിളിൻ്റെ തുടക്കവും അവസാനവും (ബാധകമെങ്കിൽ) ട്യൂബിൻ്റെ രണ്ടറ്റവും പ്രതിനിധീകരിക്കാൻ കഴിയുമെന്ന് സാംപ്ലിംഗ് രീതി ഉറപ്പാക്കണം. ഒന്നിലധികം പരിശോധനകൾ ആവശ്യമായി വരുമ്പോൾ, കട്ടികൂടിയ ട്യൂബ് സാമ്പിൾ ട്യൂബിൻ്റെ രണ്ടറ്റത്തുനിന്നും എടുക്കാം എന്നതൊഴിച്ചാൽ വ്യത്യസ്ത ട്യൂബുകളിൽ നിന്ന് പാറ്റേൺ എടുക്കും.
3. തടസ്സമില്ലാത്ത പൈപ്പ് സാമ്പിൾ പൈപ്പിൻ്റെ ചുറ്റളവിൽ ഏത് സ്ഥാനത്തും എടുക്കാം; ഇംതിയാസ് ചെയ്ത പൈപ്പ് സാമ്പിൾ ഏകദേശം 90 ഡിഗ്രിയിൽ വെൽഡ് സീമിലേക്കോ നിർമ്മാതാവിൻ്റെ ഓപ്ഷനിലോ എടുക്കണം. സ്ട്രിപ്പ് വീതിയുടെ നാലിലൊന്ന് ഭാഗത്താണ് സാമ്പിളുകൾ എടുക്കുന്നത്.
4. പരീക്ഷണത്തിന് മുമ്പും ശേഷവും ഒരു കാര്യവുമില്ല, സാമ്പിൾ തയ്യാറാക്കുന്നതിൽ അപാകതയുണ്ടെന്ന് കണ്ടെത്തുകയോ പരീക്ഷണത്തിൻ്റെ ഉദ്ദേശ്യവുമായി അപ്രസക്തമായ വസ്തുക്കളുടെ അഭാവം ഉണ്ടാകുകയോ ചെയ്താൽ, സാമ്പിൾ സ്ക്രാപ്പ് ചെയ്ത് അതേ ട്യൂബിൽ നിന്ന് നിർമ്മിച്ച മറ്റൊരു സാമ്പിൾ ഉപയോഗിച്ച് മാറ്റിസ്ഥാപിക്കാം.
5. ഒരു ബാച്ച് ഉൽപ്പന്നങ്ങളെ പ്രതിനിധീകരിക്കുന്ന ഒരു ടെൻസൈൽ ടെസ്റ്റ് ആവശ്യകതകൾ നിറവേറ്റുന്നില്ലെങ്കിൽ, നിർമ്മാതാവ് വീണ്ടും പരിശോധനയ്ക്കായി അതേ ബാച്ച് ട്യൂബുകളിൽ നിന്ന് മറ്റൊരു 3 ട്യൂബുകൾ എടുത്തേക്കാം.
സാമ്പിളുകളുടെ എല്ലാ റീടെസ്റ്റുകളും ആവശ്യകതകൾ നിറവേറ്റുന്നുണ്ടെങ്കിൽ, യഥാർത്ഥത്തിൽ സാമ്പിൾ ചെയ്ത യോഗ്യതയില്ലാത്ത ട്യൂബ് ഒഴികെയുള്ള ട്യൂബുകളുടെ ബാച്ച് യോഗ്യതയുള്ളതാണ്.
ഒന്നിൽക്കൂടുതൽ സാമ്പിളുകൾ തുടക്കത്തിൽ സാമ്പിൾ ചെയ്യുകയോ അല്ലെങ്കിൽ വീണ്ടും പരിശോധിക്കുന്നതിനുള്ള ഒന്നോ അതിലധികമോ സാമ്പിളുകൾ നിർദ്ദിഷ്ട ആവശ്യകതകൾ പാലിക്കുകയോ ചെയ്തില്ലെങ്കിൽ, നിർമ്മാതാവിന് ട്യൂബുകളുടെ ബാച്ച് ഓരോന്നായി പരിശോധിക്കാവുന്നതാണ്.
നിരസിച്ച ഉൽപ്പന്നങ്ങളുടെ ബാച്ച് വീണ്ടും ചൂടാക്കി ഒരു പുതിയ ബാച്ച് ആയി വീണ്ടും പ്രോസസ്സ് ചെയ്യാം.
ഫ്ലാറ്റനിംഗ് ടെസ്റ്റ്:
1. ടെസ്റ്റ് മാതൃക 63.5mm (2-1 / 2in) ൽ കുറയാത്ത ഒരു ടെസ്റ്റ് റിംഗ് അല്ലെങ്കിൽ എൻഡ് കട്ട് ആയിരിക്കണം.
2. ചൂട് ചികിത്സയ്ക്ക് മുമ്പ് മാതൃകകൾ മുറിച്ചേക്കാം, എന്നാൽ പൈപ്പ് പ്രതിനിധീകരിക്കുന്ന അതേ ചൂട് ചികിത്സയ്ക്ക് വിധേയമാണ്. ഒരു ബാച്ച് ടെസ്റ്റ് ഉപയോഗിക്കുകയാണെങ്കിൽ, സാമ്പിളും സാമ്പിൾ ട്യൂബും തമ്മിലുള്ള ബന്ധം തിരിച്ചറിയാൻ നടപടികൾ കൈക്കൊള്ളും. ഓരോ ബാച്ചിലും ഓരോ ചൂളയും തകർക്കണം.
3. രണ്ട് സമാന്തര പ്ലേറ്റുകൾക്കിടയിൽ മാതൃക പരന്നതായിരിക്കണം. പരന്ന ടെസ്റ്റ് മാതൃകകളുടെ ഓരോ സെറ്റിലും, ഒരു വെൽഡ് 90 ° ലും മറ്റൊന്ന് 0 ° ലും പരന്നതാണ്. ട്യൂബ് മതിലുകൾ സമ്പർക്കം പുലർത്തുന്നത് വരെ മാതൃക പരന്നതായിരിക്കണം. സമാന്തര പ്ലേറ്റുകൾ തമ്മിലുള്ള ദൂരം നിർദ്ദിഷ്ട മൂല്യത്തേക്കാൾ കുറവായിരിക്കുന്നതിന് മുമ്പ്, പാറ്റേണിൻ്റെ ഏതെങ്കിലും ഭാഗത്ത് വിള്ളലുകളോ ബ്രേക്കുകളോ ദൃശ്യമാകരുത്. മുഴുവൻ പരന്ന പ്രക്രിയയിലും, മോശം ഘടനയോ, വെൽഡുകൾ സംയോജിപ്പിക്കാത്തതോ, ഡീലാമിനേഷൻ, മെറ്റൽ ഓവർബേണിംഗ് അല്ലെങ്കിൽ മെറ്റൽ എക്സ്ട്രൂഷൻ എന്നിവ ഉണ്ടാകരുത്.
4. പരീക്ഷണത്തിന് മുമ്പും ശേഷവും ഒരു കാര്യവുമില്ല, സാമ്പിൾ തയ്യാറാക്കുന്നതിൽ അപാകതയുണ്ടെന്ന് കണ്ടെത്തുകയോ പരീക്ഷണത്തിൻ്റെ ഉദ്ദേശ്യവുമായി അപ്രസക്തമായ വസ്തുക്കളുടെ അഭാവം ഉണ്ടാകുകയോ ചെയ്താൽ, സാമ്പിൾ സ്ക്രാപ്പ് ചെയ്ത് അതേ ട്യൂബിൽ നിന്ന് നിർമ്മിച്ച മറ്റൊരു സാമ്പിൾ ഉപയോഗിച്ച് മാറ്റിസ്ഥാപിക്കാം.
5. ഒരു ട്യൂബിനെ പ്രതിനിധീകരിക്കുന്ന ഏതെങ്കിലും സാമ്പിൾ നിർദ്ദിഷ്ട ആവശ്യകതകൾ നിറവേറ്റുന്നില്ലെങ്കിൽ, ആവശ്യകതകൾ നിറവേറ്റുന്നത് വരെ നിർമ്മാതാവിന് സപ്ലിമെൻ്ററി ടെസ്റ്റിംഗിനായി ട്യൂബിൻ്റെ അതേ അറ്റത്ത് നിന്ന് ഒരു സാമ്പിൾ എടുക്കാം. എന്നിരുന്നാലും, സാമ്പിൾ ചെയ്ത ശേഷം പൂർത്തിയായ പൈപ്പിൻ്റെ നീളം യഥാർത്ഥ നീളത്തിൻ്റെ 80% ൽ കുറവായിരിക്കരുത്. ഒരു ബാച്ച് ഉൽപ്പന്നങ്ങളെ പ്രതിനിധീകരിക്കുന്ന ഒരു ട്യൂബിൻ്റെ ഏതെങ്കിലും സാമ്പിൾ നിർദ്ദിഷ്ട ആവശ്യകതകൾ പാലിക്കുന്നില്ലെങ്കിൽ, നിർമ്മാതാവ് ഉൽപ്പന്നങ്ങളുടെ ബാച്ചിൽ നിന്ന് രണ്ട് അധിക ട്യൂബുകൾ എടുത്ത് വീണ്ടും പരിശോധനയ്ക്കായി സാമ്പിളുകൾ മുറിച്ചേക്കാം. ഈ റീടെസ്റ്റുകളുടെ ഫലങ്ങൾ എല്ലാം ആവശ്യകതകൾ നിറവേറ്റുന്നുവെങ്കിൽ, സാമ്പിളായി ആദ്യം തിരഞ്ഞെടുത്ത ട്യൂബ് ഒഴികെയുള്ള ട്യൂബുകളുടെ ബാച്ച് യോഗ്യതയുള്ളതാണ്. ഏതെങ്കിലും റീടെസ്റ്റ് സാമ്പിളുകൾ നിർദ്ദിഷ്ട ആവശ്യകതകൾ പാലിക്കുന്നില്ലെങ്കിൽ, നിർമ്മാതാവ് ബാച്ചിൻ്റെ ശേഷിക്കുന്ന ട്യൂബുകൾ ഓരോന്നായി സാമ്പിൾ ചെയ്യാം. നിർമ്മാതാവിൻ്റെ ഓപ്ഷനിൽ, ഏതെങ്കിലും ബാച്ച് ട്യൂബുകൾ വീണ്ടും ചൂടാക്കി ഒരു പുതിയ ബാച്ച് ട്യൂബുകളായി വീണ്ടും പരിശോധിക്കാവുന്നതാണ്.
ഇംപാക്ട് ടെസ്റ്റ്:
1. ട്യൂബുകൾക്കായി, ഓരോ ലോട്ടിൽ നിന്നും ഒരു കൂട്ടം സാമ്പിളുകൾ എടുക്കും (റെഗുലേറ്ററി ആവശ്യകതകൾ നിറവേറ്റുന്നതിനായി ഡോക്യുമെൻ്റഡ് നടപടിക്രമങ്ങൾ കാണിച്ചിട്ടില്ലെങ്കിൽ). ഓർഡർ A10 (SR16) ആയി നിശ്ചയിച്ചിട്ടുണ്ടെങ്കിൽ, പരീക്ഷണം നിർബന്ധമാണ്.
2. കേസിംഗിനായി, പരീക്ഷണങ്ങൾക്കായി ഓരോ ബാച്ചിൽ നിന്നും 3 സ്റ്റീൽ പൈപ്പുകൾ എടുക്കണം. ടെസ്റ്റ് ട്യൂബുകൾ ക്രമരഹിതമായി തിരഞ്ഞെടുക്കപ്പെടും, കൂടാതെ നൽകിയിരിക്കുന്ന സാമ്പിളുകൾക്ക് ഹീറ്റ് ട്രീറ്റ്മെൻ്റ് സൈക്കിളിൻ്റെ തുടക്കവും അവസാനവും ചൂട് ചികിത്സയ്ക്കിടെ സ്ലീവിൻ്റെ മുന്നിലും പിന്നിലും അറ്റങ്ങളും പ്രതിനിധീകരിക്കാൻ കഴിയുമെന്ന് സാമ്പിൾ രീതി ഉറപ്പാക്കും.
3. ചാർപ്പി വി-നോച്ച് ഇംപാക്ട് ടെസ്റ്റ്
4. പരീക്ഷണത്തിന് മുമ്പും ശേഷവും ഒരു കാര്യവുമില്ല, സാമ്പിൾ തയ്യാറാക്കുന്നതിൽ അപാകതയുണ്ടെന്ന് കണ്ടെത്തുകയോ പരീക്ഷണത്തിൻ്റെ ഉദ്ദേശ്യവുമായി അപ്രസക്തമായ വസ്തുക്കളുടെ അഭാവം ഉണ്ടാകുകയോ ചെയ്താൽ, സാമ്പിൾ സ്ക്രാപ്പ് ചെയ്ത് അതേ ട്യൂബിൽ നിന്ന് നിർമ്മിച്ച മറ്റൊരു സാമ്പിൾ ഉപയോഗിച്ച് മാറ്റിസ്ഥാപിക്കാം. ഏറ്റവും കുറഞ്ഞ ആഗിരണം ചെയ്യപ്പെടുന്ന ഊർജ ആവശ്യകതകൾ നിറവേറ്റാത്തതിനാൽ മാതൃകകൾ കേവലം കേവലം കേവലം കേവലം കേവലം കേവലം കേവലം കേവലം കേവലം കേവലം വികലമായി കണക്കാക്കരുത്.
5. ഒന്നിലധികം സാമ്പിളുകളുടെ ഫലം ഏറ്റവും കുറഞ്ഞ ആഗിരണം ചെയ്യപ്പെടുന്ന ഊർജ്ജ ആവശ്യകതയേക്കാൾ കുറവാണെങ്കിൽ അല്ലെങ്കിൽ ഒരു സാമ്പിളിൻ്റെ ഫലം നിർദ്ദിഷ്ട കുറഞ്ഞ ആഗിരണം ചെയ്യപ്പെടുന്ന ഊർജ്ജ ആവശ്യകതയുടെ 2/3-ൽ കുറവാണെങ്കിൽ, ഒരേ കഷണത്തിൽ നിന്ന് മൂന്ന് അധിക സാമ്പിളുകൾ എടുക്കേണ്ടതാണ്. വീണ്ടും പരീക്ഷിച്ചു. വീണ്ടും പരീക്ഷിച്ച ഓരോ മാതൃകയുടെയും ആഘാത ഊർജ്ജം, നിശ്ചിത കുറഞ്ഞ ആഗിരണം ചെയ്യപ്പെടുന്ന ഊർജ്ജ ആവശ്യകതയേക്കാൾ കൂടുതലോ തുല്യമോ ആയിരിക്കണം.
6. ഒരു നിശ്ചിത പരീക്ഷണത്തിൻ്റെ ഫലങ്ങൾ ആവശ്യകതകൾ നിറവേറ്റുന്നില്ലെങ്കിൽ, പുതിയ പരീക്ഷണത്തിനുള്ള വ്യവസ്ഥകൾ പാലിക്കുന്നില്ലെങ്കിൽ, ബാച്ചിലെ മറ്റ് മൂന്ന് ഭാഗങ്ങളിൽ നിന്ന് മൂന്ന് അധിക സാമ്പിളുകൾ എടുക്കും. എല്ലാ അധിക വ്യവസ്ഥകളും ആവശ്യകതകൾ നിറവേറ്റുന്നുവെങ്കിൽ, തുടക്കത്തിൽ പരാജയപ്പെട്ടത് ഒഴികെ ബാച്ച് യോഗ്യത നേടുന്നു. ഒന്നിലധികം അധിക പരിശോധനാ കഷണങ്ങൾ ആവശ്യകതകൾ നിറവേറ്റുന്നില്ലെങ്കിൽ, നിർമ്മാതാവ് ബാച്ചിൻ്റെ ശേഷിക്കുന്ന ഭാഗങ്ങൾ ഓരോന്നായി പരിശോധിക്കാൻ തിരഞ്ഞെടുത്തേക്കാം, അല്ലെങ്കിൽ ബാച്ച് വീണ്ടും ചൂടാക്കി ഒരു പുതിയ ബാച്ചിൽ പരിശോധിക്കുക.
7. ഒരു ബാച്ച് യോഗ്യത തെളിയിക്കാൻ ആവശ്യമായ പ്രാരംഭ മൂന്ന് ഇനങ്ങളിൽ ഒന്നിൽ കൂടുതൽ നിരസിക്കപ്പെട്ടാൽ, ട്യൂബുകളുടെ ബാച്ച് യോഗ്യതയുള്ളതാണെന്ന് തെളിയിക്കാൻ വീണ്ടും പരിശോധന അനുവദിക്കില്ല. നിർമ്മാതാവ് ശേഷിക്കുന്ന ബാച്ചുകൾ ഓരോന്നായി പരിശോധിക്കാനോ ബാച്ച് വീണ്ടും ചൂടാക്കി ഒരു പുതിയ ബാച്ചിൽ പരിശോധിക്കാനോ തിരഞ്ഞെടുക്കാം..
ഹൈഡ്രോസ്റ്റാറ്റിക് ടെസ്റ്റ്:
1. ഓരോ പൈപ്പും കട്ടിയാക്കലും (ഉചിതമെങ്കിൽ) അന്തിമ താപ ചികിത്സയും (ഉചിതമെങ്കിൽ) മുഴുവൻ പൈപ്പിൻ്റെയും ഹൈഡ്രോസ്റ്റാറ്റിക് പ്രഷർ പരിശോധനയ്ക്ക് വിധേയമാക്കുകയും ചോർച്ചയില്ലാതെ നിർദ്ദിഷ്ട ഹൈഡ്രോസ്റ്റാറ്റിക് മർദ്ദത്തിൽ എത്തുകയും ചെയ്യും. പരീക്ഷണാത്മക മർദ്ദം ഹോൾഡിംഗ് സമയം 5 സെക്കൻഡിൽ കുറവായിരുന്നു. വെൽഡിഡ് പൈപ്പുകൾക്ക്, പൈപ്പുകളുടെ വെൽഡുകൾ ടെസ്റ്റ് മർദ്ദത്തിൽ ചോർച്ചയ്ക്കായി പരിശോധിക്കേണ്ടതാണ്. ഫൈനൽ പൈപ്പ് എൻഡ് അവസ്ഥയ്ക്ക് ആവശ്യമായ മർദ്ദത്തിൽ മുഴുവൻ പൈപ്പ് ടെസ്റ്റും മുൻകൂട്ടി നടത്തിയിട്ടില്ലെങ്കിൽ, ത്രെഡ് പ്രോസസ്സിംഗ് ഫാക്ടറി മുഴുവൻ പൈപ്പിലും ഒരു ഹൈഡ്രോസ്റ്റാറ്റിക് ടെസ്റ്റ് നടത്തണം (അല്ലെങ്കിൽ അത്തരമൊരു ടെസ്റ്റ് ക്രമീകരിക്കുക).
2. ഹീറ്റ് ട്രീറ്റ്മെൻറ് ചെയ്യേണ്ട പൈപ്പുകൾ അന്തിമ ചൂട് ചികിത്സയ്ക്ക് ശേഷം ഒരു ഹൈഡ്രോസ്റ്റാറ്റിക് പരിശോധനയ്ക്ക് വിധേയമാക്കും. ത്രെഡ് അറ്റത്തുള്ള എല്ലാ പൈപ്പുകളുടെയും ടെസ്റ്റ് മർദ്ദം കുറഞ്ഞത് ത്രെഡുകളുടെയും കപ്ലിംഗുകളുടെയും ടെസ്റ്റ് മർദ്ദം ആയിരിക്കണം.
3 .ഫിനിഷ്ഡ് ഫ്ലാറ്റ്-എൻഡ് പൈപ്പിൻ്റെയും ഏതെങ്കിലും ചൂട്-ചികിത്സ ഷോർട്ട് സന്ധികളുടെയും വലുപ്പത്തിലേക്ക് പ്രോസസ്സ് ചെയ്ത ശേഷം, ഫ്ലാറ്റ് എൻഡ് അല്ലെങ്കിൽ ത്രെഡിന് ശേഷം ഹൈഡ്രോസ്റ്റാറ്റിക് ടെസ്റ്റ് നടത്തണം.
സഹിഷ്ണുത
പുറം വ്യാസം:
| പരിധി | സഹിഷ്ണുത |
| 4-1/2 | ±0.79mm (±0.031in) |
| ≥4-1/2 | +1%OD~-0.5%OD |
5-1 / 2 നേക്കാൾ ചെറുതോ തുല്യമോ ആയ കട്ടിയുള്ള ജോയിൻ്റ് ട്യൂബുകൾക്ക്, കട്ടിയുള്ള ഭാഗത്തിന് അടുത്തുള്ള പൈപ്പ് ബോഡിയുടെ പുറം വ്യാസത്തിൽ ഏകദേശം 127mm (5.0in) ദൂരത്തിൽ ഇനിപ്പറയുന്ന ടോളറൻസുകൾ ബാധകമാണ്; കട്ടികൂടിയ ഭാഗത്തോട് ചേർന്നുള്ള ട്യൂബിൻ്റെ വ്യാസത്തിന് ഏകദേശം തുല്യമായ ദൂരത്തിനുള്ളിൽ ട്യൂബിൻ്റെ പുറം വ്യാസത്തിന് ഇനിപ്പറയുന്ന ടോളറൻസുകൾ ബാധകമാണ്.
| പരിധി | സഹിഷ്ണുത |
| ≤3-1/2 | +2.38mm~-0.79mm (+3/32in~-1/32in) |
| >3-1/2~≤5 | +2.78mm~-0.75%OD (+7/64in~-0.75%OD) |
| >5~≤8 5/8 | +3.18mm~-0.75% OD (+1/8in~-0.75%OD) |
| 8 5/8 | +3.97mm~-0.75%OD (+5/32in~-0.75%OD) |
2-3 / 8 ഉം അതിൽ കൂടുതലും വലിപ്പമുള്ള ബാഹ്യ കട്ടിയേറിയ ട്യൂബുകൾക്ക്, പൈപ്പിൻ്റെ പുറം വ്യാസത്തിന് ഇനിപ്പറയുന്ന ടോളറൻസുകൾ ബാധകമാണ്, അത് കട്ടിയുള്ളതും പൈപ്പിൻ്റെ അറ്റത്ത് നിന്ന് കനം ക്രമേണ മാറുന്നു
| റിംഗ് | സഹിഷ്ണുത |
| ≥2-3/8~≤3-1/2 | +2.38mm~-0.79mm (+3/32in~-1/32in) |
| >3-1/2~≤4 | +2.78mm~-0.79mm (+7/64in~-1/32in) |
| "4 | +2.78mm~-0.75%OD (+7/64in~-0.75%OD) |
മതിൽ കനം:
പൈപ്പിൻ്റെ നിർദ്ദിഷ്ട മതിൽ കനം ടോളറൻസ് -12.5% ആണ്
ഭാരം:
ഇനിപ്പറയുന്ന പട്ടിക സാധാരണ ഭാരം സഹിഷ്ണുത ആവശ്യകതകളാണ്. നിർദ്ദിഷ്ട മതിൽ കനം നിർദിഷ്ട മതിൽ കനത്തിൻ്റെ 90% നേക്കാൾ കൂടുതലോ അതിന് തുല്യമോ ആണെങ്കിൽ, ഒരൊറ്റ റൂട്ടിൻ്റെ മാസ് ടോളറൻസിൻ്റെ മുകളിലെ പരിധി + 10% ആയി വർദ്ധിപ്പിക്കണം.
| അളവ് | സഹിഷ്ണുത |
| സിംഗിൾ പീസ് | +6.5~-3.5 |
| വാഹന ലോഡ് ഭാരം≥18144kg (40000lb) | -1.75% |
| വാഹന ഭാരം 18144kg (40000lb) | -3.5% |
| ഓർഡർ അളവ്≥18144kg (40000lb) | -1.75% |
| ഓർഡർ അളവ് 18144kg (40000lb) | -3.5% |
ഉൽപ്പന്ന വിശദാംശങ്ങൾ
പെട്രോളിയം പൈപ്പുകൾ ഘടന പൈപ്പുകൾ
API 5L


