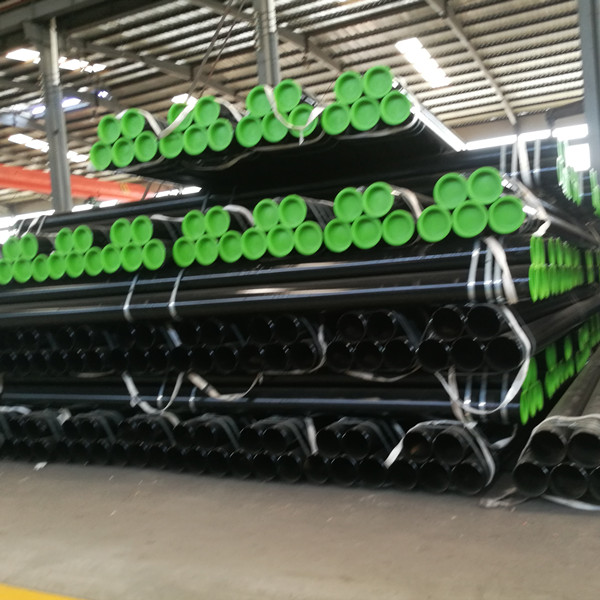
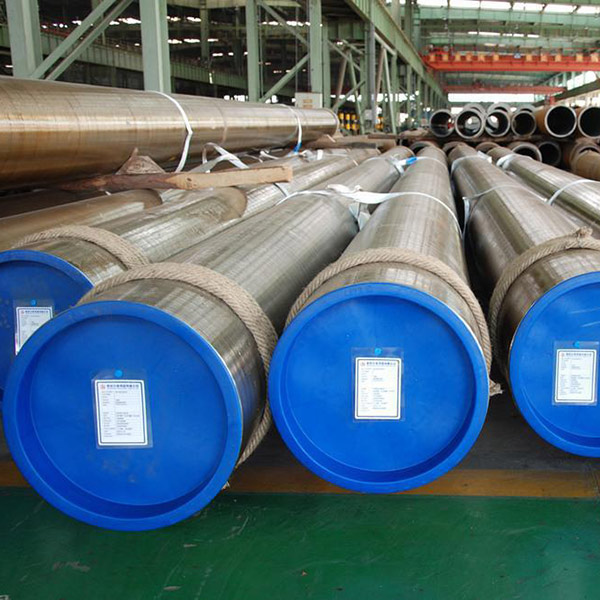
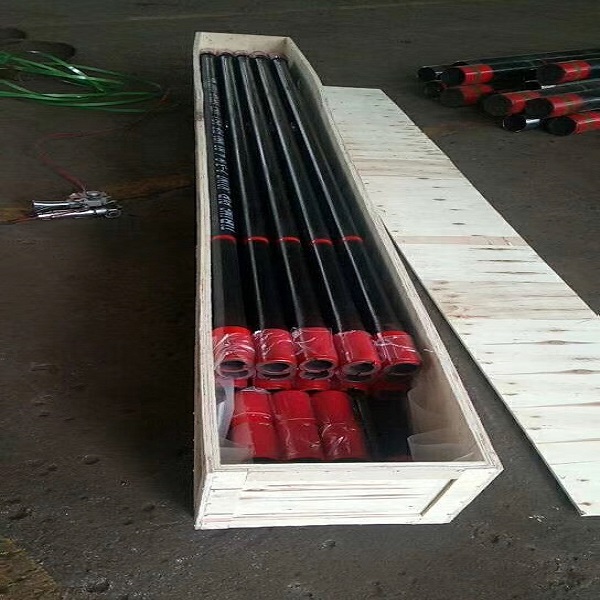
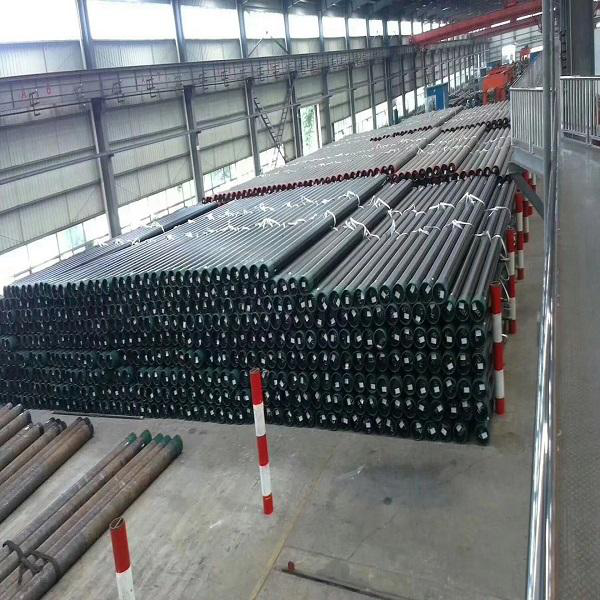
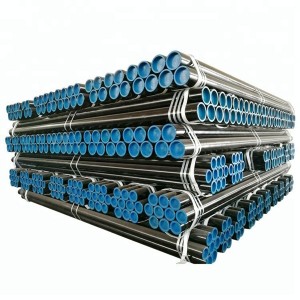
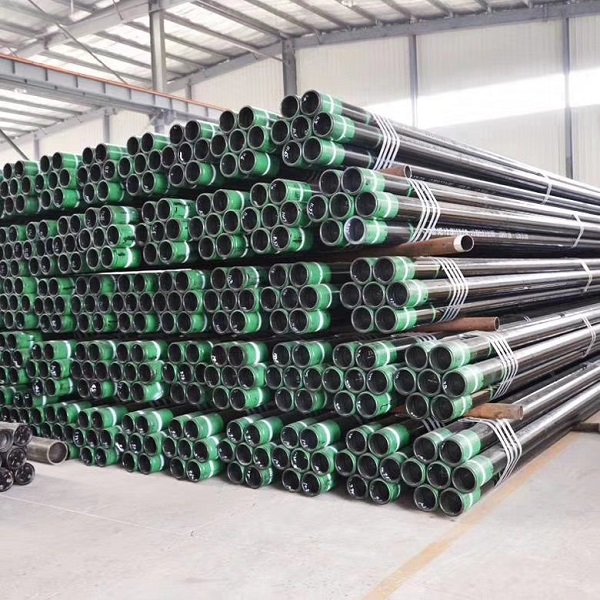
കേസിംഗ്, ട്യൂബിംഗ് എന്നിവയ്ക്കായുള്ള API സ്പെസിഫിക്കേഷൻ 5CT ഒമ്പതാം പതിപ്പ്-2012 സ്പെസിഫിക്കേഷൻ
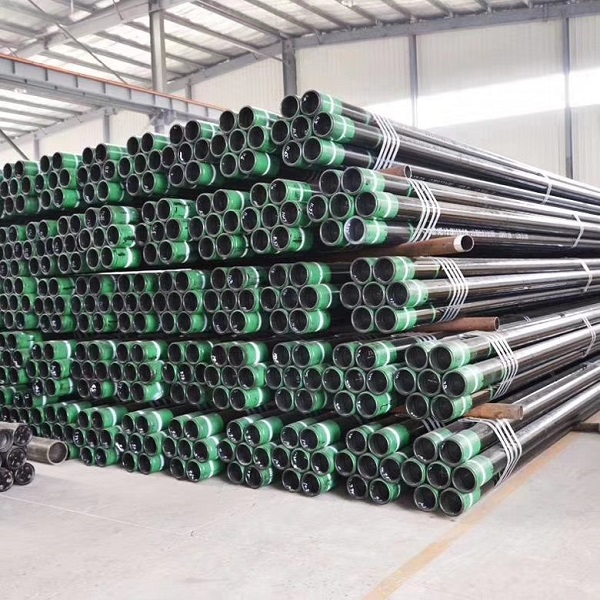


| സ്റ്റാൻഡേർഡ്: API 5CT | അലോയ് അല്ലെങ്കിൽ അല്ല: അല്ല |
| ഗ്രേഡ് ഗ്രൂപ്പ്: J55,K55,N80,L80,P110, മുതലായവ | ആപ്ലിക്കേഷൻ: എണ്ണ പുരട്ടിയ & കേസിംഗ് പൈപ്പ് |
| കനം: 1 - 100 മി.മീ. | ഉപരിതല ചികിത്സ: ഉപഭോക്താവിന്റെ ആവശ്യാനുസരണം |
| പുറം വ്യാസം (വൃത്തം): 10 - 1000 മി.മീ. | ടെക്നിക്: ഹോട്ട് റോൾഡ് |
| നീളം: R1,R2,R3 | ചൂട് ചികിത്സ: ശമിപ്പിക്കലും സാധാരണമാക്കലും |
| വിഭാഗത്തിന്റെ ആകൃതി: വൃത്താകൃതി | പ്രത്യേക പൈപ്പ്: ഷോർട്ട് ജോയിന്റ് |
| ഉത്ഭവ സ്ഥലം: ചൈന | ഉപയോഗം: എണ്ണയും വാതകവും |
| സർട്ടിഫിക്കേഷൻ: ISO9001:2008 | ടെസ്റ്റ്: എൻ.ഡി.ടി. |
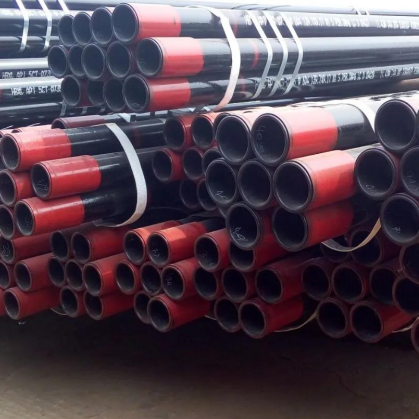
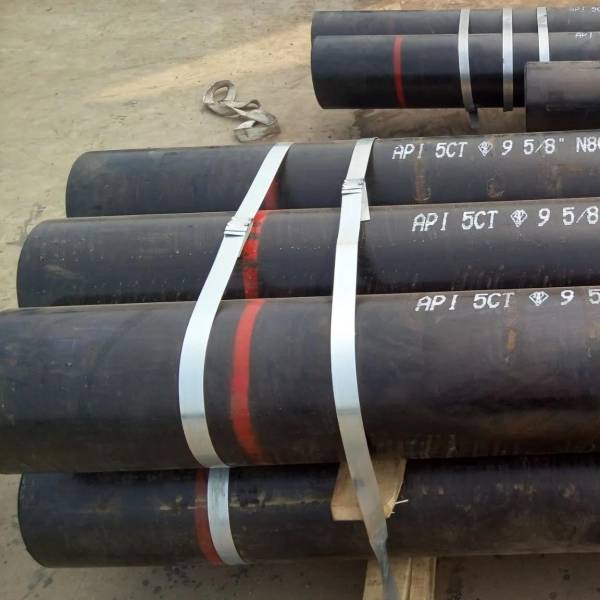
പൈപ്പ് ഇൻ ചെയ്യുകഅപി5സിടിഎണ്ണ, വാതക കിണറുകൾ കുഴിക്കുന്നതിനും എണ്ണ, വാതകം എന്നിവയുടെ ഗതാഗതത്തിനും പ്രധാനമായും ഉപയോഗിക്കുന്നു. കിണറിന്റെ സാധാരണ പ്രവർത്തനവും കിണറിന്റെ പൂർത്തീകരണവും ഉറപ്പാക്കാൻ, കിണറിന്റെ പൂർത്തീകരണ സമയത്തും ശേഷവും ബോർഹോൾ ഭിത്തിയെ പിന്തുണയ്ക്കുന്നതിനാണ് ഓയിൽ കേസിംഗ് പ്രധാനമായും ഉപയോഗിക്കുന്നത്.
ഗ്രേഡ്: J55,K55,N80,L80,P110, മുതലായവ
| ഗ്രേഡ് | ടൈപ്പ് ചെയ്യുക | C | Mn | Mo | Cr | Ni | Cu | P | s | Si | ||||
| മിനിറ്റ് | പരമാവധി | മിനിറ്റ് | പരമാവധി | മിനിറ്റ് | പരമാവധി | മിനിറ്റ് | പരമാവധി | പരമാവധി | പരമാവധി | പരമാവധി | പരമാവധി | പരമാവധി | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 |
| എച്ച്40 | — | — | — | — | — | — | — | — | — | — | — | — | 0.03 ഡെറിവേറ്റീവുകൾ | — |
| ജെ55 | — | — | — | — | — | — | — | — | — | — | — | — | 0.03 ഡെറിവേറ്റീവുകൾ | — |
| കെ55 | — | — | — | — | — | — | — | — | — | — | — | — | 0.03 ഡെറിവേറ്റീവുകൾ | — |
| എൻ80 | 1 | — | — | — | — | — | — | — | — | — | — | 0.03 ഡെറിവേറ്റീവുകൾ | 0.03 ഡെറിവേറ്റീവുകൾ | — |
| എൻ80 | Q | — | — | — | — | — | — | — | — | — | — | 0.03 ഡെറിവേറ്റീവുകൾ | 0.03 ഡെറിവേറ്റീവുകൾ | — |
| ആർ95 | — | — | 0.45 സെ | — | 1.9 ഡെറിവേറ്റീവുകൾ | — | — | — | — | — | — | 0.03 ഡെറിവേറ്റീവുകൾ | 0.03 ഡെറിവേറ്റീവുകൾ | 0.45 |
| എൽ80 | 1 | — | 0.43 എ | — | 1.9 ഡെറിവേറ്റീവുകൾ | — | — | — | — | 0.25 ഡെറിവേറ്റീവുകൾ | 0.35 | 0.03 ഡെറിവേറ്റീവുകൾ | 0.03 ഡെറിവേറ്റീവുകൾ | 0.45 |
| എൽ80 | 9 കോടി | — | 0.15 | 0.3 | 0.6 ഡെറിവേറ്റീവുകൾ | 0 90 | 1.1 വർഗ്ഗീകരണം | 8 | 10 | 0.5 | 0.25 ഡെറിവേറ്റീവുകൾ | 0.02 ഡെറിവേറ്റീവുകൾ | 0.03 ഡെറിവേറ്റീവുകൾ | 1 |
| എൽ80 | 13 കോടി | 0.15 | 0.22 ഡെറിവേറ്റീവുകൾ | 0.25 ഡെറിവേറ്റീവുകൾ | 1 | — | — | 12 | 14 | 0.5 | 0.25 ഡെറിവേറ്റീവുകൾ | 0.02 ഡെറിവേറ്റീവുകൾ | 0.03 ഡെറിവേറ്റീവുകൾ | 1 |
| സി90 | 1 | — | 0.35 | — | 1.2 വർഗ്ഗീകരണം | 0.25 ബി | 0.85 മഷി | — | 1.5 | 0.99 മ്യൂസിക് | — | 0.02 ഡെറിവേറ്റീവുകൾ | 0.03 ഡെറിവേറ്റീവുകൾ | — |
| ടി95 | 1 | — | 0.35 | — | 1.2 വർഗ്ഗീകരണം | 0.25 ബി | 0.85 മഷി | 0 40 | 1.5 | 0.99 മ്യൂസിക് | — | 0 020 | 0.01 ഡെറിവേറ്റീവുകൾ | — |
| സി 110 | — | — | 0.35 | — | 1.2 വർഗ്ഗീകരണം | 0.25 ഡെറിവേറ്റീവുകൾ | 1 | 0.4 | 1.5 | 0.99 മ്യൂസിക് | — | 0.02 ഡെറിവേറ്റീവുകൾ | 0.005 ഡെറിവേറ്റീവുകൾ | — |
| പി1ഐ0 | e | — | 一 | — | — | — | — | — | — | — | — | 0.030 ഇ | 0.030 ഇ | — |
| ക്യുഐ25 | 1 | — | 0.35 | 1.35 മഷി | — | 0.85 മഷി | — | 1.5 | 0.99 മ്യൂസിക് | — | 0.02 ഡെറിവേറ്റീവുകൾ | 0.01 ഡെറിവേറ്റീവുകൾ | — | |
| കുറിപ്പ് കാണിച്ചിരിക്കുന്ന ഘടകങ്ങൾ ഉൽപ്പന്ന വിശകലനത്തിൽ റിപ്പോർട്ട് ചെയ്യണം. | ||||||||||||||
| a എണ്ണ ഉപയോഗിച്ചോ പോളിമർ ഉപയോഗിച്ചോ കെടുത്തിയ ഉൽപ്പന്നമാണെങ്കിൽ L80-ന്റെ കാർബൺ അളവ് പരമാവധി 0.50% വരെ വർദ്ധിപ്പിക്കാം. | ||||||||||||||
| b ഗ്രേഡ് C90 ടൈപ്പ് 1-നുള്ള മോളിബ്ഡിനത്തിന്റെ അളവ് ഭിത്തിയുടെ കനം 17.78 മില്ലിമീറ്ററിൽ കുറവാണെങ്കിൽ അതിന് കുറഞ്ഞ ടോളറൻസ് ഇല്ല. | ||||||||||||||
| ഉൽപ്പന്നം എണ്ണ കെടുത്തിയതാണെങ്കിൽ R95-നുള്ള കാർബൺ കോൺടെക്റ്റ് പരമാവധി 0.55% വരെ വർദ്ധിപ്പിക്കാം. | ||||||||||||||
| d ഭിത്തിയുടെ കനം 17.78 മില്ലിമീറ്ററിൽ കുറവാണെങ്കിൽ T95 ടൈപ്പ് 1-നുള്ള മോളിബ്ഡിനത്തിന്റെ അളവ് കുറഞ്ഞത് 0.15% ആയി കുറയ്ക്കാവുന്നതാണ്. | ||||||||||||||
| e EW ഗ്രേഡ് P110 ന്, ഫോസ്ഫറസിന്റെ അളവ് പരമാവധി 0.020% ഉം സൾഫറിന്റെ അളവ് പരമാവധി 0.010% ഉം ആയിരിക്കണം. | ||||||||||||||
| ഗ്രേഡ് | ടൈപ്പ് ചെയ്യുക | ലോഡിന് കീഴിലുള്ള ആകെ നീളം | വിളവ് ശക്തി | വലിച്ചുനീട്ടാനാവുന്ന ശേഷി | കാഠിന്യംഎ,സി | വ്യക്തമാക്കിയ മതിൽ കനം | അനുവദനീയമായ കാഠിന്യ വ്യതിയാനംb | ||
|
|
|
|
|
|
|
|
| ||
|
|
|
| മിനിറ്റ് | പരമാവധി |
| എച്ച്ആർസി | എച്ച്ബിഡബ്ല്യു | mm | എച്ച്ആർസി |
| എച്ച്40 | — | 0.5 | 276 समानिका 276 समानी 276 | 552 (552) | 414 414 प्रकाली 414 | — | — | — | — |
| ജെ55 | — | 0.5 | 379 अनिक्षिक | 552 (552) | 517 (ഏകദേശം 517) | — | — | — | — |
| കെ55 | — | 0.5 | 379 अनिक्षिक | 552 (552) | 655 | — | — | — | — |
| എൻ80 | 1 | 0.5 | 552 (552) | 758 अनुक्षित | 689-ൽ നിന്ന് | — | — | — | — |
| എൻ80 | Q | 0.5 | 552 (552) | 758 अनुक्षित | 689-ൽ നിന്ന് | — | — | — | — |
| ആർ95 | — | 0.5 | 655 | 758 अनुक्षित | 724 | — | — | — | — |
| എൽ80 | 1 | 0.5 | 552 (552) | 655 | 655 | 23.0 ഡെവലപ്പർമാർ | 241.0 ഡെവലപ്പർമാർ | — | — |
| എൽ80 | 9 കോടി | 0.5 | 552 (552) | 655 | 655 | 23.0 ഡെവലപ്പർമാർ | 241.0 ഡെവലപ്പർമാർ | — | — |
| എൽ80 | l3Cr | 0.5 | 552 (552) | 655 | 655 | 23.0 ഡെവലപ്പർമാർ | 241.0 ഡെവലപ്പർമാർ | — | — |
| സി90 | 1 | 0.5 | 621 | 724 | 689-ൽ നിന്ന് | 25.4 समान | 255.0 (255.0) | ≤12.70 | 3.0 |
| 12.71 മുതൽ 19.04 വരെ | 4.0 ഡെവലപ്പർ | ||||||||
| 19.05 മുതൽ 25.39 വരെ | 5.0 ഡെവലപ്പർ | ||||||||
| ≥25.4 | 6.0 ഡെവലപ്പർ | ||||||||
| ടി95 | 1 | 0.5 | 655 | 758 अनुक्षित | 724 | 25.4 समान | 255 (255) | ≤12.70 | 3.0 |
| 12.71 മുതൽ 19.04 വരെ | 4.0 ഡെവലപ്പർ | ||||||||
| 19.05 മുതൽ 25.39 വരെ | 5.0 ഡെവലപ്പർ | ||||||||
| ≥25.4 | 6.0 ഡെവലപ്പർ | ||||||||
| സി 110 | — | 0.7 ഡെറിവേറ്റീവുകൾ | 758 अनुक्षित | 828 | 793 | 30.0 (30.0) | 286.0 ഡെവലപ്പർമാർ | ≤12.70 | 3.0 |
| 12.71 മുതൽ 19.04 വരെ | 4.0 ഡെവലപ്പർ | ||||||||
| 19.05 മുതൽ 25.39 വരെ | 5.0 ഡെവലപ്പർ | ||||||||
| ≥25.4 | 6.0 ഡെവലപ്പർ | ||||||||
| പി110 | — | 0.6 ഡെറിവേറ്റീവുകൾ | 758 अनुक्षित | 965 | 862 समानिका 862 समानी 862 | — | — | — | — |
| Q125 ഡെലിവറി | 1 | 0.65 ഡെറിവേറ്റീവുകൾ | 862 समानिका 862 समानी 862 | 1034 - അങ്കമാലി | 931 (931) | b | — | ≤12.70 | 3.0 |
| 12.71 മുതൽ 19.04 വരെ | 4.0 ഡെവലപ്പർ | ||||||||
| 19.05 | 5.0 ഡെവലപ്പർ | ||||||||
| aതർക്കമുണ്ടായാൽ, റഫറി രീതിയായി ലബോറട്ടറി റോക്ക്വെൽ സി കാഠിന്യം പരിശോധന ഉപയോഗിക്കും. | |||||||||
| bകാഠിന്യ പരിധികളൊന്നും വ്യക്തമാക്കിയിട്ടില്ല, എന്നാൽ 7.8, 7.9 എന്നിവയ്ക്ക് അനുസൃതമായി ഒരു നിർമ്മാണ നിയന്ത്രണമായി പരമാവധി വ്യതിയാനം പരിമിതപ്പെടുത്തിയിരിക്കുന്നു. | |||||||||
| cL80 (എല്ലാ തരത്തിലുമുള്ളത്), C90, T95, C110 എന്നീ ഗ്രേഡുകളുടെ ത്രൂ-വാൾ കാഠിന്യം പരിശോധനകൾക്ക്, HRC സ്കെയിലിൽ പറഞ്ഞിരിക്കുന്ന ആവശ്യകതകൾ പരമാവധി ശരാശരി കാഠിന്യം സംഖ്യയ്ക്കാണ്. | |||||||||
രാസഘടനയും മെക്കാനിക്കൽ ഗുണങ്ങളും ഉറപ്പാക്കുന്നതിനു പുറമേ, ഹൈഡ്രോസ്റ്റാറ്റിക് പരിശോധനകൾ ഓരോന്നായി നടത്തുന്നു, കൂടാതെ ഫ്ലേറിംഗ്, ഫ്ലാറ്റനിംഗ് പരിശോധനകളും നടത്തുന്നു. . കൂടാതെ, പൂർത്തിയായ സ്റ്റീൽ പൈപ്പിന്റെ മൈക്രോസ്ട്രക്ചർ, ഗ്രെയിൻ വലുപ്പം, ഡീകാർബറൈസേഷൻ പാളി എന്നിവയ്ക്ക് ചില ആവശ്യകതകൾ ഉണ്ട്.
ടെൻസൈൽ ടെസ്റ്റ്:
1. ഉൽപ്പന്നങ്ങളുടെ സ്റ്റീൽ മെറ്റീരിയലിന്, നിർമ്മാതാവ് ടെൻസൈൽ പരിശോധന നടത്തണം. ഇലക്ട്രിക് വെൽഡഡ് പൈപ്പിന്, നിർമ്മാതാവിന്റെ ഇഷ്ടപ്രകാരം, പൈപ്പ് നിർമ്മിക്കാൻ ഉപയോഗിച്ച സ്റ്റീൽ പ്ലേറ്റിൽ ടെൻസൈൽ പരിശോധന നടത്താം അല്ലെങ്കിൽ സ്റ്റീൽ പൈപ്പിൽ നേരിട്ട് പെർഫോം ചെയ്യാം. ഒരു ഉൽപ്പന്നത്തിൽ നടത്തുന്ന ഒരു പരിശോധന ഉൽപ്പന്ന പരിശോധനയായും ഉപയോഗിക്കാം.
2. ടെസ്റ്റ് ട്യൂബുകൾ ക്രമരഹിതമായി തിരഞ്ഞെടുക്കണം. ഒന്നിലധികം പരിശോധനകൾ ആവശ്യമായി വരുമ്പോൾ, സാമ്പിൾ രീതി ഉപയോഗിച്ച് എടുക്കുന്ന സാമ്പിളുകൾക്ക് ചൂട് ചികിത്സാ ചക്രത്തിന്റെ തുടക്കവും അവസാനവും (ബാധകമെങ്കിൽ) ട്യൂബിന്റെ രണ്ട് അറ്റങ്ങളും പ്രതിനിധീകരിക്കാൻ കഴിയുമെന്ന് ഉറപ്പാക്കണം. ഒന്നിലധികം പരിശോധനകൾ ആവശ്യമായി വരുമ്പോൾ, കട്ടിയുള്ള ട്യൂബ് സാമ്പിൾ ഒരു ട്യൂബിന്റെ രണ്ട് അറ്റങ്ങളിൽ നിന്നും എടുക്കാം എന്നതൊഴിച്ചാൽ വ്യത്യസ്ത ട്യൂബുകളിൽ നിന്നാണ് പാറ്റേൺ എടുക്കേണ്ടത്.
3. പൈപ്പിന്റെ ചുറ്റളവിൽ ഏത് സ്ഥാനത്തും സീംലെസ് പൈപ്പ് സാമ്പിൾ എടുക്കാം; വെൽഡ് ചെയ്ത പൈപ്പ് സാമ്പിൾ വെൽഡ് സീമിലേക്ക് ഏകദേശം 90 ° യിൽ എടുക്കണം, അല്ലെങ്കിൽ നിർമ്മാതാവിന്റെ ഓപ്ഷനിൽ. സ്ട്രിപ്പ് വീതിയുടെ ഏകദേശം നാലിലൊന്ന് ഭാഗത്താണ് സാമ്പിളുകൾ എടുക്കുന്നത്.
4. പരീക്ഷണത്തിന് മുമ്പോ ശേഷമോ എന്തുതന്നെയായാലും, സാമ്പിൾ തയ്യാറാക്കുന്നതിൽ തകരാറുണ്ടെന്ന് കണ്ടെത്തിയാൽ അല്ലെങ്കിൽ പരീക്ഷണത്തിന്റെ ഉദ്ദേശ്യവുമായി ബന്ധമില്ലാത്ത വസ്തുക്കളുടെ അഭാവം കണ്ടെത്തിയാൽ, സാമ്പിൾ പൊളിച്ചുമാറ്റി അതേ ട്യൂബിൽ നിന്ന് നിർമ്മിച്ച മറ്റൊരു സാമ്പിൾ ഉപയോഗിച്ച് മാറ്റിസ്ഥാപിക്കാവുന്നതാണ്.
5. ഒരു ബാച്ച് ഉൽപ്പന്നങ്ങളെ പ്രതിനിധീകരിക്കുന്ന ഒരു ടെൻസൈൽ ടെസ്റ്റ് ആവശ്യകതകൾ നിറവേറ്റുന്നില്ലെങ്കിൽ, നിർമ്മാതാവിന് അതേ ബാച്ച് ട്യൂബുകളിൽ നിന്ന് വീണ്ടും പരിശോധനയ്ക്കായി 3 ട്യൂബുകൾ കൂടി എടുക്കാം.
സാമ്പിളുകളുടെ എല്ലാ പുനഃപരിശോധനകളും ആവശ്യകതകൾ നിറവേറ്റുകയാണെങ്കിൽ, ആദ്യം സാമ്പിൾ ചെയ്ത യോഗ്യതയില്ലാത്ത ട്യൂബ് ഒഴികെയുള്ള ട്യൂബുകളുടെ ബാച്ച് യോഗ്യതയുള്ളതാണ്.
ഒന്നിൽ കൂടുതൽ സാമ്പിളുകൾ തുടക്കത്തിൽ എടുത്തിട്ടുണ്ടെങ്കിലോ, പുനഃപരിശോധനയ്ക്കുള്ള ഒന്നോ അതിലധികമോ സാമ്പിളുകൾ നിർദ്ദിഷ്ട ആവശ്യകതകൾ പാലിക്കുന്നില്ലെങ്കിൽ, നിർമ്മാതാവിന് ട്യൂബുകളുടെ ബാച്ച് ഓരോന്നായി പരിശോധിക്കാവുന്നതാണ്.
നിരസിച്ച ഉൽപ്പന്നങ്ങളുടെ ബാച്ച് വീണ്ടും ചൂടാക്കി പുതിയ ബാച്ചായി വീണ്ടും പ്രോസസ്സ് ചെയ്യാൻ കഴിയും.
പരത്തൽ പരിശോധന:
1. ടെസ്റ്റ് സ്പെസിമെൻ 63.5 മില്ലീമീറ്ററിൽ (2-1 / 2 ഇഞ്ച്) കുറയാത്ത ഒരു ടെസ്റ്റ് റിംഗ് അല്ലെങ്കിൽ എൻഡ് കട്ട് ആയിരിക്കണം.
2. ചൂട് ചികിത്സയ്ക്ക് മുമ്പ് സാമ്പിളുകൾ മുറിച്ചെടുക്കാം, പക്ഷേ പൈപ്പിൽ പ്രതിനിധീകരിക്കുന്ന അതേ ചൂട് ചികിത്സയ്ക്ക് വിധേയമാക്കാം. ഒരു ബാച്ച് ടെസ്റ്റ് ഉപയോഗിക്കുകയാണെങ്കിൽ, സാമ്പിളും സാമ്പിൾ ട്യൂബും തമ്മിലുള്ള ബന്ധം തിരിച്ചറിയാൻ നടപടികൾ സ്വീകരിക്കണം. ഓരോ ബാച്ചിലെയും ഓരോ ചൂളയും പൊടിക്കണം.
3. രണ്ട് സമാന്തര പ്ലേറ്റുകൾക്കിടയിൽ മാതൃക പരത്തണം. ഓരോ സെറ്റ് പരത്തൽ ടെസ്റ്റ് മാതൃകകളിലും, ഒരു വെൽഡ് 90° യിലും മറ്റൊന്ന് 0° യിലും പരത്തണം. ട്യൂബ് ഭിത്തികൾ സമ്പർക്കത്തിൽ വരുന്നതുവരെ മാതൃക പരത്തണം. സമാന്തര പ്ലേറ്റുകൾ തമ്മിലുള്ള ദൂരം നിർദ്ദിഷ്ട മൂല്യത്തേക്കാൾ കുറവാകുന്നതിനുമുമ്പ്, പാറ്റേണിന്റെ ഏതെങ്കിലും ഭാഗത്ത് വിള്ളലുകളോ പൊട്ടലുകളോ പ്രത്യക്ഷപ്പെടരുത്. മുഴുവൻ പരത്തൽ പ്രക്രിയയിലും, മോശം ഘടന, വെൽഡുകൾ ലയിക്കാത്തത്, ഡീലാമിനേഷൻ, ലോഹം അമിതമായി കത്തിക്കൽ അല്ലെങ്കിൽ ലോഹ എക്സ്ട്രൂഷൻ എന്നിവ ഉണ്ടാകരുത്.
4. പരീക്ഷണത്തിന് മുമ്പോ ശേഷമോ എന്തുതന്നെയായാലും, സാമ്പിൾ തയ്യാറാക്കുന്നതിൽ തകരാറുണ്ടെന്ന് കണ്ടെത്തിയാൽ അല്ലെങ്കിൽ പരീക്ഷണത്തിന്റെ ഉദ്ദേശ്യവുമായി ബന്ധമില്ലാത്ത വസ്തുക്കളുടെ അഭാവം കണ്ടെത്തിയാൽ, സാമ്പിൾ പൊളിച്ചുമാറ്റി അതേ ട്യൂബിൽ നിന്ന് നിർമ്മിച്ച മറ്റൊരു സാമ്പിൾ ഉപയോഗിച്ച് മാറ്റിസ്ഥാപിക്കാവുന്നതാണ്.
5. ഒരു ട്യൂബിനെ പ്രതിനിധീകരിക്കുന്ന ഏതെങ്കിലും സാമ്പിൾ നിർദ്ദിഷ്ട ആവശ്യകതകൾ നിറവേറ്റുന്നില്ലെങ്കിൽ, ആവശ്യകതകൾ നിറവേറ്റുന്നതുവരെ നിർമ്മാതാവിന് അനുബന്ധ പരിശോധനയ്ക്കായി ട്യൂബിന്റെ അതേ അറ്റത്ത് നിന്ന് ഒരു സാമ്പിൾ എടുക്കാവുന്നതാണ്. എന്നിരുന്നാലും, സാമ്പിൾ ചെയ്തതിനുശേഷം പൂർത്തിയായ പൈപ്പിന്റെ നീളം യഥാർത്ഥ നീളത്തിന്റെ 80% ൽ കുറവായിരിക്കരുത്. ഒരു ബാച്ച് ഉൽപ്പന്നങ്ങളെ പ്രതിനിധീകരിക്കുന്ന ഒരു ട്യൂബിന്റെ ഏതെങ്കിലും സാമ്പിൾ നിർദ്ദിഷ്ട ആവശ്യകതകൾ നിറവേറ്റുന്നില്ലെങ്കിൽ, നിർമ്മാതാവിന് ഉൽപ്പന്നങ്ങളുടെ ബാച്ചിൽ നിന്ന് രണ്ട് അധിക ട്യൂബുകൾ എടുത്ത് വീണ്ടും പരിശോധനയ്ക്കായി സാമ്പിളുകൾ മുറിച്ചെടുക്കാം. ഈ പുനഃപരിശോധനകളുടെ ഫലങ്ങൾ എല്ലാം ആവശ്യകതകൾ നിറവേറ്റുന്നുവെങ്കിൽ, സാമ്പിളായി ആദ്യം തിരഞ്ഞെടുത്ത ട്യൂബ് ഒഴികെയുള്ള ട്യൂബുകളുടെ ബാച്ച് യോഗ്യതയുള്ളതാണ്. ഏതെങ്കിലും പുനഃപരിശോധനാ സാമ്പിളുകൾ നിർദ്ദിഷ്ട ആവശ്യകതകൾ നിറവേറ്റുന്നില്ലെങ്കിൽ, നിർമ്മാതാവിന് ബാച്ചിന്റെ ശേഷിക്കുന്ന ട്യൂബുകൾ ഓരോന്നായി സാമ്പിൾ ചെയ്യാം. നിർമ്മാതാവിന്റെ ഇഷ്ടപ്രകാരം, ഏത് ബാച്ച് ട്യൂബുകളും വീണ്ടും ചൂടാക്കി പുതിയ ബാച്ച് ട്യൂബുകളായി വീണ്ടും പരിശോധിക്കാവുന്നതാണ്.
ഇംപാക്റ്റ് ടെസ്റ്റ്:
1. ട്യൂബുകൾക്ക്, ഓരോ ലോട്ടിൽ നിന്നും ഒരു കൂട്ടം സാമ്പിളുകൾ എടുക്കേണ്ടതാണ് (രേഖപ്പെടുത്തിയ നടപടിക്രമങ്ങൾ നിയന്ത്രണ ആവശ്യകതകൾ നിറവേറ്റുന്നതായി കാണിച്ചിട്ടില്ലെങ്കിൽ). ഓർഡർ A10 (SR16) ൽ നിശ്ചയിച്ചിട്ടുണ്ടെങ്കിൽ, പരീക്ഷണം നിർബന്ധമാണ്.
2. കേസിംഗിനായി, പരീക്ഷണങ്ങൾക്കായി ഓരോ ബാച്ചിൽ നിന്നും 3 സ്റ്റീൽ പൈപ്പുകൾ എടുക്കണം. ടെസ്റ്റ് ട്യൂബുകൾ ക്രമരഹിതമായി തിരഞ്ഞെടുക്കണം, കൂടാതെ സാമ്പിൾ രീതി, നൽകിയിരിക്കുന്ന സാമ്പിളുകൾക്ക് ഹീറ്റ് ട്രീറ്റ്മെന്റ് സൈക്കിളിന്റെ തുടക്കവും അവസാനവും, ഹീറ്റ് ട്രീറ്റ്മെന്റ് സമയത്ത് സ്ലീവിന്റെ മുൻഭാഗവും പിൻഭാഗവും പ്രതിനിധീകരിക്കാൻ കഴിയുമെന്ന് ഉറപ്പാക്കണം.
3. ചാർപ്പി വി-നോച്ച് ഇംപാക്ട് ടെസ്റ്റ്
4. പരീക്ഷണത്തിന് മുമ്പോ ശേഷമോ എന്തുതന്നെയായാലും, സാമ്പിൾ തയ്യാറാക്കുന്നതിൽ തകരാറുണ്ടെന്ന് കണ്ടെത്തിയാൽ അല്ലെങ്കിൽ പരീക്ഷണത്തിന്റെ ഉദ്ദേശ്യവുമായി ബന്ധമില്ലാത്ത വസ്തുക്കളുടെ അഭാവം കണ്ടെത്തിയാൽ, സാമ്പിൾ പൊളിച്ചുമാറ്റി അതേ ട്യൂബിൽ നിന്ന് നിർമ്മിച്ച മറ്റൊരു സാമ്പിൾ ഉപയോഗിച്ച് മാറ്റിസ്ഥാപിക്കാം. ആഗിരണം ചെയ്യപ്പെടുന്ന ഏറ്റവും കുറഞ്ഞ ഊർജ്ജ ആവശ്യകതകൾ നിറവേറ്റുന്നില്ല എന്നതുകൊണ്ട് മാത്രം സാമ്പിളുകളെ തകരാറുള്ളതായി കണക്കാക്കരുത്.
5. ഒന്നിലധികം സാമ്പിളുകളുടെ ഫലം ആഗിരണം ചെയ്യപ്പെട്ട ഏറ്റവും കുറഞ്ഞ ഊർജ്ജ ആവശ്യകതയേക്കാൾ കുറവാണെങ്കിൽ, അല്ലെങ്കിൽ ഒരു സാമ്പിളിന്റെ ഫലം നിർദ്ദിഷ്ട ആഗിരണം ചെയ്യപ്പെട്ട ഏറ്റവും കുറഞ്ഞ ഊർജ്ജ ആവശ്യകതയുടെ 2/3 ൽ കുറവാണെങ്കിൽ, അതേ ഭാഗത്തുനിന്ന് മൂന്ന് അധിക സാമ്പിളുകൾ എടുത്ത് വീണ്ടും പരിശോധിക്കേണ്ടതാണ്. വീണ്ടും പരിശോധിച്ച ഓരോ മാതൃകയുടെയും ആഘാത ഊർജ്ജം നിർദ്ദിഷ്ട ആഗിരണം ചെയ്യപ്പെട്ട ഏറ്റവും കുറഞ്ഞ ഊർജ്ജ ആവശ്യകതയേക്കാൾ കൂടുതലോ തുല്യമോ ആയിരിക്കണം.
6. ഒരു പ്രത്യേക പരീക്ഷണത്തിന്റെ ഫലങ്ങൾ ആവശ്യകതകൾ നിറവേറ്റുന്നില്ലെങ്കിൽ, പുതിയ പരീക്ഷണത്തിനുള്ള വ്യവസ്ഥകൾ പാലിക്കുന്നില്ലെങ്കിൽ, ബാച്ചിലെ മറ്റ് മൂന്ന് കഷണങ്ങളിൽ നിന്ന് മൂന്ന് അധിക സാമ്പിളുകൾ എടുക്കും. എല്ലാ അധിക വ്യവസ്ഥകളും ആവശ്യകതകൾ നിറവേറ്റുകയാണെങ്കിൽ, തുടക്കത്തിൽ പരാജയപ്പെട്ടത് ഒഴികെയുള്ള ബാച്ച് യോഗ്യതയുള്ളതാണ്. ഒന്നിലധികം അധിക പരിശോധനാ കഷണങ്ങൾ ആവശ്യകതകൾ നിറവേറ്റുന്നില്ലെങ്കിൽ, നിർമ്മാതാവിന് ബാച്ചിന്റെ ശേഷിക്കുന്ന കഷണങ്ങൾ ഓരോന്നായി പരിശോധിക്കാനോ ബാച്ച് വീണ്ടും ചൂടാക്കി ഒരു പുതിയ ബാച്ചിൽ പരിശോധിക്കാനോ തിരഞ്ഞെടുക്കാം.
7. ഒരു ബാച്ച് യോഗ്യതകൾ തെളിയിക്കാൻ ആവശ്യമായ പ്രാരംഭ മൂന്ന് ഇനങ്ങളിൽ ഒന്നിൽ കൂടുതൽ നിരസിക്കപ്പെട്ടാൽ, ട്യൂബുകളുടെ ബാച്ച് യോഗ്യതയുള്ളതാണെന്ന് തെളിയിക്കാൻ പുനർപരിശോധന അനുവദനീയമല്ല. നിർമ്മാതാവിന് ശേഷിക്കുന്ന ബാച്ചുകൾ ഓരോന്നായി പരിശോധിക്കാനോ ബാച്ച് വീണ്ടും ചൂടാക്കി പുതിയ ബാച്ചിൽ പരിശോധിക്കാനോ തിരഞ്ഞെടുക്കാം.
ഹൈഡ്രോസ്റ്റാറ്റിക് ടെസ്റ്റ്:
1. ഓരോ പൈപ്പും കട്ടിയാക്കൽ (ഉചിതമെങ്കിൽ) കഴിഞ്ഞ് മുഴുവൻ പൈപ്പിന്റെയും ഹൈഡ്രോസ്റ്റാറ്റിക് മർദ്ദ പരിശോധനയ്ക്കും, അന്തിമ താപ ചികിത്സയ്ക്കും (ഉചിതമെങ്കിൽ) വിധേയമാക്കണം, കൂടാതെ ചോർച്ചയില്ലാതെ നിർദ്ദിഷ്ട ഹൈഡ്രോസ്റ്റാറ്റിക് മർദ്ദത്തിൽ എത്തണം. പരീക്ഷണാത്മക മർദ്ദം നിലനിർത്തൽ സമയം 5 സെക്കൻഡിൽ കുറവായിരുന്നു. വെൽഡിഡ് പൈപ്പുകൾക്ക്, ടെസ്റ്റ് മർദ്ദത്തിൽ പൈപ്പുകളുടെ വെൽഡുകൾ ചോർച്ചയ്ക്കായി പരിശോധിക്കണം. അവസാന പൈപ്പ് അവസാന അവസ്ഥയ്ക്ക് ആവശ്യമായ മർദ്ദത്തിൽ മുഴുവൻ പൈപ്പ് പരിശോധനയും മുൻകൂട്ടി നടത്തിയിട്ടില്ലെങ്കിൽ, ത്രെഡ് പ്രോസസ്സിംഗ് ഫാക്ടറി മുഴുവൻ പൈപ്പിലും ഒരു ഹൈഡ്രോസ്റ്റാറ്റിക് പരിശോധന നടത്തണം (അല്ലെങ്കിൽ അത്തരമൊരു പരിശോധന ക്രമീകരിക്കണം).
2. ചൂട് ചികിത്സിക്കേണ്ട പൈപ്പുകൾ അന്തിമ ചൂട് ചികിത്സയ്ക്ക് ശേഷം ഒരു ഹൈഡ്രോസ്റ്റാറ്റിക് പരിശോധനയ്ക്ക് വിധേയമാക്കണം. ത്രെഡ് ചെയ്ത അറ്റങ്ങളുള്ള എല്ലാ പൈപ്പുകളുടെയും ടെസ്റ്റ് മർദ്ദം കുറഞ്ഞത് ത്രെഡുകളുടെയും കപ്ലിംഗുകളുടെയും ടെസ്റ്റ് മർദ്ദമായിരിക്കണം.
3 .പൂർത്തിയായ ഫ്ലാറ്റ്-എൻഡ് പൈപ്പിന്റെയും ഏതെങ്കിലും ഹീറ്റ്-ട്രീറ്റ് ചെയ്ത ഷോർട്ട് ജോയിന്റുകളുടെയും വലുപ്പത്തിലേക്ക് പ്രോസസ്സ് ചെയ്ത ശേഷം, ഫ്ലാറ്റ് എൻഡ് അല്ലെങ്കിൽ ത്രെഡിന് ശേഷം ഹൈഡ്രോസ്റ്റാറ്റിക് ടെസ്റ്റ് നടത്തണം.
പുറം വ്യാസം:
| ശ്രേണി | ടോളറേൻ |
| 4-1/2 | ±0.79 മിമി (±0.031 ഇഞ്ച്) |
| ≥4-1/2 | +1%OD~-0.5%OD |
5-1/2 നേക്കാൾ ചെറുതോ തുല്യമോ ആയ കട്ടിയുള്ള ജോയിന്റ് ജോയിന്റ് ട്യൂബിംഗിന്, കട്ടിയുള്ള ഭാഗത്തിന് തൊട്ടടുത്തുള്ള ഏകദേശം 127mm (5.0in) ദൂരത്തിനുള്ളിൽ പൈപ്പ് ബോഡിയുടെ പുറം വ്യാസത്തിന് ഇനിപ്പറയുന്ന ടോളറൻസുകൾ ബാധകമാണ്; കട്ടിയുള്ള ഭാഗത്തിന് തൊട്ടടുത്തുള്ള ട്യൂബിന്റെ വ്യാസത്തിന് ഏകദേശം തുല്യമായ ദൂരത്തിനുള്ളിൽ ട്യൂബിന്റെ പുറം വ്യാസത്തിന് ഇനിപ്പറയുന്ന ടോളറൻസുകൾ ബാധകമാണ്.
| ശ്രേണി | സഹിഷ്ണുത |
| ≤3-1/2 | +2.38 മിമി~-0.79 മിമി(+3/32 ഇഞ്ച്~-1/32 ഇഞ്ച്) |
| >3-1/2~≤5 | +2.78mm~-0.75%OD (+7/64in~-0.75%OD) |
| 5~≤8 5/8 ~ 8 ~ 8 ~ 8 ~ 8 ~ 5 | +3.18mm~-0.75% OD (+1/8in~-0.75%OD) |
| >8 5/8 | +3.97mm~-0.75%OD (+5/32in~-0.75%OD) |
2-3 / 8 അല്ലെങ്കിൽ അതിൽ കൂടുതൽ വലിപ്പമുള്ള ബാഹ്യ കട്ടിയുള്ള പൈപ്പുകൾക്ക്, കട്ടിയുള്ള പൈപ്പിന്റെ പുറം വ്യാസത്തിന് ഇനിപ്പറയുന്ന ടോളറൻസുകൾ ബാധകമാണ്, കൂടാതെ പൈപ്പിന്റെ അവസാനം മുതൽ കനം ക്രമേണ മാറുന്നു.
| രംഗ് | സഹിഷ്ണുത |
| ≥2-3/8~≤3-1/2 | +2.38 മിമി~-0.79 മിമി(+3/32 ഇഞ്ച്~-1/32 ഇഞ്ച്) |
| >3-1/2~≤4 | +2.78mm~-0.79mm (+7/64in~-1/32in) |
| >4 ~ 5 ~ 5 ~ | +2.78mm~-0.75%OD (+7/64in~-0.75%OD) |
മതിൽ കനം:
പൈപ്പിന്റെ നിർദ്ദിഷ്ട മതിൽ കനം സഹിഷ്ണുത -12.5% ആണ്.
ഭാരം:
താഴെ കൊടുത്തിരിക്കുന്ന പട്ടിക സ്റ്റാൻഡേർഡ് ഭാരം സഹിഷ്ണുത ആവശ്യകതകളാണ്. നിർദ്ദിഷ്ട കുറഞ്ഞ മതിൽ കനം നിർദ്ദിഷ്ട മതിൽ കനത്തിന്റെ 90% ൽ കൂടുതലോ തുല്യമോ ആണെങ്കിൽ, ഒരു ഒറ്റമൂലിയുടെ പിണ്ഡ സഹിഷ്ണുതയുടെ ഉയർന്ന പരിധി + 10% ആയി വർദ്ധിപ്പിക്കണം.
| അളവ് | സഹിഷ്ണുത |
| സിംഗിൾ പീസ് | +6.5~-3.5 |
| വാഹന ഭാരം≥18144kg(40000lb) | -1.75% |
| വാഹന ഭാരം (18144 കിലോഗ്രാം) | -3.5% |
| ഓർഡർ അളവ്≥18144kg(40000lb) | -1.75% |
| ഓർഡർ അളവ് <18144kg (40000lb) | -3.5% |