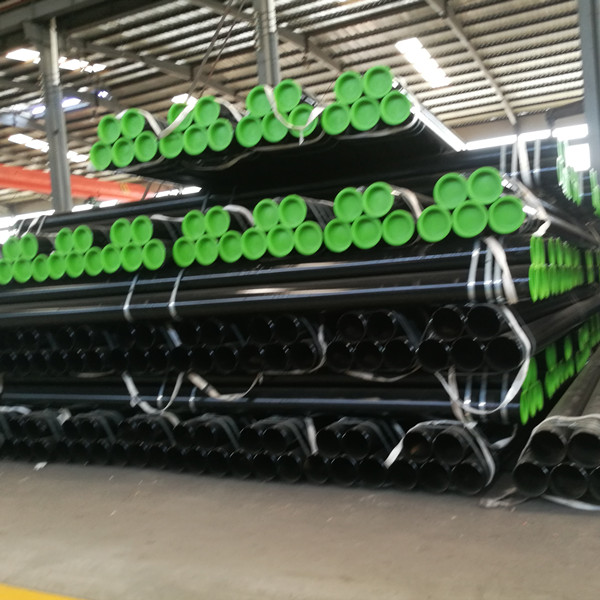
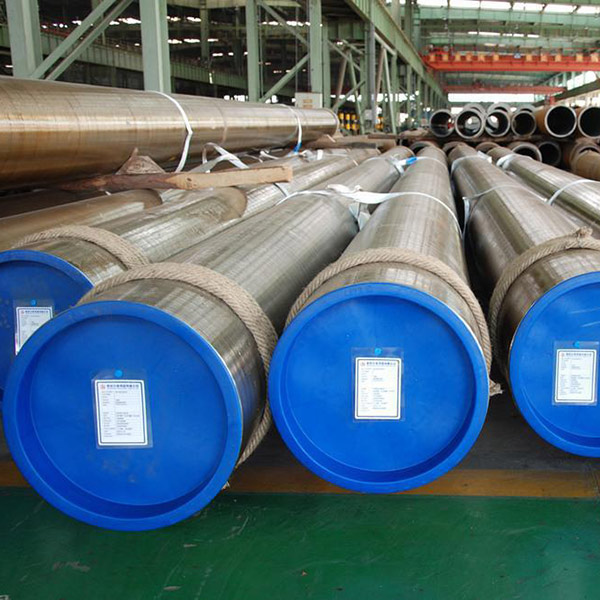
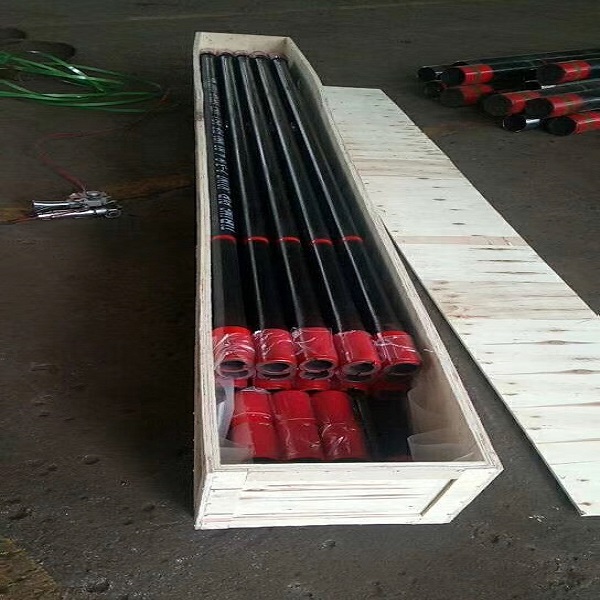
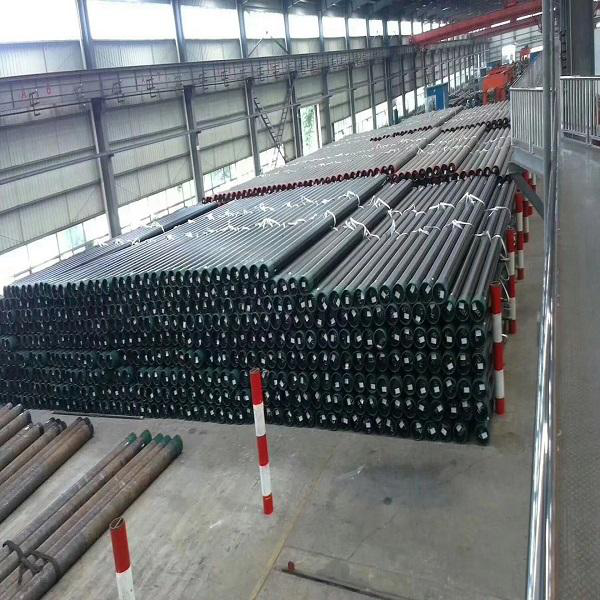
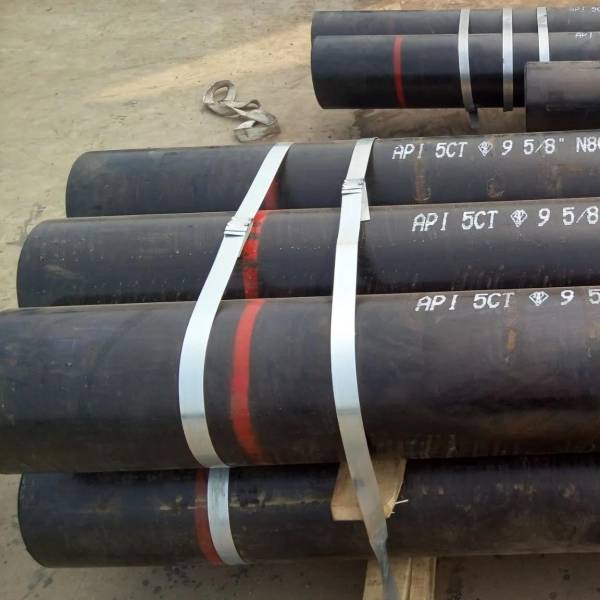
API仕様書5CT第9版-2012年ケーシングおよびチュービング仕様


| 規格:API 5CT | 合金かどうか:いいえ |
| 学年グループ:J55、K55、N80、L80、P110など | 用途:オイル&ケーシングパイプ |
| 厚さ:1~100mm | 表面処理:お客様のご要望に応じて |
| 外径(円形):10~1000mm | 技術:熱間圧延 |
| 長さ:R1、R2、R3 | 熱処理:焼入れと焼きならし |
| 断面形状:円形 | 特殊パイプ:ショートジョイント |
| 原産地:中国 | 用途:オイルおよびガス |
| 認証:ISO9001:2008 | 試験: 非破壊検査 |
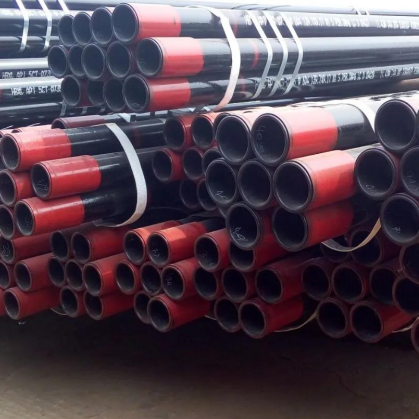
パイプインapi5ct主に石油・ガス井の掘削および石油・ガスの輸送に使用されます。オイルケーシングは、主に坑井の掘削中および掘削完了後に坑井壁を支え、坑井の正常な操業と坑井の完成を確保するために使用されます。
グレード:J55、K55、N80、L80、P110など
| 学年 | タイプ | C | Mn | Mo | Cr | Ni | Cu | P | s | Si | ||||
| ミニ | 最大 | ミニ | 最大 | ミニ | 最大 | ミニ | 最大 | 最大 | 最大 | 最大 | 最大 | 最大 | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 |
| H40 | — | — | — | — | — | — | — | — | — | — | — | — | 0.03 | — |
| J55 | — | — | — | — | — | — | — | — | — | — | — | — | 0.03 | — |
| K55 | — | — | — | — | — | — | — | — | — | — | — | — | 0.03 | — |
| N80 | 1 | — | — | — | — | — | — | — | — | — | — | 0.03 | 0.03 | — |
| N80 | Q | — | — | — | — | — | — | — | — | — | — | 0.03 | 0.03 | — |
| R95 | — | — | 0.45℃ | — | 1.9 | — | — | — | — | — | — | 0.03 | 0.03 | 0.45 |
| L80 | 1 | — | 0.43 a | — | 1.9 | — | — | — | — | 0.25 | 0.35 | 0.03 | 0.03 | 0.45 |
| L80 | 9Cr | — | 0.15 | 0.3 | 0.6 | 0 90 | 1.1 | 8 | 10 | 0.5 | 0.25 | 0.02 | 0.03 | 1 |
| L80 | 13億ルピー | 0.15 | 0.22 | 0.25 | 1 | — | — | 12 | 14 | 0.5 | 0.25 | 0.02 | 0.03 | 1 |
| C90 | 1 | — | 0.35 | — | 1.2 | 0.25 b | 0.85 | — | 1.5 | 0.99 | — | 0.02 | 0.03 | — |
| T95 | 1 | — | 0.35 | — | 1.2 | 0.25 b | 0.85 | 0 40 | 1.5 | 0.99 | — | 0 020 | 0.01 | — |
| C110 | — | — | 0.35 | — | 1.2 | 0.25 | 1 | 0.4 | 1.5 | 0.99 | — | 0.02 | 0.005 | — |
| P1I0 | e | — | 一 | — | — | — | — | — | — | — | — | 0.030 e | 0.030 e | — |
| QI25 | 1 | — | 0.35 | 1.35 | — | 0.85 | — | 1.5 | 0.99 | — | 0.02 | 0.01 | — | |
| 注:表示されている要素は製品分析で報告されるものとする。 | ||||||||||||||
| a L80の炭素含有量は、製品が油冷またはポリマー冷の場合、最大0.50%まで増加させることができます。 | ||||||||||||||
| b グレードC90タイプ1のモリブデン含有量は、肉厚が17.78mm未満の場合、最小許容値はありません。 | ||||||||||||||
| c. 製品を油冷した場合、R95の炭素含有量は最大0.55%まで増加させることができます。 | ||||||||||||||
| d T95タイプ1のモリブデン含有量は、壁厚が17.78mm未満の場合、最小0.15%まで減らすことができる。 | ||||||||||||||
| e EWグレードP110の場合、リン含有量は最大0.020%、硫黄含有量は最大0.010%とする。 | ||||||||||||||
| 学年 | タイプ | 荷重下での全伸び | 降伏強度 | 抗張力 | 硬度a,c | 指定された壁厚 | 許容硬度変動b | ||
|
|
|
|
|
|
|
|
| ||
|
|
|
| ミニ | 最大 |
| HRC | HBW | mm | HRC |
| H40 | — | 0.5 | 276 | 552 | 414 | — | — | — | — |
| J55 | — | 0.5 | 379 | 552 | 517 | — | — | — | — |
| K55 | — | 0.5 | 379 | 552 | 655 | — | — | — | — |
| N80 | 1 | 0.5 | 552 | 758 | 689 | — | — | — | — |
| N80 | Q | 0.5 | 552 | 758 | 689 | — | — | — | — |
| R95 | — | 0.5 | 655 | 758 | 724 | — | — | — | — |
| L80 | 1 | 0.5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| L80 | 9Cr | 0.5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| L80 | l3Cr | 0.5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| C90 | 1 | 0.5 | 621 | 724 | 689 | 25.4 | 255.0 | ≤12.70 | 3.0 |
| 12.71~19.04 | 4.0 | ||||||||
| 19.05~25.39 | 5.0 | ||||||||
| ≥25.4 | 6.0 | ||||||||
| T95 | 1 | 0.5 | 655 | 758 | 724 | 25.4 | 255 | ≤12.70 | 3.0 |
| 12.71~19.04 | 4.0 | ||||||||
| 19.05~25.39 | 5.0 | ||||||||
| ≥25.4 | 6.0 | ||||||||
| C110 | — | 0.7 | 758 | 828 | 793 | 30.0 | 286.0 | ≤12.70 | 3.0 |
| 12.71~19.04 | 4.0 | ||||||||
| 19.05~25.39 | 5.0 | ||||||||
| ≥25.4 | 6.0 | ||||||||
| P110 | — | 0.6 | 758 | 965 | 862 | — | — | — | — |
| Q125 | 1 | 0.65 | 862 | 1034 | 931 | b | — | ≤12.70 | 3.0 |
| 12.71~19.04 | 4.0 | ||||||||
| 19.05 | 5.0 | ||||||||
| a紛争が生じた場合は、研究所におけるロックウェルC硬度試験を判定方法として用いるものとする。 | |||||||||
| b硬度の制限値は規定されていないが、最大変動値は7.8および7.9に従って製造管理として制限される。 | |||||||||
| cL80(全種類)、C90、T95、C110グレードの貫通硬度試験の場合、HRCスケールで規定されている要件は、最大平均硬度値に関するものです。 | |||||||||
化学組成と機械的特性の確認に加え、静水圧試験を一つずつ実施し、フレアリング試験と扁平化試験も実施します。さらに、完成した鋼管の微細構造、結晶粒径、脱炭層についても一定の要件があります。
引張試験:
1. 製品の鋼材については、製造業者は引張試験を実施する必要があります。電気溶接管の場合、製造業者の選択に応じて、管の製造に使用される鋼板に対して引張試験を実施するか、鋼管に直接実施することができます。製品に対して実施された試験は、製品試験として使用できます。
2. 試験管は無作為に選択する。複数回の試験が必要な場合、サンプリング方法は、採取したサンプルが熱処理サイクルの開始時と終了時(該当する場合)および試験管の両端を代表できるものでなければならない。複数回の試験が必要な場合、サンプルは異なる試験管から採取するものとする。ただし、厚肉試験管のサンプルは、試験管の両端から採取してもよい。
3. シームレスパイプのサンプルは、パイプの円周上の任意の位置から採取できます。溶接パイプのサンプルは、溶接部に対して約90°の位置、または製造業者の指定する位置から採取する必要があります。サンプルは、ストリップ幅の約4分の1の位置から採取します。
4. 実験前または実験後を問わず、試料調製に欠陥が見つかった場合、または実験の目的に関係のない材料が不足している場合は、試料を廃棄し、同じチューブから作られた別の試料と交換することができます。
5. 製品のバッチを代表する引張試験が要件を満たさない場合、製造業者は同じバッチのチューブからさらに3本のチューブを取り出して再検査することができます。
サンプルの再検査がすべて要件を満たした場合、最初にサンプリングされた不合格のチューブを除いて、チューブのバッチは合格となります。
最初に複数のサンプルが採取された場合、または再検査用のサンプルのうち1つ以上が規定の要件を満たさない場合、製造業者はチューブのバッチを1本ずつ検査することがあります。
不良品として廃棄された製品は、再加熱して再加工することで、新たな製品として再利用できる。
平坦化テスト:
1. 試験片は、63.5mm(2-1/2インチ)以上の試験リングまたは端面カットとする。
2. 試験片は熱処理前に切断してもよいが、対象とするパイプと同じ熱処理を施すこと。バッチ試験を用いる場合は、試料とサンプリングチューブとの関係を特定するための措置を講じること。各バッチの各炉は粉砕すること。
3. 試験片は、2枚の平行板の間で平らにする。各平らに試験する試験片のセットでは、一方の溶接部を90°で平らにし、もう一方の溶接部を0°で平らにする。試験片は、管壁が接触するまで平らにする。平行板間の距離が規定値未満になる前に、試験片のどの部分にも亀裂や破損が生じてはならない。平らにするための全工程において、構造不良、溶接部の溶融不良、層間剥離、金属の過熱、または金属の押し出しがあってはならない。
4. 実験前または実験後を問わず、試料調製に欠陥が見つかった場合、または実験の目的に関係のない材料が不足している場合は、試料を廃棄し、同じチューブから作られた別の試料と交換することができます。
5. チューブを代表するサンプルが規定の要件を満たさない場合、製造業者は要件が満たされるまで、チューブの同じ端からサンプルを採取して追加試験を行うことができます。ただし、サンプリング後の完成パイプの長さは、元の長さの 80% 以上でなければなりません。製品バッチを代表するチューブのサンプルが規定の要件を満たさない場合、製造業者は製品バッチからさらに 2 本のチューブを採取し、サンプルを切断して再試験を行うことができます。これらの再試験の結果がすべて要件を満たした場合、サンプルとして最初に選択されたチューブを除き、チューブのバッチは合格となります。再試験サンプルのいずれかが規定の要件を満たさない場合、製造業者はバッチの残りのチューブを 1 本ずつサンプリングすることができます。製造業者の選択により、チューブのバッチは再熱処理され、新しいチューブのバッチとして再試験することができます。
衝撃テスト:
1. 試験管については、各ロットからサンプルを採取しなければならない(ただし、規制要件を満たすことが文書化された手順で証明されている場合を除く)。注文がA10(SR16)に固定されている場合は、実験は必須である。
2. ケーシングについては、各バッチから3本の鋼管を試験用に採取する。試験管は無作為に選択し、採取方法は、熱処理サイクルの開始時と終了時、および熱処理中のスリーブの前後端を代表できるサンプルが得られるようにするものとする。
3. シャルピーVノッチ衝撃試験
4. 実験前、実験後を問わず、試料調製に不備が見つかった場合、または実験目的に関係のない材料が不足している場合は、試料を廃棄し、同じチューブから作製した別の試料と交換してもよい。試料は、最小吸収エネルギー要件を満たしていないという理由だけで、単純に不良と判断されるべきではない。
5. 複数のサンプルの結果が最小吸収エネルギー要件を下回る場合、または1つのサンプルの結果が規定の最小吸収エネルギー要件の2/3を下回る場合は、同じ部材からさらに3つのサンプルを採取し、再試験を行う。再試験された各サンプルの衝撃エネルギーは、規定の最小吸収エネルギー要件以上でなければならない。
6. ある実験の結果が要求事項を満たさず、かつ新たな実験の条件も満たされない場合、当該バッチの残りの3つの部品からそれぞれ3つの追加サンプルを採取する。追加条件がすべて要求事項を満たせば、最初に不合格となった部品を除き、当該バッチは合格となる。追加検査対象部品のうち複数個が要求事項を満たさない場合、製造業者は当該バッチの残りの部品を1つずつ検査するか、当該バッチを再加熱して新たなバッチとして検査するかを選択できる。
7. バッチの適合性を証明するために必要な最初の3項目のうち、2項目以上が不合格となった場合、再検査によって当該バッチのチューブが適合していることを証明することはできません。製造業者は、残りのバッチを個別に検査するか、バッチを再加熱して新しいバッチとして検査するかを選択できます。
静水圧試験:
1. 各パイプは、肉厚化(該当する場合)および最終熱処理(該当する場合)後に、パイプ全体の静水圧試験を受け、漏れなく規定の静水圧に達する必要があります。試験時の圧力保持時間は5秒未満とします。溶接パイプの場合は、試験圧力下でパイプの溶接部の漏れを検査します。最終パイプ端部の状態に必要な圧力でパイプ全体の試験が事前に実施されていない限り、ねじ加工工場はパイプ全体の静水圧試験を実施する(またはそのような試験を手配する)必要があります。
2. 熱処理を受けるパイプは、最終熱処理後に水圧試験を受けなければならない。ねじ付き端部を有するすべてのパイプの試験圧力は、ねじ部および継手の試験圧力以上でなければならない。
3.完成した平端管のサイズに加工した後、熱処理された短い継手は平端またはねじ部で水圧試験を実施します。
外径:
| 範囲 | トレラン |
| <4-1/2 | ±0.79mm(±0.031インチ) |
| 4.5以上 | +1%OD~-0.5%OD |
5-1/2以下のサイズの肉厚継手管の場合、肉厚部から約127mm(5.0インチ)以内の管本体の外径には以下の公差が適用されます。肉厚部に隣接する管の直径とほぼ等しい距離内の管の外径には以下の公差が適用されます。
| 範囲 | 許容範囲 |
| ≤3-1/2 | +2.38mm~-0.79mm(+3/32インチ~-1/32インチ) |
| >3-1/2~≤5 | +2.78mm~-0.75%OD(+7/64in~-0.75%OD) |
| >5~≤8 5/8 | +3.18mm~-0.75%OD(+1/8in~-0.75%OD) |
| >8 5/8 | +3.97mm~-0.75%OD(+5/32in~-0.75%OD) |
外径が2-3/8インチ以上の肉厚管の場合、肉厚部の外径には以下の公差が適用され、肉厚は管の端部から徐々に変化します。
| ラン | 許容範囲 |
| ≥2-3/8~≤3-1/2 | +2.38mm~-0.79mm(+3/32インチ~-1/32インチ) |
| >3-1/2~≤4 | +2.78mm~-0.79mm(+7/64インチ~-1/32インチ) |
| >4 | +2.78mm~-0.75%OD(+7/64in~-0.75%OD) |
壁厚:
パイプの肉厚許容差は-12.5%です。
重さ:
以下の表は、標準重量許容値要件です。指定された最小肉厚が指定された肉厚の90%以上の場合、単一ルートの質量許容値の上限を+10%に増やす必要があります。
| 量 | 許容範囲 |
| 一枚 | +6.5~-3.5 |
| 車両積載重量≥18144kg(40000lb) | -1.75% |
| 車両積載重量<18144kg(40000lb) | -3.5% |
| 注文数量:18144kg(40000lb)以上 | -1.75% |
| 注文数量<18144kg(40000lb) | -3.5% |