Prezo máis barato API 5L ASTM A106gr. B ASTM A53gr. B Astma312 TP304 316 API5CT N80 J55 K55 Tubo de tubo de aceiro sen costura de carbono
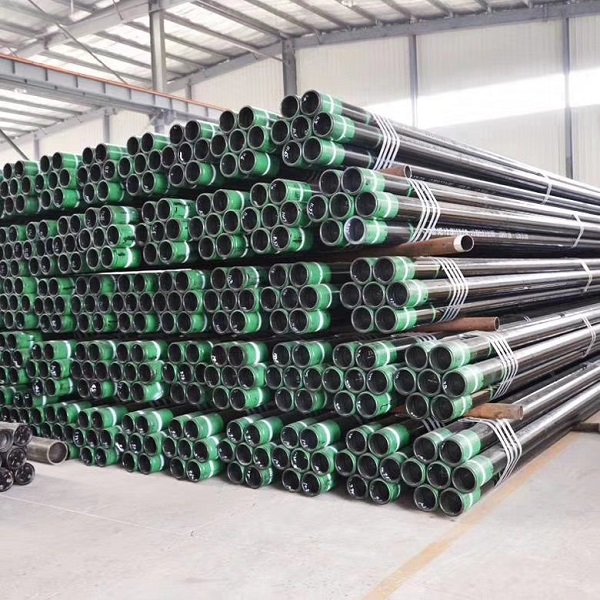
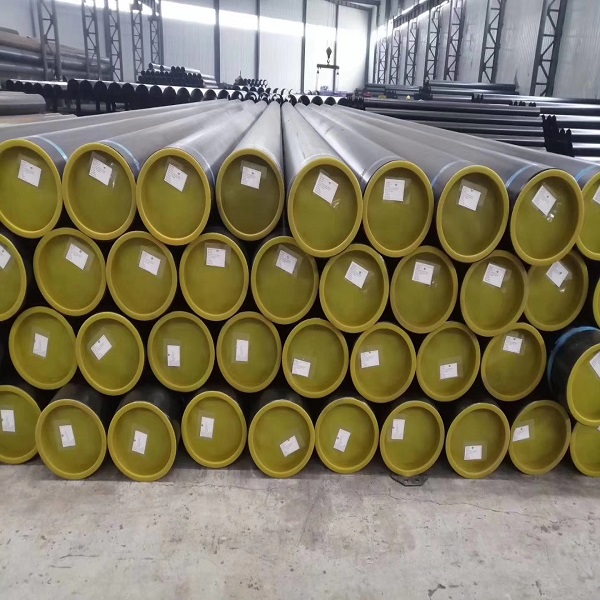
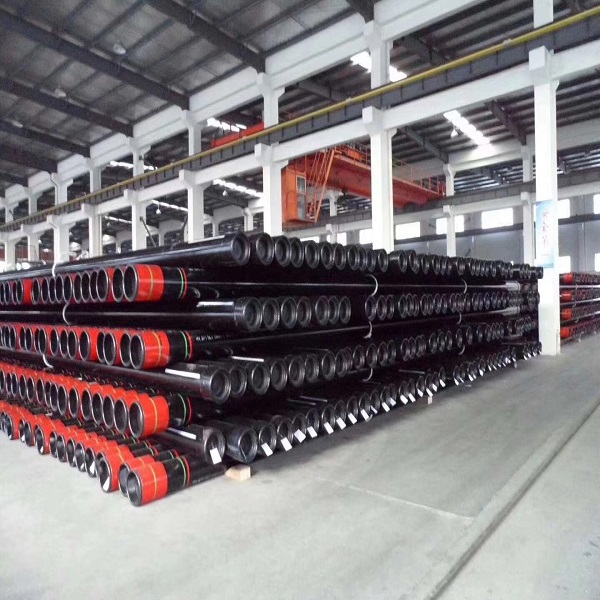
O noso crecemento depende dos produtos superiores, grandes talentos e forzas tecnolóxicas reforzadas repetidamente para o prezo máis barato API 5L ASTM A106gr. B ASTM A53gr. B Astma312 TP304 316 API5CT N80 J55 K55 Tubo de tubo de aceiro sen costura de carbono, como grupo experimentado tamén aceptamos pedidos personalizados. A intención principal da nosa empresa é construír unha memoria satisfactoria para todos os consumidores e establecer unha conexión de pequenas empresas a longo prazo gaña-gañou.
O noso crecemento depende dos produtos superiores, grandes talentos e forzas tecnolóxicas reforzadas repetidamenteAceiro ao carbono de China e laminado en quente, Os principais produtos da nosa empresa son amplamente utilizados en todo o mundo; O 80% dos nosos produtos exportáronse a Estados Unidos, Xapón, Europa e outros mercados. Todas as cousas benvidos sinceramente os hóspedes veñen visitar a nosa fábrica.
Visión xeral
| Estándar: API 5CT | Aliaxe ou non: non |
| Grupo de graos: J55, K55, N80, L80, P110, etc | Aplicación: Tubo engrasado e revestido |
| Espesor: 1 – 100 mm | Tratamento de superficie: como esixencia do cliente |
| Diámetro exterior (redondo): 10 – 1000 mm | Técnica: Laminado en quente |
| Lonxitude: R1,R2,R3 | Tratamento térmico: extinción e normalización |
| Forma da sección: redonda | Tubo especial: Articulación curta |
| Lugar de orixe: China | Uso: Aceite e Gas |
| Certificación: ISO9001:2008 | Proba: NDT |
Aplicación
Pipa dentroApi5ctutilízase principalmente para a perforación de pozos de petróleo e gas e para o transporte de petróleo e gas. A carcasa de petróleo úsase principalmente para soportar a parede do pozo durante e despois da finalización do pozo para garantir o funcionamento normal do pozo e a finalización do pozo.
Grao Principal
Grao: J55, K55, N80, L80, P110, etc
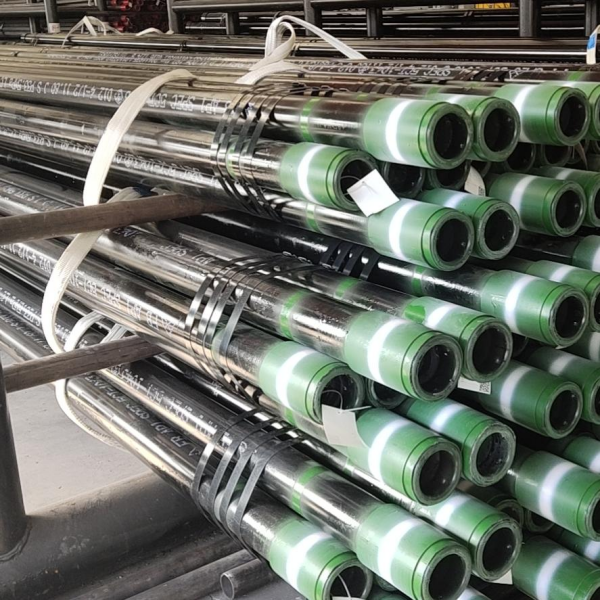
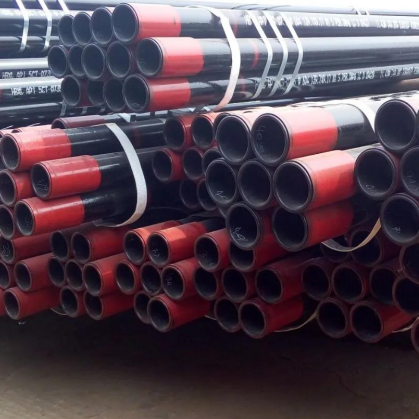
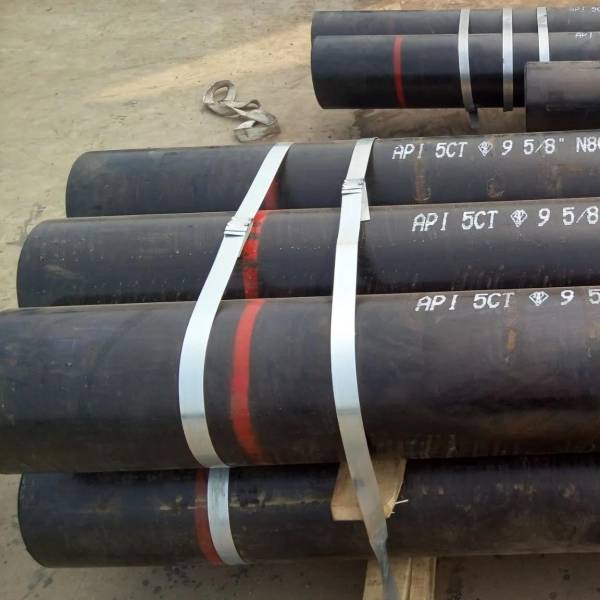
Compoñente químico
| Grao | Tipo | C | Mn | Mo | Cr | Ni | Cu | P | s | Si | ||||
| min | máx | min | máx | min | máx | min | máx | máx | máx | máx | máx | máx | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 |
| H40 | — | — | — | — | — | — | — | — | — | — | — | — | 0,03 | — |
| J55 | — | — | — | — | — | — | — | — | — | — | — | — | 0,03 | — |
| K55 | — | — | — | — | — | — | — | — | — | — | — | — | 0,03 | — |
| N80 | 1 | — | — | — | — | — | — | — | — | — | — | 0,03 | 0,03 | — |
| N80 | Q | — | — | — | — | — | — | — | — | — | — | 0,03 | 0,03 | — |
| R95 | — | — | 0,45 c | — | 1.9 | — | — | — | — | — | — | 0,03 | 0,03 | 0,45 |
| L80 | 1 | — | 0,43 a | — | 1.9 | — | — | — | — | 0,25 | 0,35 | 0,03 | 0,03 | 0,45 |
| L80 | 9Cr | — | 0,15 | 0,3 | 0,6 | 0 90 | 1.1 | 8 | 10 | 0,5 | 0,25 | 0,02 | 0,03 | 1 |
| L80 | 13Cr | 0,15 | 0,22 | 0,25 | 1 | — | — | 12 | 14 | 0,5 | 0,25 | 0,02 | 0,03 | 1 |
| C90 | 1 | — | 0,35 | — | 1.2 | 0,25 b | 0,85 | — | 1.5 | 0,99 | — | 0,02 | 0,03 | — |
| T95 | 1 | — | 0,35 | — | 1.2 | 0,25 b | 0,85 | 0 40 | 1.5 | 0,99 | — | 0 020 | 0,01 | — |
| C110 | — | — | 0,35 | — | 1.2 | 0,25 | 1 | 0,4 | 1.5 | 0,99 | — | 0,02 | 0,005 | — |
| P1I0 | e | — | 一 | — | — | — | — | — | — | — | — | 0,030 e | 0,030 e | — |
| QI25 | 1 | — | 0,35 | 1.35 | — | 0,85 | — | 1.5 | 0,99 | — | 0,02 | 0,01 | — | |
| NOTA Os elementos mostrados deberán informarse na análise do produto | ||||||||||||||
| a O contido de carbono para L80 pode aumentarse ata un 0,50 % como máximo se o produto está extinguido con aceite ou con polímero. | ||||||||||||||
| b O contido de molibdeno para o grao C90 tipo 1 non ten tolerancia mínima se o espesor da parede é inferior a 17,78 mm. | ||||||||||||||
| c O contido de carbono para R95 pode aumentarse ata un 0,55 % como máximo se o produto está enfriado con aceite. | ||||||||||||||
| d O contido de molibdeno para o T95 Tipo 1 pode diminuír ata un 0,15 % como mínimo se o espesor da parede é inferior a 17,78 mm. | ||||||||||||||
| e Para o grao EW P110, o contido de fósforo será do 0,020 % como máximo e o contido de xofre do 0,010 % como máximo. | ||||||||||||||
Propiedade Mecánica
| Grao | Tipo | Alongamento total baixo carga | Resistencia de rendemento | Resistencia á tracción | Durezaa, c | Espesor de parede especificado | Variación de dureza admisibleb | ||
|
|
|
|
|
|
|
|
| ||
|
|
|
| min | máx |
| HRC | HBW | mm | HRC |
| H40 | — | 0,5 | 276 | 552 | 414 | — | — | — | — |
| J55 | — | 0,5 | 379 | 552 | 517 | — | — | — | — |
| K55 | — | 0,5 | 379 | 552 | 655 | — | — | — | — |
| N80 | 1 | 0,5 | 552 | 758 | 689 | — | — | — | — |
| N80 | Q | 0,5 | 552 | 758 | 689 | — | — | — | — |
| R95 | — | 0,5 | 655 | 758 | 724 | — | — | — | — |
| L80 | 1 | 0,5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| L80 | 9Cr | 0,5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| L80 | l3Cr | 0,5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| C90 | 1 | 0,5 | 621 | 724 | 689 | 25.4 | 255,0 | ≤12,70 | 3.0 |
| 12.71 ao 19.04 | 4.0 | ||||||||
| 19.05 ao 25.39 | 5.0 | ||||||||
| ≥25,4 | 6.0 | ||||||||
| T95 | 1 | 0,5 | 655 | 758 | 724 | 25.4 | 255 | ≤12,70 | 3.0 |
| 12.71 ao 19.04 | 4.0 | ||||||||
| 19.05 ao 25.39 | 5.0 | ||||||||
| ≥25,4 | 6.0 | ||||||||
| C110 | — | 0,7 | 758 | 828 | 793 | 30.0 | 286,0 | ≤12,70 | 3.0 |
| 12.71 ao 19.04 | 4.0 | ||||||||
| 19.05 ao 25.39 | 5.0 | ||||||||
| ≥25,4 | 6.0 | ||||||||
| P110 | — | 0,6 | 758 | 965 | 862 | — | — | — | — |
| Q125 | 1 | 0,65 | 862 | 1034 | 931 | b | — | ≤12,70 | 3.0 |
| 12.71 ao 19.04 | 4.0 | ||||||||
| 19.05 | 5.0 | ||||||||
| aEn caso de disputa, as probas de dureza Rockwell C do laboratorio utilizaranse como método de árbitro. | |||||||||
| bNon se especifican límites de dureza, pero a variación máxima está restrinxida como control de fabricación segundo 7.8 e 7.9. | |||||||||
| cPara as probas de dureza a través da parede dos graos L80 (todos os tipos), C90, T95 e C110, os requisitos indicados na escala HRC son para o número de dureza media máxima. | |||||||||
Requisito da proba
Ademais de garantir a composición química e as propiedades mecánicas, realízanse probas hidrostáticas unha a unha e realízanse probas de quebrado e aplanado. . Ademais, existen certos requisitos para a microestrutura, o tamaño do gran e a capa de descarburación do tubo de aceiro acabado.
Ensaio de tracción:
1. Para o material de aceiro dos produtos, o fabricante debe realizar unha proba de tracción. Para o tubo soldado eléctrico, segundo a elección do fabricante, pódese realizar a proba de tracción na placa de aceiro que adoitaba facer o tubo ou realizarse directamente sobre o tubo de aceiro. Unha proba realizada nun produto tamén se pode utilizar como proba do produto.
2. Os tubos de ensaio seleccionaranse aleatoriamente. Cando se precisen varias probas, o método de mostraxe asegurará que as mostras tomadas poidan representar o inicio e o final do ciclo de tratamento térmico (se é o caso) e os dous extremos do tubo. Cando se precisen varias probas, o patrón tomarase de tubos diferentes, excepto que a mostra do tubo engrosado pode tomarse dos dous extremos dun tubo.
3. A mostra de tubos sen costura pódese tomar en calquera posición da circunferencia do tubo; a mostra de tubos soldados debe tomarse a uns 90 ° da costura de soldadura, ou a opción do fabricante. As mostras tómanse aproximadamente a un cuarto do ancho da tira.
4. Non importa antes e despois do experimento, se se constata que a preparación da mostra é defectuosa ou hai unha falta de materiais irrelevantes para o propósito do experimento, a mostra pode ser eliminada e substituída por outra feita do mesmo tubo.
5. Se unha proba de tracción que representa un lote de produtos non cumpre os requisitos, o fabricante poderá tomar outros 3 tubos do mesmo lote de tubos para a súa reinspección.
Se todos os ensaios das mostras cumpren os requisitos, o lote de tubos está cualificado excepto o tubo non cualificado que foi mostrado orixinalmente.
Se inicialmente se toma a mostra de máis dunha mostra ou unha ou máis mostras para a proba de novo non cumpren os requisitos especificados, o fabricante poderá inspeccionar o lote de tubos un por un.
O lote de produtos rexeitado pódese quentar de novo e reprocesar como un novo lote.
Proba de aplanamento:
1. A mostra de proba será un anel de ensaio ou un corte final de non menos de 63,5 mm (2-1 / 2in).
2. As mostras poderán cortarse antes do tratamento térmico, pero sometidas ao mesmo tratamento térmico que o tubo representado. Se se utiliza unha proba por lotes, tomaranse medidas para identificar a relación entre a mostra e o tubo de mostraxe. Cada forno de cada lote debe ser esmagado.
3. A mostra aplanarase entre dúas placas paralelas. En cada conxunto de mostras de proba de aplanamento, unha soldadura aplanouse a 90 ° e a outra aplanouse a 0 °. A mostra deberase aplanar ata que as paredes do tubo estean en contacto. Antes de que a distancia entre as placas paralelas sexa inferior ao valor especificado, non debe aparecer ningunha fenda ou rotura en ningunha parte do patrón. Durante todo o proceso de aplanado, non debe haber unha estrutura deficiente, soldaduras non fundidas, delaminación, sobrequeima de metal ou extrusión de metal.
4. Non importa antes e despois do experimento, se se constata que a preparación da mostra é defectuosa ou hai unha falta de materiais irrelevantes para o propósito do experimento, a mostra pode ser eliminada e substituída por outra feita do mesmo tubo.
5. Se algunha mostra que represente un tubo non cumpre os requisitos especificados, o fabricante poderá tomar unha mostra do mesmo extremo do tubo para probas complementarias ata que se cumpran os requisitos. Non obstante, a lonxitude do tubo acabado despois da mostraxe non debe ser inferior ao 80% da lonxitude orixinal. Se algunha mostra dun tubo que representa un lote de produtos non cumpre os requisitos especificados, o fabricante pode tomar dous tubos adicionais do lote de produtos e cortar as mostras para volver a probalas. Se todos os resultados destes ensaios cumpren os requisitos, o lote de tubos está cualificado, excepto o tubo seleccionado orixinalmente como mostra. Se algunha das mostras de novo ensaio non cumpre os requisitos especificados, o fabricante poderá probar os tubos restantes do lote un por un. A opción do fabricante, calquera lote de tubos pode ser tratado de novo térmicamente e probado como un novo lote de tubos.
Proba de impacto:
1. Para os tubos, tomarase un conxunto de mostras de cada lote (salvo que se demostre que os procedementos documentados cumpren os requisitos regulamentarios). Se a orde está fixada en A10 (SR16), o experimento é obrigatorio.
2. Para a carcasa, deben tomarse 3 tubos de aceiro de cada lote para os experimentos. Os tubos de ensaio seleccionaranse aleatoriamente e o método de mostraxe asegurará que as mostras proporcionadas poidan representar o inicio e o final do ciclo de tratamento térmico e os extremos dianteiro e traseiro da manga durante o tratamento térmico.
3. Ensaio de impacto Charpy V-notch
4. Non importa antes e despois do experimento, se se constata que a preparación da mostra é defectuosa ou hai unha falta de materiais irrelevantes para o propósito do experimento, a mostra pode ser eliminada e substituída por outra feita do mesmo tubo. As mostras non deben considerarse simplemente defectuosas simplemente porque non cumpren os requisitos mínimos de enerxía absorbida.
5. Se o resultado de máis dunha mostra é inferior ao requisito mínimo de enerxía absorbida, ou o resultado dunha mostra é inferior aos 2/3 do requisito mínimo de enerxía absorbida especificado, tomaranse tres mostras adicionais da mesma peza e probado de novo. A enerxía de impacto de cada probeta novamente ensaiada será maior ou igual ao requisito mínimo de enerxía absorbida especificado.
6. Se os resultados dun determinado experimento non cumpren os requisitos e non se cumpren as condicións para o novo experimento, tómanse tres mostras adicionais de cada unha das outras tres pezas do lote. Se todas as condicións adicionais cumpren os requisitos, o lote está cualificado excepto o que fallou inicialmente. Se máis dunha peza de inspección adicional non cumpre os requisitos, o fabricante pode optar por inspeccionar as pezas restantes do lote unha a unha ou quentar de novo o lote e inspeccionalo nun novo lote.
7. Se se rexeita máis dun dos tres elementos iniciais necesarios para acreditar un lote de cualificacións, non se permite a reinspección para demostrar que o lote de tubos está cualificado. O fabricante pode optar por inspeccionar os lotes restantes peza por peza ou requentar o lote e inspeccionalo nun novo lote.
Proba hidrostática:
1. Cada tubo someterase á proba de presión hidrostática de todo o tubo despois do espesamento (se procede) e do tratamento térmico final (se procede), e alcanzará a presión hidrostática especificada sen fugas. O tempo de mantemento da presión experimental foi de menos de 5 segundos. Para tubos soldados, as soldaduras dos tubos comprobaranse para detectar fugas a presión de proba. A menos que a proba completa do tubo se realice polo menos con antelación á presión necesaria para a condición final do tubo, a fábrica de procesamento de roscas debe realizar unha proba hidrostática (ou organizar tal proba) en todo o tubo.
2. As tubaxes que se van tratar térmicamente serán sometidas a unha proba hidrostática despois do tratamento térmico final. A presión de proba de todos os tubos con extremos roscados será como mínimo a presión de proba de roscas e acoplamentos.
3. Despois do procesamento ao tamaño do tubo de extremo plano acabado e de calquera xunta curta tratada térmicamente, a proba hidrostática realizarase despois do extremo plano ou da rosca.
Tolerancia
Diámetro exterior:
| Rango | Tolerane |
| <4-1/2 | ±0,79 mm (±0,031 polgadas) |
| ≥4-1/2 | +1 %OD~-0,5 %OD |
Para tubos de unión engrosada cun tamaño menor ou igual a 5-1 / 2, as seguintes tolerancias aplícanse ao diámetro exterior do corpo do tubo a unha distancia de aproximadamente 127 mm (5,0 polgadas) xunto á parte engrosada; As seguintes tolerancias aplícanse ao diámetro exterior do tubo dentro dunha distancia aproximadamente igual ao diámetro do tubo inmediatamente adxacente á parte engrosada.
| Rango | Tolerancia |
| ≤3-1/2 | +2,38 mm ~ -0,79 mm (+3/32 in ~ -1/32 in) |
| >3-1/2~≤5 | +2,78 mm~-0,75%OD(+7/64in~-0,75%OD) |
| >5~≤8 5/8 | +3,18 mm~-0,75%OD(+1/8in~-0,75%OD) |
| > 8 5/8 | +3,97 mm~-0,75%OD(+5/32in~-0,75%OD) |
Para tubos engrosados externos cun tamaño de 2-3 / 8 ou superior, as seguintes tolerancias aplícanse ao diámetro exterior do tubo que está engrosado e o grosor cambia gradualmente desde o final do tubo.
| Tocou | Tolerancia |
| ≥2-3/8~≤3-1/2 | +2,38 mm ~ -0,79 mm (+3/32 in ~ -1/32 in) |
| >3-1/2~≤4 | +2,78 mm~-0,79 mm(+7/64in~-1/32in) |
| >4 | +2,78 mm~-0,75%OD(+7/64in~-0,75%OD) |
Espesor da parede:
A tolerancia especificada do espesor da parede do tubo é de -12,5%
Peso:
A seguinte táboa indica os requisitos de tolerancia de peso estándar. Cando o espesor de parede mínimo especificado é maior ou igual ao 90% do espesor da parede especificado, o límite superior da tolerancia de masa dunha única raíz debe aumentarse a + 10%
| Cantidade | Tolerancia |
| Peza única | +6,5~-3,5 |
| Peso de carga do vehículo ≥18144kg (40000lb) | -1,75 % |
| Peso de carga do vehículo <18144kg (40000lb) | -3,5 % |
| Cantidade de pedido ≥18144kg (40000lb) | -1,75 % |
| Cantidade de pedido<18144kg (40000lb) | -3,5 % |
Detalle do produto
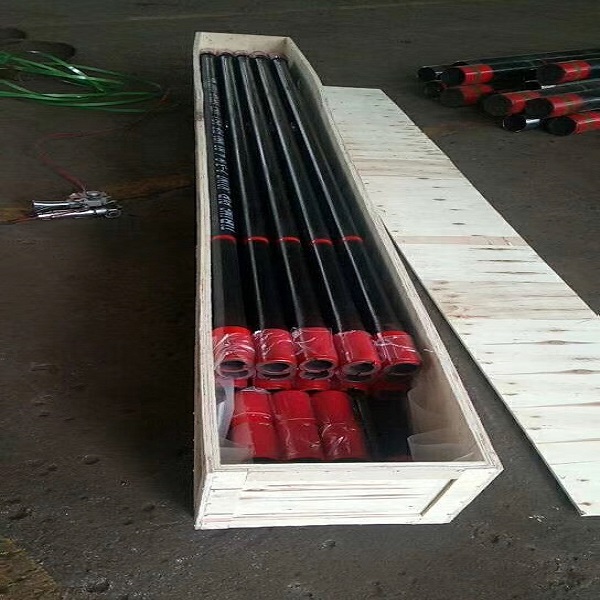
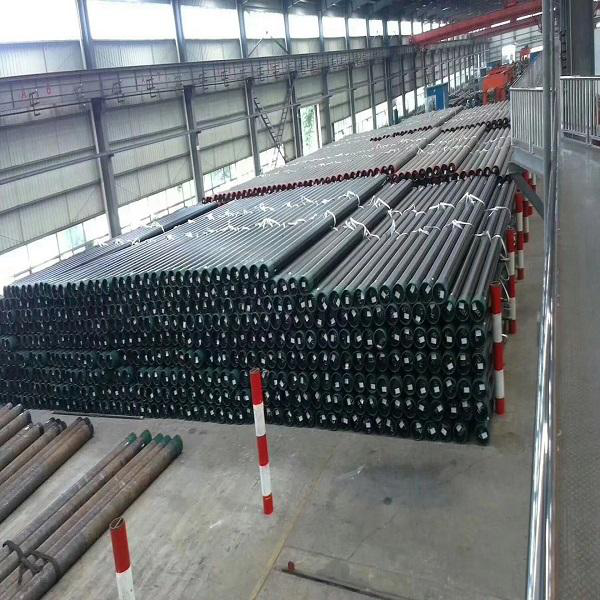
Tubos de petróleo Estrutura Tubos
API 5L
API 5CT
O noso crecemento depende dos produtos superiores, grandes talentos e forzas tecnolóxicas reforzadas repetidamente para o prezo máis barato API 5L ASTM A106gr. B ASTM A53gr. B Astma312 TP304 316 API5CT N80 J55 K55 Tubo de tubo de aceiro sen costura de carbono, como grupo experimentado tamén aceptamos pedidos personalizados. A intención principal da nosa empresa é construír unha memoria satisfactoria para todos os consumidores e establecer unha conexión de pequenas empresas a longo prazo gaña-gañou.
Prezo máis baratoAceiro ao carbono de China e laminado en quente, Os principais produtos da nosa empresa son amplamente utilizados en todo o mundo; O 80% dos nosos produtos exportáronse a Estados Unidos, Xapón, Europa e outros mercados. Todas as cousas benvidos sinceramente os hóspedes veñen visitar a nosa fábrica.


