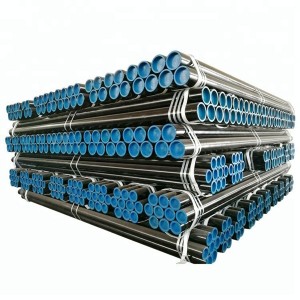
OEM/ODM Factory China API 5CT Steel Grade J55, K55, N80 Seamless Steel Casing Pipe
Visión xeral
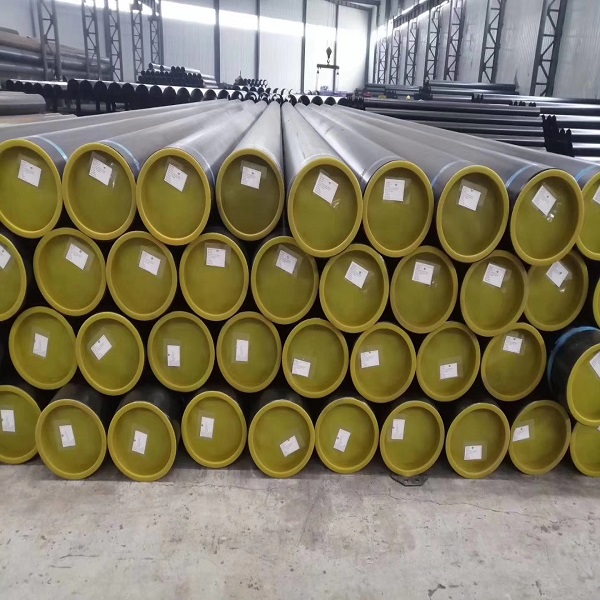
Pensamos o que pensan os clientes, a urxencia de actuar desde os intereses dunha posición do cliente da teoría, o que permite unha maior calidade, reducir os custos de procesamento, os rangos de prezos son moito máis razoables, gañou aos compradores novos e obsoletos o apoio e a afirmación da API. Tubo de carcasa de aceiro sen costura 5CT, empoderaremos ás persoas comunicándose e escoitando, dando exemplo aos demais e aprendendo da experiencia. Como fábrica experimentada, tamén aceptamos pedidos personalizados e facemos o mesmo que a túa imaxe ou mostra especificando especificacións e embalaxe de deseño do cliente. O obxectivo principal da empresa é vivir unha memoria satisfactoria para todos os clientes e establecer unha relación comercial a longo prazo gaña-gañou. Para obter máis información, non deixe de contactar connosco. E é un gran pracer se quere ter unha reunión persoal na nosa oficina.
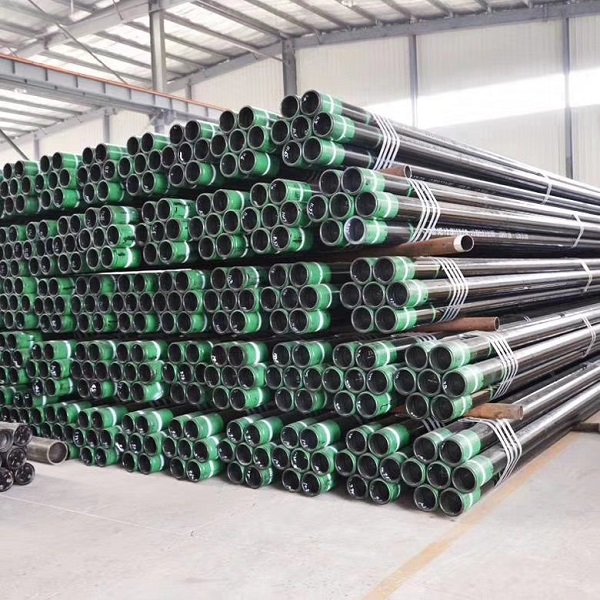
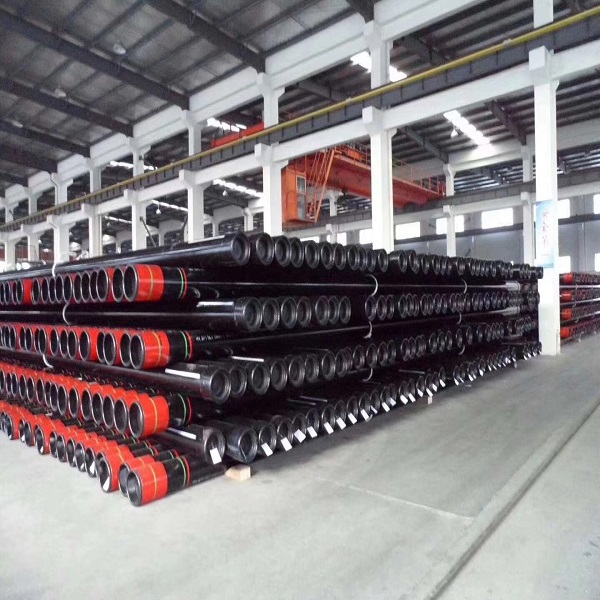
Os tubos de revestimento de petróleo son tubos de aceiro utilizados para soportar as paredes dos pozos de petróleo e gas para garantir o funcionamento normal de todo o pozo de petróleo despois da perforación e a finalización. Cada pozo utiliza varias capas de revestimento segundo as diferentes profundidades de perforación e condicións xeolóxicas. O cemento utilízase para cimentar a carcasa despois de que a carcasa está abaixo. É diferente do tubo e do tubo de perforación e non se pode reutilizar. É un material consumible dunha soa vez. Polo tanto, o consumo de revestimento representa máis do 70% de todos os tubos de pozos de petróleo.
A carcasa de petróleo é un tubo de aceiro que se usa para soportar a parede dos pozos de petróleo e gas para garantir o funcionamento normal de todo o pozo de petróleo despois do proceso de perforación e a finalización. Cada pozo utiliza varias capas de revestimento segundo as diferentes profundidades de perforación e condicións xeolóxicas. O cemento utilízase para cimentar o pozo despois de que o revestimento está abaixo. É diferente dos tubos e tubos de perforación e non se pode reutilizar. O tubo é un material consumible desbotable. A tubaxe ten envoltura de cabeza de pozo e de fondo de pozo.
Segundo o propósito da cimentación e a función da carcasa, as carcasas que se executan no pozo pódense dividir en envolturas de superficie, envolturas técnicas e envolturas de petróleo.
(1) Carcasa de superficie: é a carcasa máis externa do programa de envoltura de pozos de petróleo e gas. Despois de perforar o burato, perforar o lecho de roca debaixo da capa de solo superficial ou perforar a unha certa profundidade e executar a carcasa superficial.
As funcións do revestimento superficial son as seguintes: ①Illar o acuífero superior e evitar que as augas superficiais e subterráneas penetren no pozo; ②Protexa a cabeza do pozo e reforza a parede do pozo da sección do pozo da capa de solo superficial; Na carcasa da superficie instálase un protector de explosión para evitar o reventón. A brecha entre a carcasa superficial e a parede do pozo debe selar con cemento, é dicir, ao cementar o pozo, a suspensión de cemento debe ser devolta á cabeza do pozo para illar a formación e protexer a parede do pozo.
A profundidade da carcasa superficial é de polo menos 100 metros.
(2) Carcasa técnica: tamén coñecida como carcasa intermedia. É unha carcasa cunha ou dúas capas no medio da cuberta do programa de carcasa. A profundidade do pozo é grande, e pode illar o estrato e protexer o pozo para o fácil colapso, fugas fáciles, alta presión e formacións con sal na sección media do pozo.
A execución da carcasa técnica pode garantir a perforación suave do pozo inferior; tamén pode garantir a seguridade da perforación no depósito de petróleo e gas; a carcasa técnica está equipada cun cabezal de carcasa e un preventor de catro vías para evitar reventos.
A carcasa intermedia é executada debido aos requisitos técnicos da perforación, polo que tamén se denomina carcasa técnica. A altura do taponamento de cemento entre a carcasa técnica e a parede do pozo debe estar polo menos a 200 metros por riba do estrato illado.
(3) Carcasa de capa de aceite: tamén coñecida como carcasa de produción. É a última capa de revestimento do programa de revestimento dun pozo de petróleo e gas, que vai dende a cabeza do pozo ata debaixo da capa de petróleo e gas pola que atravesa. A profundidade da carcasa na capa de aceite é basicamente a profundidade da perforación.
O papel da carcasa da capa de petróleo é o paso de petróleo e gas ao chan, illando o petróleo e o gas de todas as formacións e garantindo que a presión de petróleo e gas non se escape. Despois de que os pozos de petróleo e gas sexan transferidos á produción, débese garantir a calidade da carcasa da capa de petróleo para manter un determinado período de produción.
Por unha banda, a calidade de cementación do revestimento da capa de petróleo está relacionada con ser un pozo exploratorio e é a clave para as probas de petróleo e gas; por outra banda, está relacionado con ser un pozo de produción, o que incide directamente na vida do pozo. A altura de taponamento de cemento da brecha entre a carcasa da capa de petróleo e a parede do pozo é de polo menos 500 metros por riba da capa de petróleo e gas, ou ata 200 metros na capa superior da envoltura. . Polo tanto, o consumo de revestimento representa máis do 70% de todos os tubos de pozos de petróleo.
A carcasa de petróleo é a liña de salvamento para manter o funcionamento dos pozos de petróleo. Debido ás diferentes condicións xeolóxicas, o estado de tensión de fondo do pozo é complicado e a acción combinada das tensións de tracción, compresión, flexión e torsión sobre o corpo da tubaxe, o que presenta requisitos máis elevados sobre a calidade da propia carcasa. Unha vez que a propia carcasa está danada por algún motivo, todo o pozo pode ser reducido ou mesmo desguazado.
Segundo a resistencia do propio aceiro, a carcasa pódese dividir en diferentes calidades de aceiro, é dicir, J55, K55, N80, L80, C90, T95, P110, Q125, V150, etc. As diferentes condicións e profundidades dos pozos teñen diferentes calidades de aceiro. Nun ambiente corrosivo, a propia carcasa tamén debe ter resistencia á corrosión. En lugares con condicións xeolóxicas complexas, a carcasa tamén debe ter un rendemento anti-colapso.
Forma de procesamento do extremo da carcasa: rosca redonda curta, rosca redonda longa, rosca trapezoidal parcial, fibela especial, etc. Usado na perforación de pozos de petróleo, utilízase principalmente para soportar a parede do pozo durante o proceso de perforación e despois da súa finalización, para garantir o progreso. do proceso de perforación e o funcionamento normal de todo o pozo de petróleo despois da súa finalización.
Nótese que entre os tipos de rosca de API de uso común, a estanqueidade ao aire da carcasa de rosca redonda é baixa e a resistencia da parte de conexión roscada é só do 60% ao 80% do corpo do tubo; Rosca trapezoidal parcial aínda que o A forza de conexión é maior, pero o selado non é ideal. Polo tanto, co cambio do ambiente de explotación dos xacementos petrolíferos e os requisitos cada vez máis estritos para a carcasa e a forza de conexión e o selado, tamén está aumentando a proporción de aplicación de fibela especial con maior resistencia.
Aplicación
O tubo en Api5ct úsase principalmente para a perforación de pozos de petróleo e gas e o transporte de petróleo e gas. A carcasa de petróleo úsase principalmente para soportar a parede do pozo durante e despois da finalización do pozo para garantir o funcionamento normal do pozo e a finalización do pozo.
Grao Principal
Grao: J55, K55, N80, L80, P110, etc
Compoñente químico
|
| ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
Propiedade Mecánica
| Grao | Tipo | Alongamento total baixo carga | Resistencia de rendemento | Resistencia á tracción | Durezaa, c | Espesor de parede especificado | Variación de dureza admisibleb | ||
|
|
|
|
|
|
|
|
| ||
|
|
|
| min | máx |
| HRC | HBW | mm | HRC |
| H40 | — | 0,5 | 276 | 552 | 414 | — | — | — | — |
| J55 | — | 0,5 | 379 | 552 | 517 | — | — | — | — |
| K55 | — | 0,5 | 379 | 552 | 655 | — | — | — | — |
| N80 | 1 | 0,5 | 552 | 758 | 689 | — | — | — | — |
| N80 | Q | 0,5 | 552 | 758 | 689 | — | — | — | — |
| R95 | — | 0,5 | 655 | 758 | 724 | — | — | — | — |
| L80 | 1 | 0,5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| L80 | 9Cr | 0,5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| L80 | l3Cr | 0,5 | 552 | 655 | 655 | 23.0 | 241.0 | — | — |
| C90 | 1 | 0,5 | 621 | 724 | 689 | 25.4 | 255,0 | ≤12,70 | 3.0 |
| 12.71 ao 19.04 | 4.0 | ||||||||
| 19.05 ao 25.39 | 5.0 | ||||||||
| ≥25,4 | 6.0 | ||||||||
| T95 | 1 | 0,5 | 655 | 758 | 724 | 25.4 | 255 | ≤12,70 | 3.0 |
| 12.71 ao 19.04 | 4.0 | ||||||||
| 19.05 ao 25.39 | 5.0 | ||||||||
| ≥25,4 | 6.0 | ||||||||
| C110 | — | 0,7 | 758 | 828 | 793 | 30.0 | 286,0 | ≤12,70 | 3.0 |
| 12.71 ao 19.04 | 4.0 | ||||||||
| 19.05 ao 25.39 | 5.0 | ||||||||
| ≥25,4 | 6.0 | ||||||||
| P110 | — | 0,6 | 758 | 965 | 862 | — | — | — | — |
| Q125 | 1 | 0,65 | 862 | 1034 | 931 | b | — | ≤12,70 | 3.0 |
| 12.71 ao 19.04 | 4.0 | ||||||||
| 19.05 | 5.0 | ||||||||
| aEn caso de disputa, as probas de dureza Rockwell C do laboratorio utilizaranse como método de árbitro. | |||||||||
| bNon se especifican límites de dureza, pero a variación máxima está restrinxida como control de fabricación segundo 7.8 e 7.9. | |||||||||
| cPara as probas de dureza a través da parede dos graos L80 (todos os tipos), C90, T95 e C110, os requisitos indicados na escala HRC son para o número de dureza media máxima. | |||||||||
Requisito da proba
Ademais de garantir a composición química e as propiedades mecánicas, realízanse probas hidrostáticas unha a unha e realízanse probas de quebrado e aplanado. . Ademais, existen certos requisitos para a microestrutura, o tamaño do gran e a capa de descarburación do tubo de aceiro acabado.
Ensaio de tracción:
1. Para o material de aceiro dos produtos, o fabricante debe realizar unha proba de tracción. Para o tubo soldado eléctrico, segundo a elección do fabricante, pódese realizar a proba de tracción na placa de aceiro que adoitaba facer o tubo ou realizarse directamente sobre o tubo de aceiro. Unha proba realizada nun produto tamén se pode utilizar como proba do produto.
2. Os tubos de ensaio seleccionaranse aleatoriamente. Cando se precisen varias probas, o método de mostraxe asegurará que as mostras tomadas poidan representar o inicio e o final do ciclo de tratamento térmico (se é o caso) e os dous extremos do tubo. Cando se precisen varias probas, o patrón tomarase de tubos diferentes, excepto que a mostra do tubo engrosado pode tomarse dos dous extremos dun tubo.
3. A mostra de tubos sen costura pódese tomar en calquera posición da circunferencia do tubo; a mostra de tubos soldados debe tomarse a uns 90 ° da costura de soldadura, ou a opción do fabricante. As mostras tómanse aproximadamente a un cuarto do ancho da tira.
4. Non importa antes e despois do experimento, se se constata que a preparación da mostra é defectuosa ou hai unha falta de materiais irrelevantes para o propósito do experimento, a mostra pode ser eliminada e substituída por outra feita do mesmo tubo.
5. Se unha proba de tracción que representa un lote de produtos non cumpre os requisitos, o fabricante poderá tomar outros 3 tubos do mesmo lote de tubos para a súa reinspección.
Se todos os ensaios das mostras cumpren os requisitos, o lote de tubos está cualificado excepto o tubo non cualificado que foi mostrado orixinalmente.
Se inicialmente se toma a mostra de máis dunha mostra ou unha ou máis mostras para a proba de novo non cumpren os requisitos especificados, o fabricante poderá inspeccionar o lote de tubos un por un.
O lote de produtos rexeitado pódese quentar de novo e reprocesar como un novo lote.
Proba de aplanamento:
1. A mostra de proba será un anel de ensaio ou un corte final de non menos de 63,5 mm (2-1 / 2 polgadas).
2. As mostras poderán cortarse antes do tratamento térmico, pero sometidas ao mesmo tratamento térmico que o tubo representado. Se se utiliza unha proba por lotes, tomaranse medidas para identificar a relación entre a mostra e o tubo de mostraxe. Cada forno de cada lote debe ser esmagado.
3. A mostra aplanarase entre dúas placas paralelas. En cada conxunto de mostras de proba de aplanamento, unha soldadura aplanouse a 90 ° e a outra aplanouse a 0 °. A mostra deberase aplanar ata que as paredes do tubo estean en contacto. Antes de que a distancia entre as placas paralelas sexa inferior ao valor especificado, non debe aparecer ningunha fenda ou rotura en ningunha parte do patrón. Durante todo o proceso de aplanado, non debe haber unha estrutura deficiente, soldaduras non fundidas, delaminación, sobrequeima de metal ou extrusión de metal.
4. Non importa antes e despois do experimento, se se constata que a preparación da mostra é defectuosa ou hai unha falta de materiais irrelevantes para o propósito do experimento, a mostra pode ser eliminada e substituída por outra feita do mesmo tubo.
5. Se algunha mostra que represente un tubo non cumpre os requisitos especificados, o fabricante poderá tomar unha mostra do mesmo extremo do tubo para probas complementarias ata que se cumpran os requisitos. Non obstante, a lonxitude do tubo acabado despois da mostraxe non debe ser inferior ao 80% da lonxitude orixinal. Se algunha mostra dun tubo que representa un lote de produtos non cumpre os requisitos especificados, o fabricante pode tomar dous tubos adicionais do lote de produtos e cortar as mostras para volver a probalas. Se todos os resultados destes ensaios cumpren os requisitos, o lote de tubos está cualificado, excepto o tubo seleccionado orixinalmente como mostra. Se algunha das mostras de novo ensaio non cumpre os requisitos especificados, o fabricante poderá probar os tubos restantes do lote un por un. A opción do fabricante, calquera lote de tubos pode ser tratado de novo térmicamente e probado como un novo lote de tubos.
Proba de impacto:
1. Para os tubos, tomarase un conxunto de mostras de cada lote (salvo que se demostre que os procedementos documentados cumpren os requisitos regulamentarios). Se a orde está fixada en A10 (SR16), o experimento é obrigatorio.
2. Para a carcasa, deben tomarse 3 tubos de aceiro de cada lote para os experimentos. Os tubos de ensaio seleccionaranse aleatoriamente e o método de mostraxe asegurará que as mostras proporcionadas poidan representar o inicio e o final do ciclo de tratamento térmico e os extremos dianteiro e traseiro da manga durante o tratamento térmico.
3. Ensaio de impacto Charpy V-notch
4. Non importa antes e despois do experimento, se se constata que a preparación da mostra é defectuosa ou hai unha falta de materiais irrelevantes para o propósito do experimento, a mostra pode ser eliminada e substituída por outra feita do mesmo tubo. As mostras non deben considerarse simplemente defectuosas simplemente porque non cumpren os requisitos mínimos de enerxía absorbida.
5. Se o resultado de máis dunha mostra é inferior ao requisito mínimo de enerxía absorbida, ou o resultado dunha mostra é inferior aos 2/3 do requisito mínimo de enerxía absorbida especificado, tomaranse tres mostras adicionais da mesma peza e probado de novo. A enerxía de impacto de cada probeta novamente ensaiada será maior ou igual ao requisito mínimo de enerxía absorbida especificado.
6. Se os resultados dun determinado experimento non cumpren os requisitos e non se cumpren as condicións para o novo experimento, tómanse tres mostras adicionais de cada unha das outras tres pezas do lote. Se todas as condicións adicionais cumpren os requisitos, o lote está cualificado excepto o que fallou inicialmente. Se máis dunha peza de inspección adicional non cumpre os requisitos, o fabricante pode optar por inspeccionar as pezas restantes do lote unha a unha ou quentar de novo o lote e inspeccionalo nun novo lote.
7. Se se rexeita máis dun dos tres elementos iniciais necesarios para acreditar un lote de cualificacións, non se permite a reinspección para demostrar que o lote de tubos está cualificado. O fabricante pode optar por inspeccionar os lotes restantes peza por peza ou requentar o lote e inspeccionalo nun novo lote..
Proba hidrostática:
1. Cada tubo someterase á proba de presión hidrostática de todo o tubo despois do espesamento (se procede) e do tratamento térmico final (se procede), e alcanzará a presión hidrostática especificada sen fugas. O tempo de mantemento da presión experimental foi de menos de 5 segundos. Para tubos soldados, as soldaduras dos tubos comprobaranse para detectar fugas a presión de proba. A menos que a proba completa do tubo se realice polo menos con antelación á presión necesaria para a condición final do tubo, a fábrica de procesamento de roscas debe realizar unha proba hidrostática (ou organizar tal proba) en todo o tubo.
2. As tubaxes que se van tratar térmicamente serán sometidas a unha proba hidrostática despois do tratamento térmico final. A presión de proba de todos os tubos con extremos roscados será como mínimo a presión de proba de roscas e acoplamentos.
3. Despois do procesamento ao tamaño do tubo de extremo plano acabado e de calquera xunta curta tratada térmicamente, a proba hidrostática realizarase despois do extremo plano ou da rosca.
Tolerancia
Diámetro exterior:
| Rango | Tolerane |
| <4-1/2 | ±0,79 mm (±0,031 polgadas) |
| ≥4-1/2 | +1 %OD~-0,5 %OD |
Para tubos de unión engrosada cun tamaño menor ou igual a 5-1 / 2, as seguintes tolerancias aplícanse ao diámetro exterior do corpo do tubo a unha distancia de aproximadamente 127 mm (5,0 polgadas) xunto á parte engrosada; As seguintes tolerancias aplícanse ao diámetro exterior do tubo dentro dunha distancia aproximadamente igual ao diámetro do tubo inmediatamente adxacente á parte engrosada.
| Rango | Tolerancia |
| ≤3-1/2 | +2,38 mm ~ -0,79 mm (+3/32 in ~ -1/32 in) |
| >3-1/2~≤5 | +2,78 mm~-0,75%OD(+7/64in~-0,75%OD) |
| >5~≤8 5/8 | +3,18 mm~-0,75%OD(+1/8in~-0,75%OD) |
| > 8 5/8 | +3,97 mm~-0,75%OD(+5/32in~-0,75%OD) |
Para tubos engrosados externos cun tamaño de 2-3 / 8 ou superior, as seguintes tolerancias aplícanse ao diámetro exterior do tubo que está engrosado e o grosor cambia gradualmente desde o final do tubo.
| Tocou | Tolerancia |
| ≥2-3/8~≤3-1/2 | +2,38 mm ~ -0,79 mm (+3/32 in ~ -1/32 in) |
| >3-1/2~≤4 | +2,78 mm~-0,79 mm(+7/64in~-1/32in) |
| >4 | +2,78 mm~-0,75%OD(+7/64in~-0,75%OD) |
Espesor da parede:
A tolerancia especificada do espesor da parede do tubo é de -12,5%
Peso:
A seguinte táboa indica os requisitos de tolerancia de peso estándar. Cando o espesor de parede mínimo especificado é maior ou igual ao 90% do espesor da parede especificado, o límite superior da tolerancia de masa dunha única raíz debe aumentarse a + 10%
| Cantidade | Tolerancia |
| Peza única | +6,5~-3,5 |
| Peso de carga do vehículo ≥18144kg (40000lb) | -1,75 % |
| Peso de carga do vehículo <18144kg (40000lb) | -3,5 % |
| Cantidade de pedido ≥18144kg (40000lb) | -1,75 % |
| Cantidade de pedido<18144kg (40000lb) | -3,5 % |
Detalle do produto
Tubos de petróleo Estrutura Tubos
API 5L


