
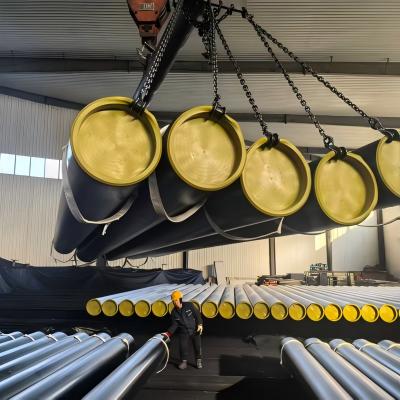
ท่อเชื่อมโดยหลักแล้ว ท่อโลหะจะถูกแบ่งออกเป็นสามประเภทตามกระบวนการผลิตและรูปแบบการเชื่อม ได้แก่ ERW (ท่อเชื่อมด้วยความต้านทานไฟฟ้า), LSAW (ท่อเชื่อมแบบจุ่มอาร์คเรียบ) และ HSAW/SSAW (ท่อเชื่อมแบบจุ่มอาร์คเกลียว)
กระบวนการผลิตและสถานการณ์การใช้งานของแต่ละแบบมีจุดเน้นที่แตกต่างกัน กล่าวโดยสรุป: การเชื่อมแบบ ERW ออกแบบมาสำหรับท่อขนาดเล็กและขนาดกลางเป็นหลัก โดยเน้นประสิทธิภาพและความแม่นยำ ในขณะที่การเชื่อมแบบ LSAWมีประสิทธิภาพดีเยี่ยมในการใช้งานกับชิ้นงานขนาดใหญ่และแรงดันสูง ทำให้เป็นตัวเลือกที่เหมาะสมสำหรับโครงการที่มีความเสี่ยงสูง ในขณะที่ HSAW สามารถผลิตชิ้นงานที่มีเส้นผ่านศูนย์กลางขนาดใหญ่มากโดยใช้วัสดุที่มีหน้าแคบ ทำให้ได้ประสิทธิภาพด้านต้นทุนที่ดีที่สุด
การเปรียบเทียบท่อเชื่อมอุตสาหกรรมหลักสามประเภท
ก่อนอื่น ผมได้รวบรวมความแตกต่างที่สำคัญของทั้งสองอย่างไว้ในตารางสรุปเพื่อให้ง่ายต่อการอ้างอิง:
| ขนาดสำหรับการเปรียบเทียบ | อีอาร์ดับบลิว(การเชื่อมด้วยความต้านทานไฟฟ้า) | LSAW(การเชื่อมแบบอาร์คจุ่มตามแนวยาว) | เอชเอสเอดับบลิว(การเชื่อมแบบอาร์คใต้น้ำแบบเกลียว) / SSAW |
| รูปทรงรอยเชื่อม | รอยตะเข็บตามยาวแนวตั้ง ขนานกับตัวท่อ | รอยตะเข็บตามยาวแนวตั้ง ขนานกับตัวท่อ | รอยเชื่อมแบบเกลียว ล้อมรอบตัวท่อ |
| วัตถุดิบ | ม้วนเหล็กรีดร้อน | แผ่นหนาชั้นเดียว | เหล็กแผ่นรีดร้อนหรือเหล็กแผ่นแคบ |
| ขอบเขตการใช้งาน | ขนาดเล็กถึงขนาดกลาง (โดยทั่วไป)≤610 มม.) | ขนาดกลางถึงใหญ่ (โดยทั่วไป 406 มม.)–1500 มม.) | ขนาดใหญ่ถึงขนาดใหญ่พิเศษ (โดยทั่วไป 219 มม.)–3660 มม.) |
| วิธีการเชื่อม | ความต้านทานความถี่สูงการเชื่อม โดยไม่ต้องใช้ลวดเชื่อม | การเชื่อมแบบจุ่มอาร์คสองด้าน โดยใช้ลวดเชื่อมและฟลักซ์ | การเชื่อมแบบจุ่มอาร์คสองด้าน โดยใช้ลวดเชื่อมและฟลักซ์ |
| บุญ | ประสิทธิภาพการผลิตสูง ต้นทุนต่ำ และความแม่นยำเชิงมิติสูง | รอยเชื่อมมีประสิทธิภาพดีเยี่ยม ทนต่อแรงดันสูง และทนต่อการกัดกร่อนที่อุณหภูมิต่ำ | สามารถใช้วัสดุแถบแคบได้เพื่อผลิตท่อขนาดใหญ่ด้วยการลงทุนด้านอุปกรณ์น้อยที่สุดและต้นทุนต่ำ |
| ข้อบกพร่อง | สามารถผลิตท่อผนังบางที่มีเส้นผ่านศูนย์กลางขนาดเล็กถึงขนาดกลางเท่านั้น และมีความเสี่ยงที่จะเกิดข้อบกพร่องในการเชื่อม | กระบวนการนี้ซับซ้อนและมีค่าใช้จ่ายสูง | ความยาวของรอยเชื่อมคือ 1.5–ท่อขนาด 2 เท่าความยาวที่จำกัด โดยควบคุมมิติทางเรขาคณิตได้ไม่ดี |
| การใช้งานทั่วไป | ก๊าซในเมือง ผลิตภัณฑ์ปิโตรเลียมกลั่น และการขนส่งของเหลวแรงดันต่ำ | ท่อส่งน้ำมันและก๊าซระยะไกล มีความเสี่ยงสูงพื้นที่ต่างๆ เช่น เขตหนาวและพื้นทะเล รวมถึงโครงการวิศวกรรมนอกชายฝั่ง | งานส่งน้ำขนาดใหญ่ งานตอกเสาเข็ม งานท่อโครงสร้าง งานขนส่งของเหลวทั่วไป |
| เขตที่ได้รับผลกระทบจากความร้อน (HAZ) | เล็ก | เล็ก | ใหญ่ |
| ประสิทธิภาพการผลิต | ความเร็วสูง (~12 เมตรต่อนาที) | ปานกลาง (~4 เมตรต่อนาที) | ความเร็วต่ำ (~2 เมตรต่อนาที) |
การวิเคราะห์โดยละเอียดเกี่ยวกับประเภทของท่อเชื่อม
ท่อ ERW (การเชื่อมด้วยความต้านทานไฟฟ้า)
การเชื่อม ERW อาศัยหลักการของปรากฏการณ์สกินเอฟเฟกต์และพร็อพซิมเอฟเฟกต์ของกระแสไฟฟ้าในการให้ความร้อนแก่ขอบของแผ่นเหล็กจนหลอมเหลว จากนั้นจึงทำการเชื่อมต่อโดยการใช้แรงกดเพื่อให้เกิดการหลอมรวมกัน ไม่มีการเติมลวดเชื่อมตลอดกระบวนการทั้งหมด
ข้อดีและข้อจำกัดหลัก: ท่อ ERWรอยเชื่อมมีลักษณะสั้นและเรียบตะเข็บที่มีความแม่นยำสูงและต้นทุนต่ำอย่างไรก็ตาม วัสดุนี้มีความไวต่อองค์ประกอบทางเคมี และมีความเสี่ยงที่จะเกิดข้อบกพร่องจากการหลอมรวมที่ไม่สมบูรณ์ในรอยเชื่อม
การผลิตและมาตรฐาน: กระบวนการเชื่อม ERW ใช้สายการผลิตต่อเนื่องความเร็วสูง เหมาะสำหรับการผลิตจำนวนมากมาตรฐานการปฏิบัติตามหลักที่สำคัญ ได้แก่ API 5L และ GB/T 9711.1
กรณีการใช้งาน: ถือเป็นมาตรฐานหลักในด้านท่อขนาดเล็กและขนาดกลางอย่างแพร่หลายใช้ในระบบส่งและกระจายก๊าซในเขตเมือง การขนส่งน้ำมันกลั่น ระบบประปา และการค้ำยันโครงสร้างอาคาร
ท่อเชื่อมด้วยการเชื่อมแบบอาร์คจุ่มแนวยาว (LSAW - Longitudinal Submerged Arc Welding) แบบตะเข็บตรง
ในกระบวนการ LSW ขั้นแรกจะนำแผ่นเหล็กแผ่นเดียวมาขึ้นรูปเป็นทรงกระบอกบนเครื่องขึ้นรูป เพื่อสร้างช่องเปิดตามแนวยาว จากนั้นจึงใช้ลวดเชื่อมเติมเข้าไปโดยตรงเพื่อทำการเชื่อมแบบจุ่มอาร์คสองด้านบนพื้นผิวด้านในและด้านนอกของท่อ
วิธีการขึ้นรูป: กระบวนการขึ้นรูปหลักๆ ได้แก่ UOE, JCOE และ HME โดยในบรรดาวิธีเหล่านี้ วิธี UOE ซึ่งรวมเอา...กระบวนการขยายเส้นผ่านศูนย์กลางหลังการเชื่อม ช่วยขจัดความเครียดภายในได้อย่างมีประสิทธิภาพ ส่งผลให้ผลิตภัณฑ์สำเร็จรูปมีความแม่นยำสูงเป็นพิเศษ
ข้อได้เปรียบหลัก: รอยเชื่อมเป็นจุดที่อ่อนแอที่สุดในโครงสร้างท่อ ข้อดีทั้งหมดของท่อ LSAWเป็นผลมาจากกระบวนการเชื่อมที่แม่นยำและควบคุมได้ ส่งผลให้ได้คุณภาพการเชื่อมที่สูงเป็นพิเศษ
มาตรฐานและวัสดุ: ยึดมั่นในมาตรฐานต่างๆ เป็นหลัก เช่น API 5L และ GB/T 9711 โดยมีข้อกำหนดที่เข้มงวดสำหรับคุณภาพวัสดุและกระบวนการผลิต
กรณีการใช้งาน: ทำหน้าที่เป็น "ท่อส่งเฉพาะ" สำหรับแอปพลิเคชันที่มีความเสี่ยงสูง/มูลค่าสูง เช่น ท่อส่งหลักของระบบสาธารณูปโภคท่อส่งน้ำมันและก๊าซแรงดันสูงระยะไกล ท่อส่งใต้ทะเล พื้นที่ที่มีอากาศหนาวจัดหรือมีกิจกรรมแผ่นดินไหวสูง และท่อส่งที่ข้ามแม่น้ำ
ท่อเชื่อม HSAW (การเชื่อมแบบอาร์คจุ่มเกลียว)
การเชื่อม HSAW (หรือที่รู้จักกันในชื่อ SSAW) เกี่ยวข้องกับการป้อนแผ่นเหล็กเข้าไปในเครื่องขึ้นรูปอย่างต่อเนื่องในมุมที่กำหนด ทำให้แผ่นเหล็กเคลื่อนที่ไปในลักษณะเกลียวคล้ายสปริงขด โดยขอบของแผ่นเหล็กจะบรรจบกันเพื่อสร้างรอยเชื่อมแบบเกลียว จากนั้น เครื่องเชื่อมแบบจุ่มอาร์คสองด้านจะเชื่อมรอยเชื่อมนี้ให้แน่น
จุดแข็งและจุดอ่อนหลัก: อุปกรณ์มีความยืดหยุ่น แต่...ความยาวของรอยเชื่อมแบบเกลียวเพิ่มขึ้นอย่างมาก จากมุมมองของการวิเคราะห์ความเค้น รอยเชื่อมนี้สามารถหลีกเลี่ยงทิศทางหลักของความเค้นภายในได้ อย่างไรก็ตาม ประสิทธิภาพของมันไม่เหมาะสมภายใต้สภาวะความเค้นที่ซับซ้อน เช่น การรับแรงแผ่นดินไหว
การจำแนกประเภทและมาตรฐาน: โดยพิจารณาจากระดับแรงดัน สามารถแบ่งออกเป็นท่อส่งของเหลวทั่วไป (เช่น มาตรฐาน SY/T5037) และท่อส่งของเหลวรับแรงดัน (เช่น มาตรฐาน GB/T 9711)
กรณีการใช้งาน: ใช้กันอย่างแพร่หลายในโครงการส่งน้ำแรงดันต่ำระยะไกลและขนาดใหญ่ ท่อส่งความร้อนในเขตเมือง และโครงสร้างรับน้ำหนักฐานรากเสาเข็มสำหรับท่าเรือและสะพาน
สรุป: จะเลือกอย่างไรดี?
โดยทั่วไป การเลือกท่อเชื่อมที่เหมาะสมนั้นเกี่ยวข้องกับการพิจารณาถึงความสมดุลระหว่างประสิทธิภาพ ต้นทุน และความเสี่ยง
ประสิทธิภาพต้องมาก่อน ต้นทุนไม่สำคัญ: ให้ความสำคัญกับ LSAW เป็นอันดับแรก
การเพิ่มประสิทธิภาพด้านต้นทุน: ในการใช้งานแรงดันสูงทั่วไป เช่น การส่งน้ำมันและก๊าซ และเครือข่ายท่อส่งในเขตเมือง ERW เป็นตัวเลือกที่ยอดเยี่ยม
การผลิตชิ้นงานที่มีเส้นผ่านศูนย์กลางขนาดใหญ่พิเศษอย่างประหยัด: สำหรับโครงการที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ซึ่งต้องการมาตรฐานด้านแรงดันและคุณภาพการเชื่อมที่ไม่เข้มงวดมากนัก—เช่น การส่งน้ำและการตอกเสาเข็ม—เครื่องเชื่อม HSAW เป็นตัวเลือกที่ดีที่สุด

วันที่เผยแพร่: 24 เมษายน 2569


